
01
刀具烧毁、整批报废
这种合金易粘刀、加工硬化快。切铝毫无问题的刀具,切钛时会摩擦、升温、折断。到那时内孔已超差,毛坯也废了。
钛材不难找,难的是加工时不报废整批。
这种合金易粘刀、加工硬化快。切铝毫无问题的刀具,切钛时会摩擦、升温、折断。到那时内孔已超差,毛坯也废了。
刚度低、导热差,振动传入零件。壁厚跑偏,表面粗糙度变差,密封面的图纸公差保不住。
供应商发货不带材质证明。来料检验事后才发现化学成分不符,整批只能隔离,同时跨洋追要文件。
喷砂会磨圆锐边,抛光会破坏平面度。若在终检后做表面处理,通过 CMM 的零件已与图纸不符。
刀路、进给和工件夹持按此材料选择,不照搬铝件工艺。
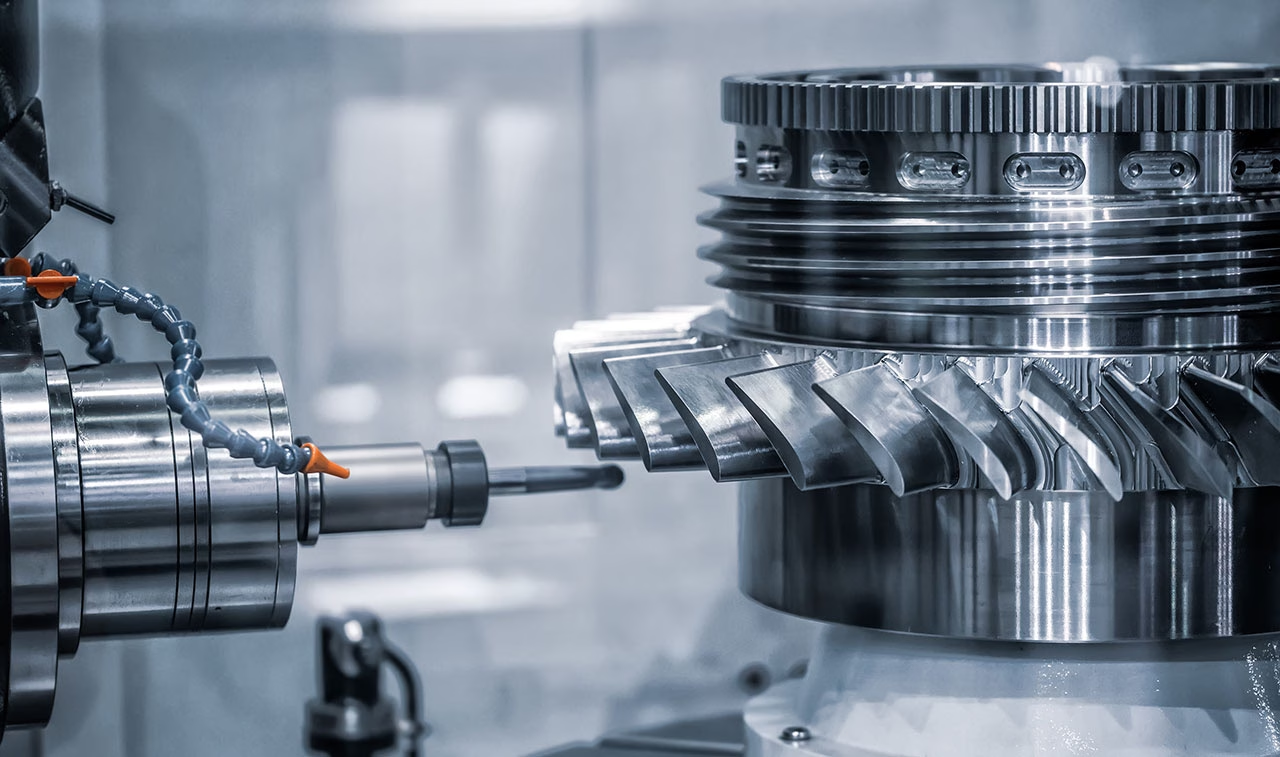
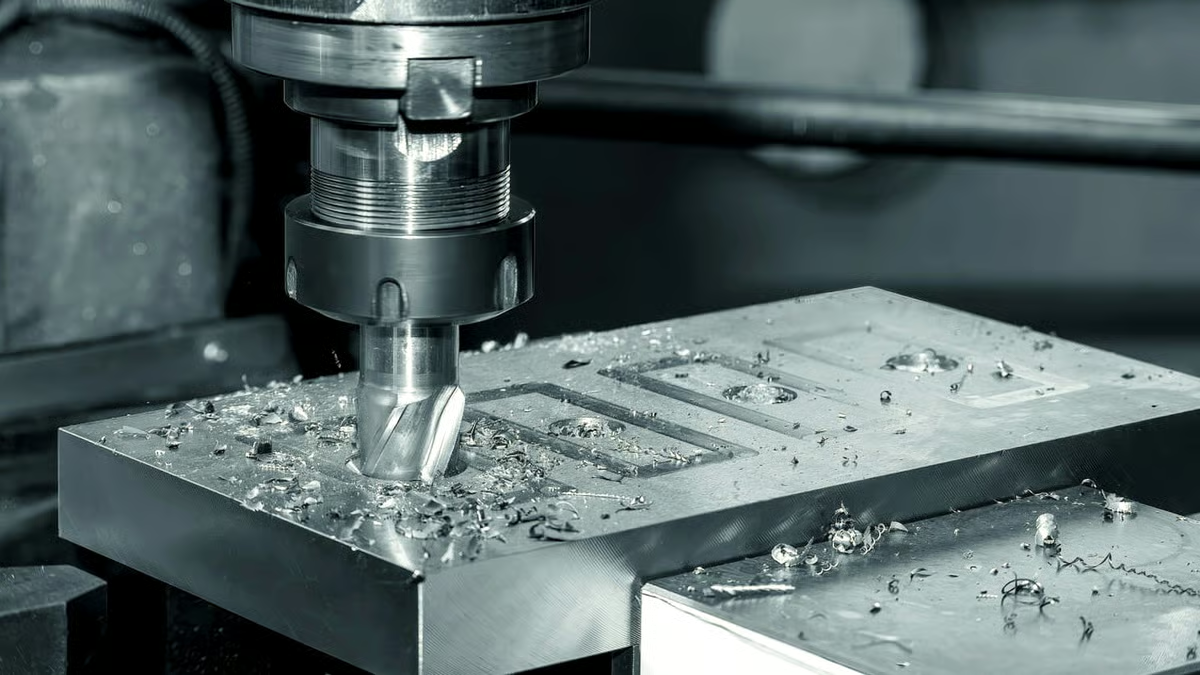
钛切削刀具因热磨损,而非磨粒磨损。我们使用锋利、抛光、高正前角的硬质合金刀具,让刃口切入材料而非摩擦,并用高压切削液冲走切削区热量。
主轴转速保持低,每齿进给保持高。这样切屑足够厚以带走热量,避免钝刃下表面加工硬化。
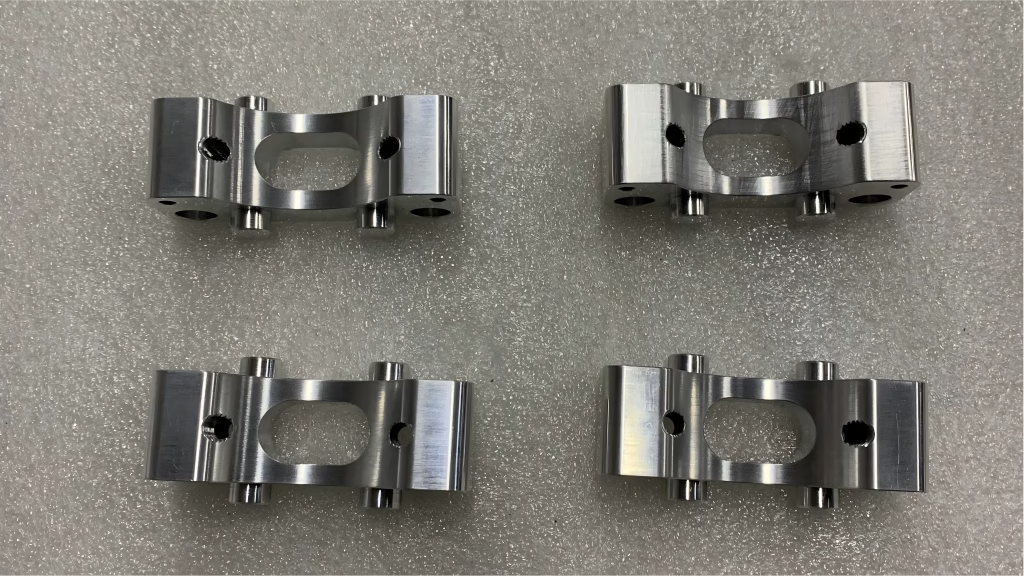
薄壁钛件在台虎钳松开时会变形。我们据此规划装夹:按零件轮廓加工的软爪、低压夹紧和工艺连接筋,在切削壁厚时支撑毛坯。
几何允许时,我们在一次五轴装夹中加工两面。减少重夹次数就减少基准偏移机会,内孔与安装面的位置公差保持在 ±0.005 mm 内。
先选材料,再选工艺。
| 要求 | 钛 Grade UNS R50400 | 更合适的替代方案 |
|---|---|---|
| 海水或氯化物环境 | 腐蚀速率接近零 | 316L 可用,但长期会点蚀 |
| 中等强度、重量轻 | 4.51 g/cm³,轻而韧 | 6061 铝更轻、更软 |
| 体液接触 | 生物相容、无磁性 | 同类中无可替代 |
| 薄板高平面度要求 | 回弹大,难以保持平面 | 17-4PH 不锈钢平面度更稳 |
| 大批量简单支架 | 单件成本居高不下 | 铝或钢压铸件 |
| 高载荷下的耐磨面 | 易粘着,需涂层 | 淬火 440C 或工具钢 |
毛坯、切削、表面处理和检测报告由一家工厂完成。
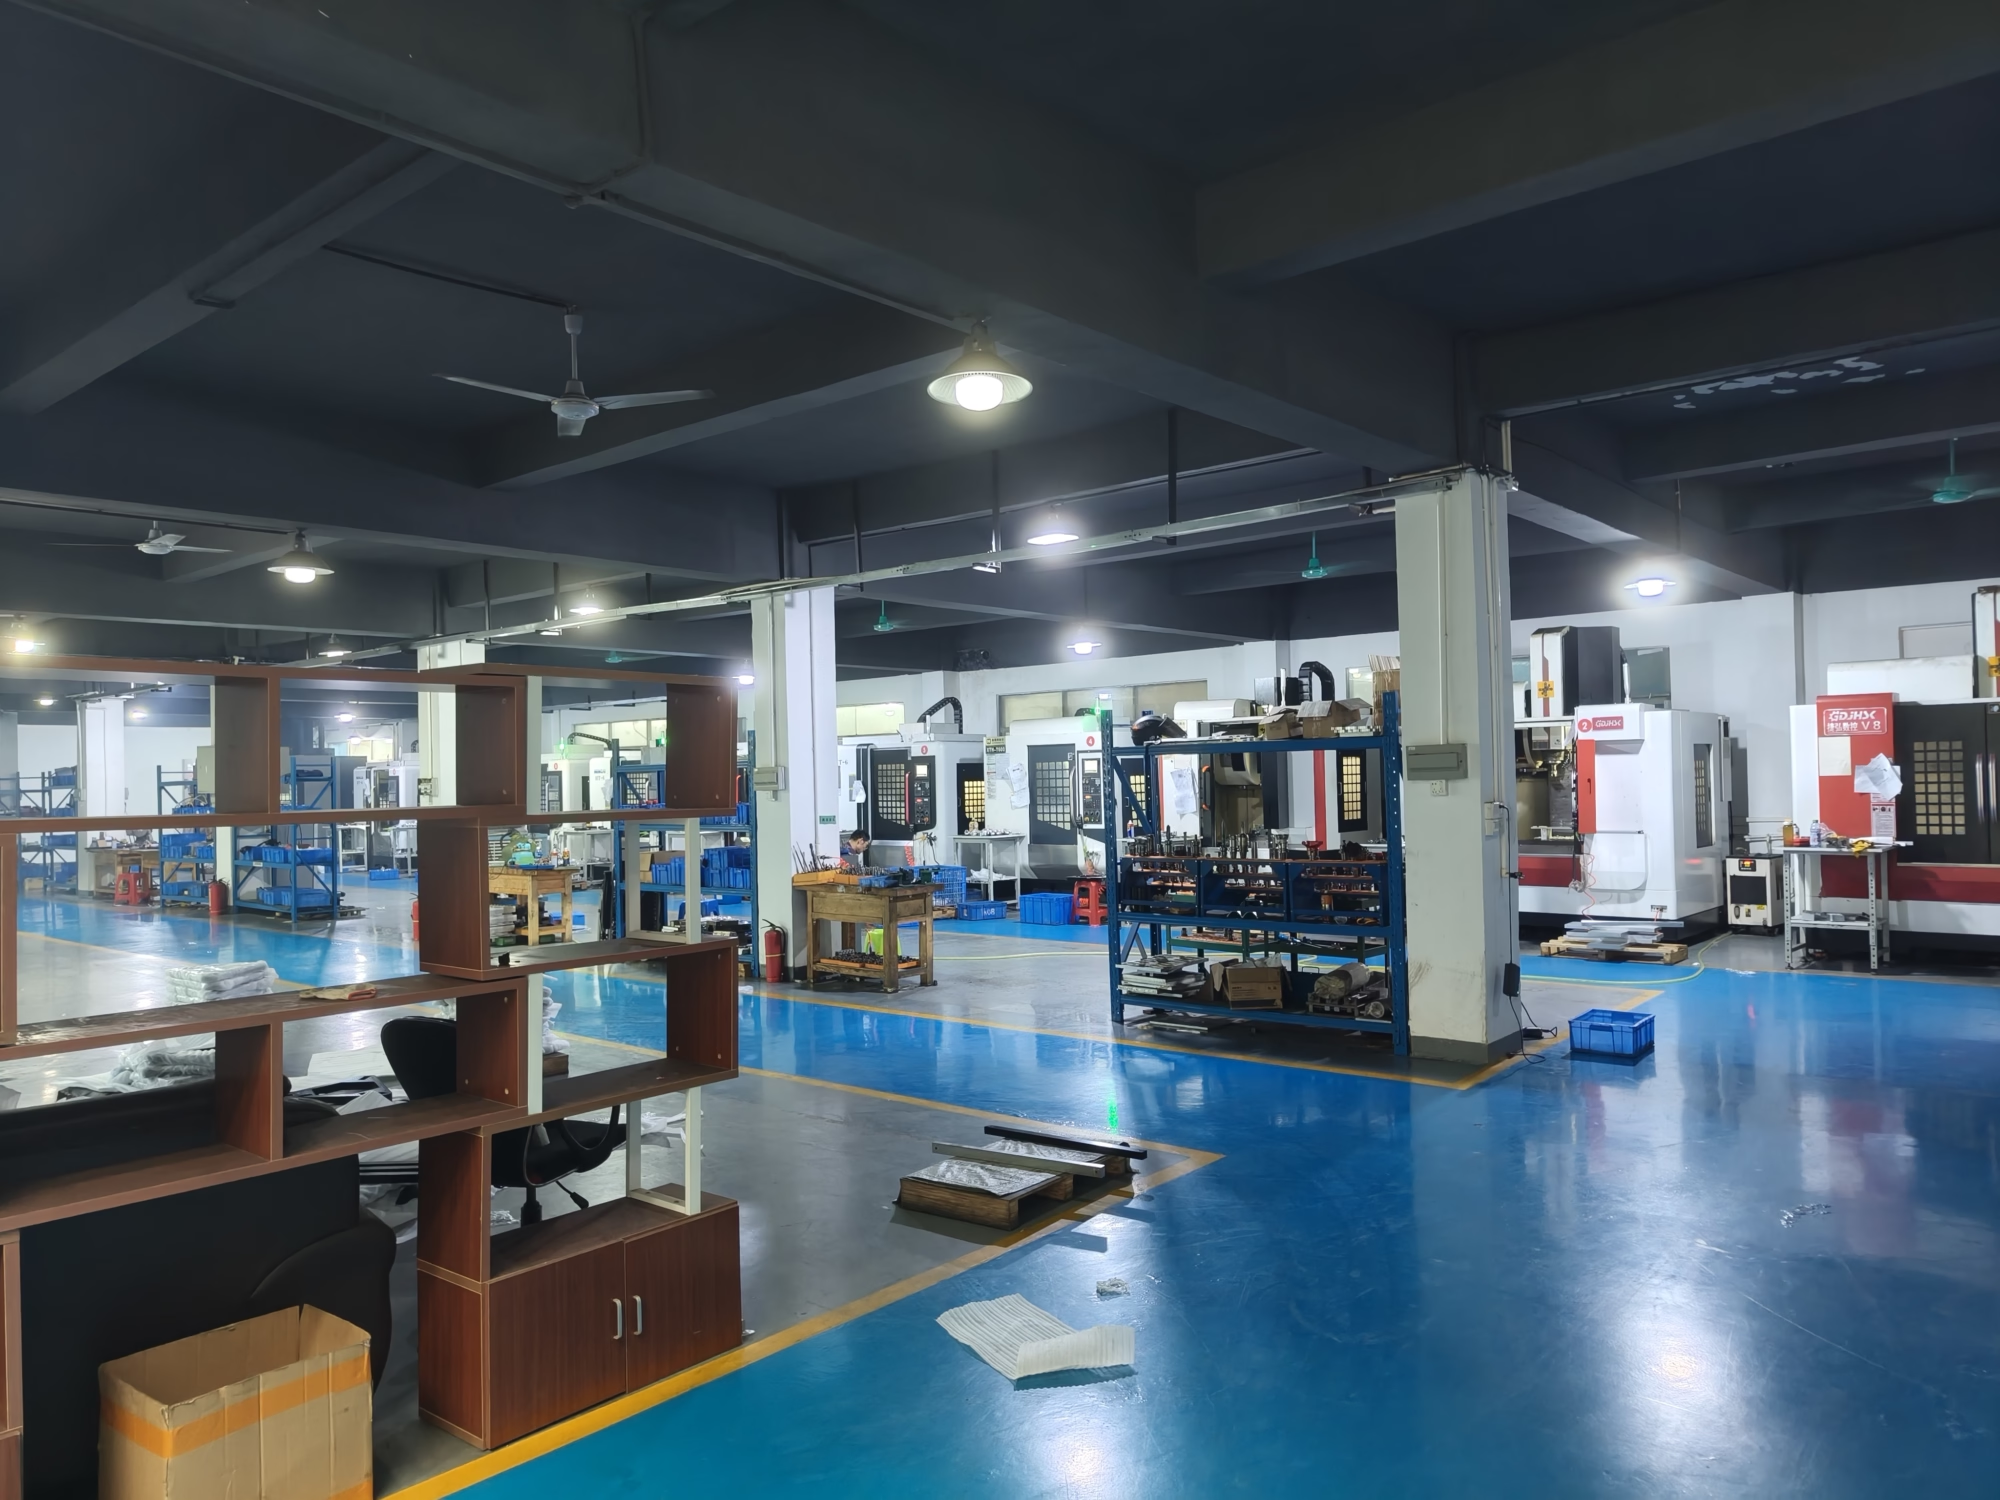
十六台五轴联动加工中心一次装夹完成曲面、斜向孔口和深腔。复杂几何不再需要一堆工装夹具。
三轴、四轴、五轴铣床加 16 台车铣复合中心。轴、壳体、法兰和歧管在同一车间产出。
单件钛原型数天内交付,便于在投入批量生产前对设计做压力测试。
喷砂、滚光、拉丝、抛光和激光打标。可追溯标记最小字高 1.5 mm。
可按需提供 CMM 检测、首件报告和材质证明。原材料、过程检验和终检均有记录。
压入嵌件、螺纹紧固件和配对件,零件到货即可安装,无需等待二次加工。
以下尺寸为加工范围,非愿望清单。
| 加工能力 | 范围 | 备注 |
|---|---|---|
| 最大零件尺寸 | 4,000 mm | 大型铣床的回转与行程 |
| 标准公差 | ±0.005 mm | 关键特征 ±0.0002 in |
| 加工态表面 | Ra 1.6–3.2 μm | 精加工走刀后的默认值 |
| 精细表面 | Ra 0.2–0.8 μm | 密封或滑动接触需要时 |
| 转台 | Ø400 mm | 绕内孔的分度切削 |
| 批量 | 1 至 10,000+ | 无最小起订量 |
十五年加工活性与难熔金属的经验。工艺参数和工装夹具在您的订单投产前就已确定。
关键尺寸在三坐标测量机上验证。需要时,检测报告随货发出。
报价发出前,由真正的机加工师傅审图,标出容易出问题的特征。
材料备库,程序就绪。标准订单在 24 小时内上机。
每件产品发货前均检验。包括原材料检验、过程监控和终检。
东莞和新加坡。集团共有 7,600 m² 厂房面积和 150 名技术人员。
轻质、无磁的支架和管路接头,需在热循环中保持形状。
手机壳体和外壳类零件,要求表面光滑易清洁且无磁响应。
长期处于氯化物环境中的泵壳、阀体和紧固件。
歧管和接头,其表面处理需经受每日冲洗。
是的。UNS R50400 是商业纯钛 Grade 2 的统一编号系统牌号。化学成分和力学性能相同,只是两套命名体系。
当图纸标注 UNS R50400 而材质证书写 Grade 2 时,两者是对应的。我们可以随货提供证书,便于来料检验留存记录。
钛的导热率约为不锈钢的一半。热量无法通过工件散出,会积聚在切削刃上,导致刀具磨损。
材料在摩擦刃口下还会加工硬化。硬化层一旦形成,下一刀切削的表面会比之前更硬。锋利的刀具和稳定的进给可避免这两个问题。
精加工一刀后,Ra 0.8–1.6 μm 是标准水平。对于与垫片或 O 形圈配合的密封面,可做到 Ra 0.2–0.8 μm。
表面处理和平面度是两回事。薄壁钛法兰在装夹时变形,单靠抛光无法修正。我们在工艺规划时保证面不变形,再进行精加工。
可以,大型铣床最大加工 4,000 mm。行程范围 4,000 × 400 × 150 mm,适合长导轨、歧管和框架构件。
长钛件在自重和切削力下会变形。我们分段支撑长度,采用轻切削多次走刀,而不是用长刀具一次走完。
可以,按需提供。材料上机前,我们记录炉号并与材质证书核对。
如果您的质量体系要求从毛坯到成品的可追溯性,请在报价阶段说明。在投产前建立记录比事后追溯容易得多。
一件起做。没有最小起订量,原型和 10,000 件批量走同样的工艺和同样的检验。
首件我们宁愿先加工一件并对照图纸检验,再加工其余。报废一件毛坯比报废五十件便宜。
报价和免费 DFM 分析在 12 小时内返回。批准后 24 小时内可开始生产,标准件 3–5 天发货。
该交期假设图纸已发布、材料有库存或按期到货。如果某个特征需要定制工装夹具,DFM 说明会提前指出。
可以。上传文件按保密处理,我们可签署您的 NDA,或在文件交接前提供我方的 NDA。
如果零件受您自己的客户 NDA 约束,请在首次联系时告知。我们不会在任何公开资料中提及该零件几何,并限制内部查看文件的人员。
深受全球工程师和制造商信赖










上传 3D 模型或 2D 图纸,获取报价及免费 DFM 分析。最大加工尺寸 4,000 mm。
CNC 金属 13 种牌号
CNC 塑料 10 种牌号
设备与工艺 12 种选项
表面处理与后处理 10 种选项
材料:未选择 设备:未选择 后处理:未选择
填写此简短表单,我们会打开 WhatsApp 并准备好您的消息。我们仅使用这些信息回复您。
在 WhatsApp 内点击发送前,不会发送任何内容。