
01
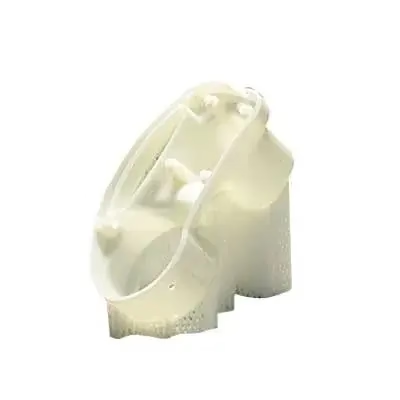
模型不是水密实体
开放边和翻转法线会干扰切片软件。它要么拒绝切片,要么用会漏粉的壳体填充零件。我们会修复网格,但从一开始就建成实体模型能省一天。
大多数失败在打印机启动前就已出现。以下四项几乎出现在我们审阅的每个文件中。
开放边和翻转法线会干扰切片软件。它要么拒绝切片,要么用会漏粉的壳体填充零件。我们会修复网格,但从一开始就建成实体模型能省一天。
SLA 壁厚低于 0.5 mm 会在后固化时卷曲。SLS 壁厚低于 0.8 mm 会在成型舱内翘曲。特征在 CAD 里看着没问题,到手却是弯的。我们在 DFM 检查中、开建之前标出薄壁。
打印态表面带有层阶和残留粉末。需要与 O 型圈或垫片密封的面,若打印后不机加工或抛光就会渗漏。密封面要尽早确定,不要等到装配时。
SLS 在 100 mm 跨度上约保持 ±0.3 mm,这还没算湿气和冷却引起的变形。如果图纸处处要求 ±0.05 mm,打印件过不了检验。只对关键特征做机加工。
一个文件、一次审阅、一条匹配几何的打印路线。
打印从可制造性评审开始,而不是排队。我们打开你的 STL 或 STEP,检查壁厚、拔模、最小特征尺寸和成型方向,然后随报价发一份 DFM 说明。上传后 12 小时内收到说明。
成本在评审中产生。在成型舱内旋转零件可减少支撑体积,把大壳体拆成两个打印半件可去掉原本需要手工处理的支撑结构。改模型通常比改工艺更划算。
SLA 细节最锐利、表面最光滑,适合外形配合模型、夹具和透明件。SLS 无需支撑,能处理树脂无法实现的互锁几何和活动铰链。金属打印适合小型刚性零件,用机加工坯料会浪费材料。
三种工艺我们都做。当零件换阶段时这很重要:壳体可能先用 SLA 做首轮评审,再用 SLS 做 20 件测试件,设计冻结后改用铝机加工。同一份 CAD 文件,不同路线。
按几何形状和载荷工况匹配工艺。
| 工艺 | 适用场景 | 避免场景 |
|---|---|---|
| SLA 树脂 | 光滑表面、精细细节、配合检查 | 零件承受 60 °C 以上温度 |
| SLS 尼龙 | 互锁形状、不允许支撑 | 需要玻璃般表面 |
| 金属打印 | 小型刚性零件、复杂内部流道 | 零件大而简单 |
| 打印后 CNC 加工 | 关键面需要紧公差 | 整个零件已符合规格 |
打印件与后道精加工在同一家工厂完成。
树脂件细节精细、表面光滑。用于装配模型、透明罩、工装夹具和小型壳体。
尼龙件无需支撑成型。适合卡扣、活动铰链及测试台架的小批量生产。
钛合金和不锈钢件,适用于刚度与耐热性优先于表面质量的场合。
打印原型与机加工件或钣金件配套,更快搭出可工作的组件。
关键面、内孔和螺纹在打印后加工,配合尺寸保持在 ±0.005 mm。
喷砂、抛光、喷漆和激光打标,外观与量产件一致。
可直接写入询价单的参数。
| 项目 | 范围 | 包含 |
|---|---|---|
| 零件尺寸 | 机加工侧最大 4,000 mm | 成型方向评审 |
| 公差 | 机加工特征 ±0.005 mm | 检测报告按需提供 |
| 批量 | 从 1 件原型到 10,000+ 件 | 无最小起订量 |
| 交期 | 12 小时报价,3–5 天发货 | 发货前 100% 检验 |
多数打印件止步于原型,原因在于没人能完成后续加工。
十五年原型与小批量经验,覆盖航空航天、汽车、医疗和机器人领域。
需要平面或圆孔时,打印件在同一厂区内转至铣床或车床加工。
打印几何保持打印状态。关键特征加工至 ±0.005 mm,表面粗糙度 Ra 0.2 至 0.8 μm。
文件十二小时内读取。批准后 24 小时内可开始生产。
ISO 9001、IATF 16949、ISO 13485 和 ISO 27001。报告按需出具。
一件原型或一万件量产。上传资料保密,可应要求签署 NDA。
发动机舱零件需耐热且配合一致。打印支架用于试制,设计冻结后转为机加工。
末端执行器和夹爪每周换型。SLS 尼龙在几何未定型时保持轻臂轻量。
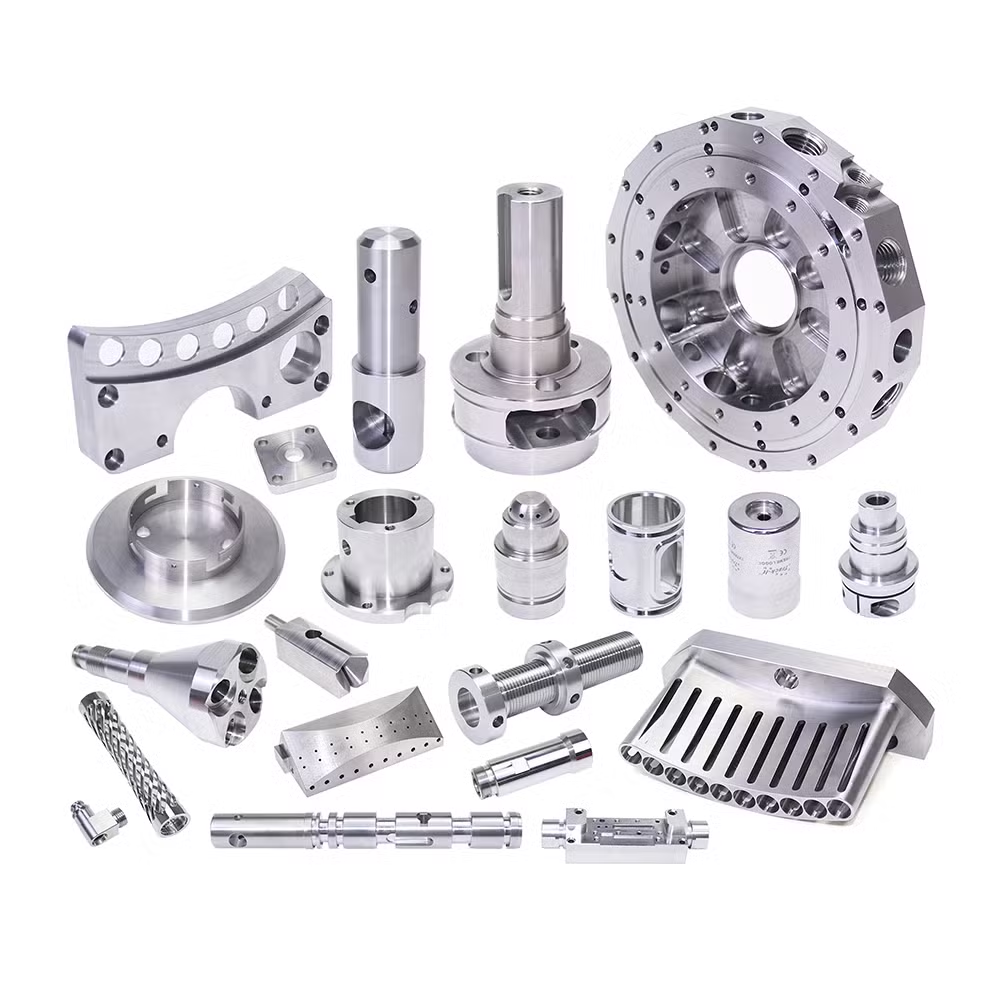
壳体和工装需表面洁净、记录可追溯。材料证书随批次留存。
几何复杂、数量少或设计未冻结时选打印。内部流道、空心加强筋和有机形状打印不额外加价。
载荷重、公差紧或材料须为特定合金时选机加工。金属打印比坯料切削更慢、更粗糙。
打印态达不到。SLS 在 100 mm 跨度上约 ±0.3 mm,树脂件固化时会收缩。
打印后加工关键特征可达 ±0.005 mm。前提是壁厚足够切削,且有面可夹持在台钳或工装中。
STL 或 STEP。需要核对精确尺寸而非三角网格时,STEP 更好。
网格有破洞或法线翻转时,切片前先修复。提供原生 CAD 文件有助于重建过薄无法打印的特征。
在低载荷工况下,足以用于支架、壳体、卡扣和夹爪。零件并非实心:层间结合使垂直于层方向的强度低于沿层方向。
设置打印方向,使载荷沿层方向传递,而非横跨层间。告知我们零件的受力方式,我们会按此方向摆放。
SLA 件在支撑上打印,支撑由我们切除并打磨。SLS 件从粉床中取出,需要喷砂。
如果零件外观需接近量产件,我们可以抛光、喷漆或喷砂。螺纹孔和密封面在打印后加工。
SLA 壁厚最小约 0.5 mm,特征约 0.2 mm。SLS 壁厚最小约 0.8 mm。
低于这些数值的特征虽能打印,但会在冷却或后固化时变形。我们会在 DFM 说明中标注,而不是打印出无法测量的东西。
报价和 DFM 反馈 12 小时内回复。确认后 24 小时内可投产,3–5 天发货。
该时间取决于工艺和后处理。机加工特征和表面处理会增加一道工序,我们会在报价中说明。
可以。上传文件会安全保密保存,发文件前可签贵方 NDA 或我方 NDA。
对于开发中的零件,我们可以将文件访问权限限制在负责报价和生产的工程师范围内。
深受全球工程师和制造商信赖










上传 3D 模型或 2D 图纸,获取报价及免费 DFM 分析。最大加工尺寸 4,000 mm。
CNC 金属 13 种牌号
CNC 塑料 10 种牌号
设备与工艺 12 种选项
表面处理与后处理 10 种选项
材料:未选择 设备:未选择 后处理:未选择
填写此简短表单,我们会打开 WhatsApp 并准备好您的消息。我们仅使用这些信息回复您。
在 WhatsApp 内点击发送前,不会发送任何内容。