
01
热处理后型腔位置偏移
一块坯料粗加工后送进炉子,回来时型腔位置已经偏了。变形从未被预先考虑,于是两半模具无法在设计的合模面上闭合。
一块坯料粗加工后送进炉子,回来时型腔位置已经偏了。变形从未被预先考虑,于是两半模具无法在设计的合模面上闭合。
径向切深过大、切削液不足,会在 D2 加强筋上留下白层。刃口看起来没问题,但几千次冲压后就崩裂。
孔位偏移超出销的间隙允许范围。装配工得手工铰每一块板,两套相同模具之间互换就变成了配作。
一批在 45 HRC 下切削正常;下一批按同一图纸到货却是 54 HRC。按较软批次设定的进给和转速会烧伤较硬的批次,直到第三件才被发现。
粗加工、去应力、淬火和精加工按一条工艺路线排产,而不是四个独立工序。
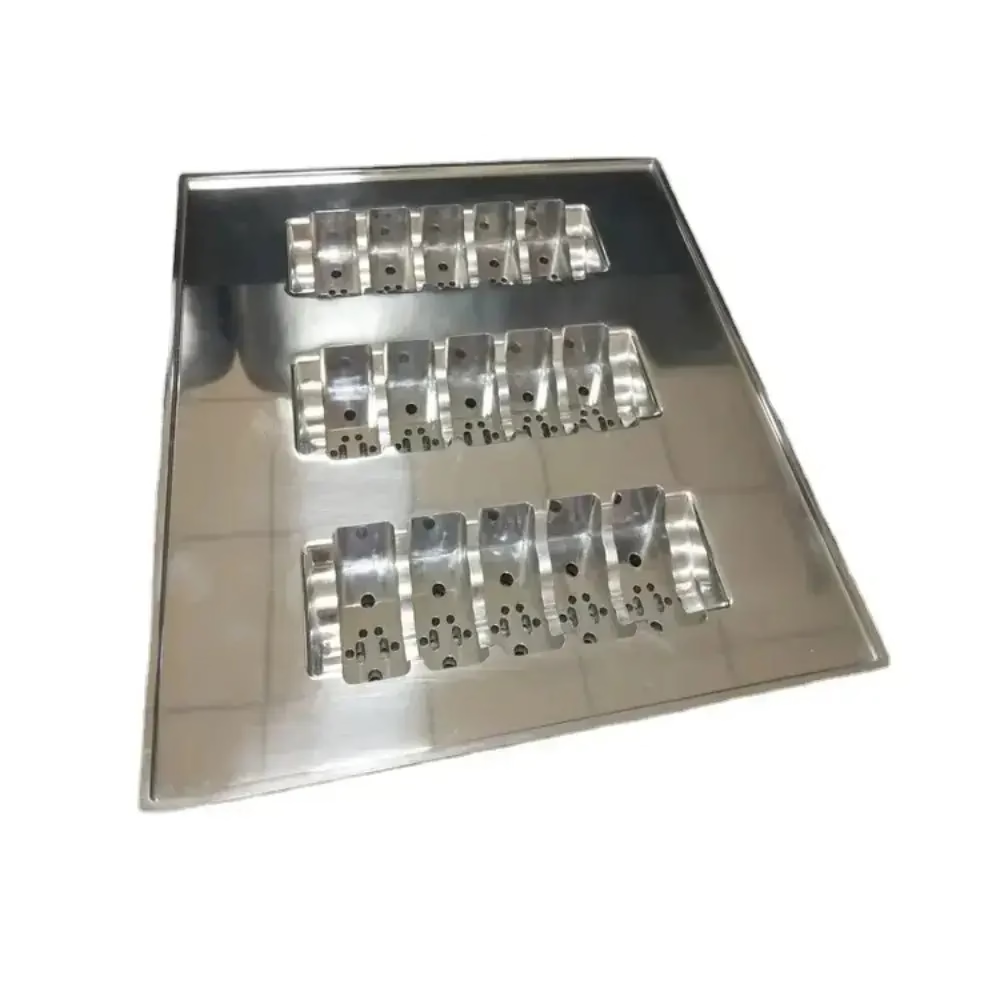
工具钢在切削时变形,加热时又变形。我们粗加工时留出精加工余量加上热处理胀量,然后让零件放置一段时间再做半精加工。对 A2 和 D2 镶件,我们通常每边留 0.3–0.5 mm,并在回火后去除。
关键不是切得最快,而是进入淬火工序时零件已经释放应力。我们的 127 台 CNC 设备覆盖三轴、四轴和五轴加工,因此需要深筋和斜向合模面的型腔不必拆给两家供应商。
硬铣可替代部分电火花加工,但前提是装夹刚性足够、刀路轻快。在加强筋和薄壁上,我们采用小径向切深、高主轴转速和吹气或微量润滑。烧伤的刃口是裂纹源,因此表面状态比加工节拍更重要。
对于深腔或尖锐内角,我们仍采用电火花加工。硬铣只能达到长径比允许的刀具所能及的范围,再深就不行。清楚这条界线,既省时间,也避免报废镶件。
我们最常加工牌号的简要指南。
| 牌号 | 典型硬度 | 适用场合 | 不适用场合 |
|---|---|---|---|
| A2 | 58–62 HRC | 落料模、成型模、冲头 | 含磨蚀性填料的长寿命生产 |
| D2 | 58–62 HRC | 耐磨板、剪切刀片、修边模 | 重冲击载荷 |
| H13 | 44–52 HRC | 压铸模、挤压模具 | 高硬度冷作 |
| S7 | 54–58 HRC | 破碎锤、冲击块 | 磨粒滑动磨损 |
| O1 | 58–62 HRC | 量规、小冲头、小批量 | 200 °C 以上热作 |
模板加工、型腔铣削及端面铣削,用于模座和垫板。
长镶件和多面夹具块的转位加工。
一次装夹完成斜向合模面、深加强筋和曲面型腔。
型芯销、顶出套、冲头坯料和螺纹镶件。
型腔面抛光至 Ra 0.2–0.8 μm,另可做发黑和激光打标。
出货前 100% 检验,可按要求提供尺寸检测报告。
除图纸另有说明外的标准包含项。
| 项目 | 范围或详情 |
|---|---|
| 牌号 | A2、D2、H13、S7、O1,以及 4140 和 4340 预硬钢 |
| 可处理硬度 | 热处理后最高 62 HRC |
| 公差 | 关键特征 ±0.005 mm |
| 表面粗糙度 | 抛光 Ra 0.2–0.8 μm,铣削 Ra 0.8–1.6 μm |
| 最大尺寸 | 4,000 × 400 × 150 mm |
| 订单规模 | 从单件原型镶件到 10,000+ 件批量 |
| 检测 | 原材料检验、过程监控、终检 |
| 报告 | 可按需提供尺寸和材料报告 |
在合模面和销孔都关键的淬硬镶件上保证。
曲面型腔和斜面的五轴联动加工。
东莞三个工厂和新加坡一个工厂承接溢出订单和返单。
自 2011 年起加工模具钢,车间有 150 名技术人员。
收到文件后 12 小时内提供报价和免费 DFM 分析。
图纸确认后 24 小时内可开工。
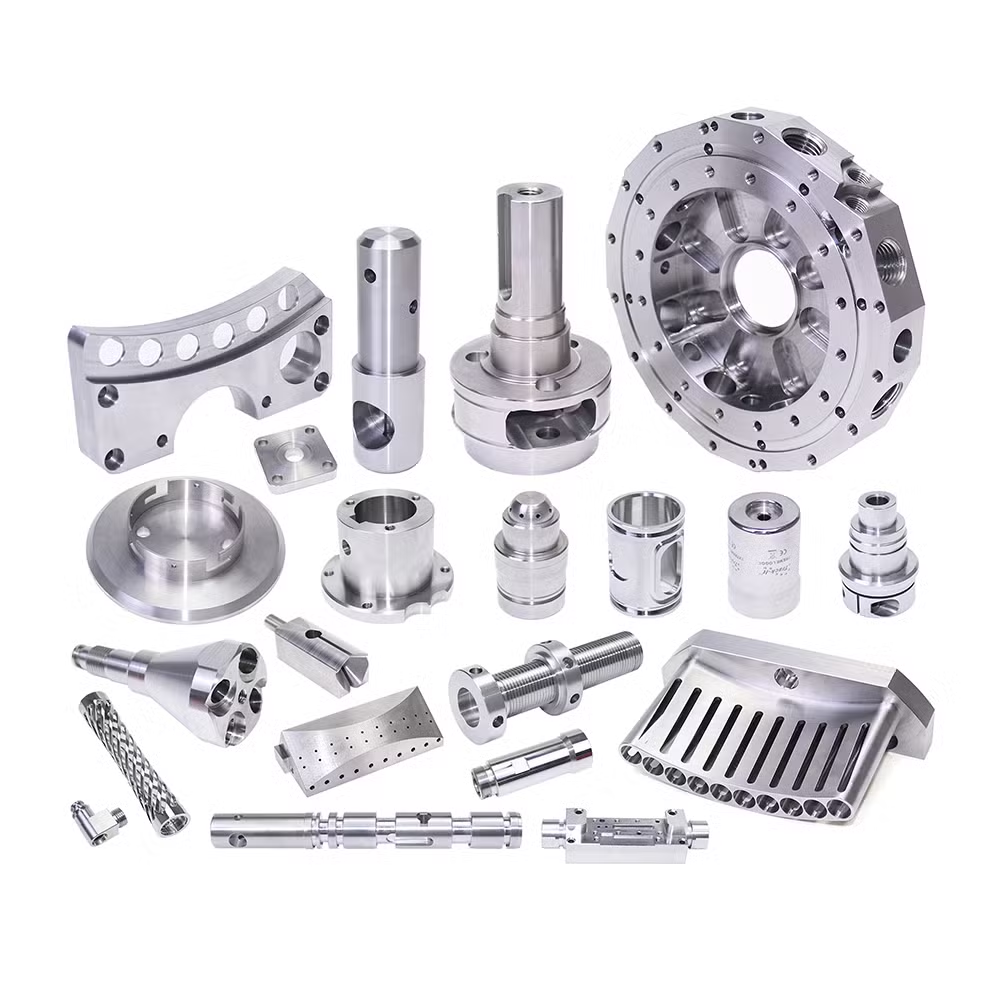
用于铝压铸的 H13 镶件,硬度 44–48 HRC。
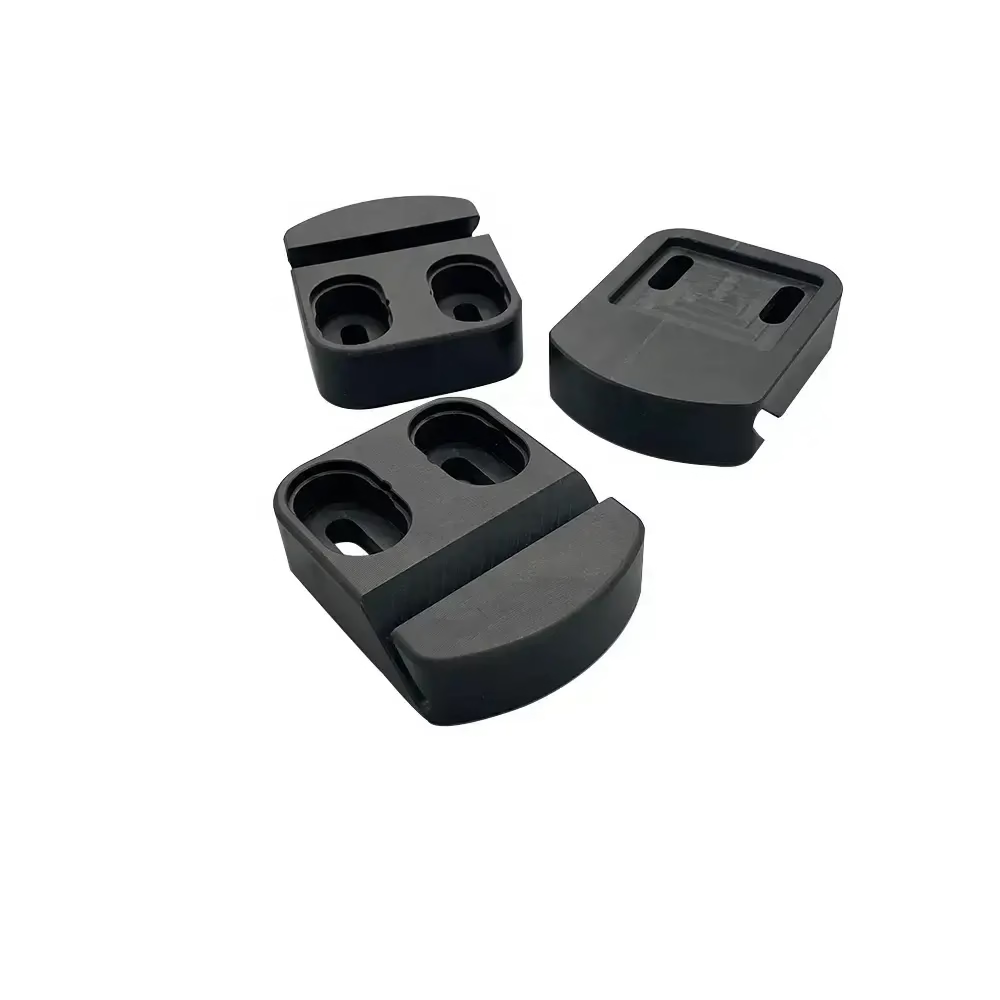
A2 和 D2 模具镶块,整套合模高度一致。
S7 和 4140 板件,销位可重复,适用于生产线。
O1 和 D2 冲头及刀片,刃口磨削并抛光。
无冲击的滑动磨损,通常选 D2,硬度 58–62 HRC。刃口寿命比 A2 长,但抗冲击性较差。
若每次冲程都受强冲击,S7 或 A2 韧性更好,但需接受刃口寿命缩短。告诉我们你设计时要防范的失效模式,我们再据此选材。
可以。我们采用小径向切深配合吹气或微量润滑,可硬铣削至 62 HRC。
深腔和尖锐内角仍需电火花加工。硬铣削有可达深度限制,长刀具在到达窄槽底部之前就会让刀。
取决于牌号和截面厚度。A2 和 D2 镶件粗加工后通常每边留 0.3–0.5 mm。
大型料块在回火后去除更多余量,让工件先释放变形。余量在审图时确定,不套用固定规则。
没有最小起订量。单件原型镶件和 10,000 件批量走同一流程。
单件镶件时,装夹时间占成本比例更大。这是成本事实,不是政策限制。
销孔、合模面和基准面等关键特征为 ±0.005 mm。不影响配合或功能的特征公差放宽。
铣削表面粗糙度为 Ra 0.8–1.6 μm,型腔面抛光后为 Ra 0.2–0.8 μm。
我们在选择精加工路线前检查材料和硬度,出货前对零件进行 100% 检验。
可按要求提供尺寸和材料报告。如需审核用证书,请在发送图纸时说明。
报价和免费 DFM 分析在 12 小时内返回。下单后 24 小时内可开始生产,零件通常 3–5 天发货。
热处理是独立工序,可能延长排期。我们在报价阶段就告知实际日期,而不是下单后才说。
上传文件按安全保密处理,可在发送文件前签署保密协议。
如果贵司流程要求,请先索取保密协议,我们会在任何图纸流转前回签。
深受全球工程师和制造商信赖










上传 3D 模型或 2D 图纸,获取报价及免费 DFM 分析。最大加工尺寸 4,000 mm。
CNC 金属 13 种牌号
CNC 塑料 10 种牌号
设备与工艺 12 种选项
表面处理与后处理 10 种选项
材料:未选择 设备:未选择 后处理:未选择
填写此简短表单,我们会打开 WhatsApp 并准备好您的消息。我们仅使用这些信息回复您。
在 WhatsApp 内点击发送前,不会发送任何内容。