
01
零件下机就翘曲
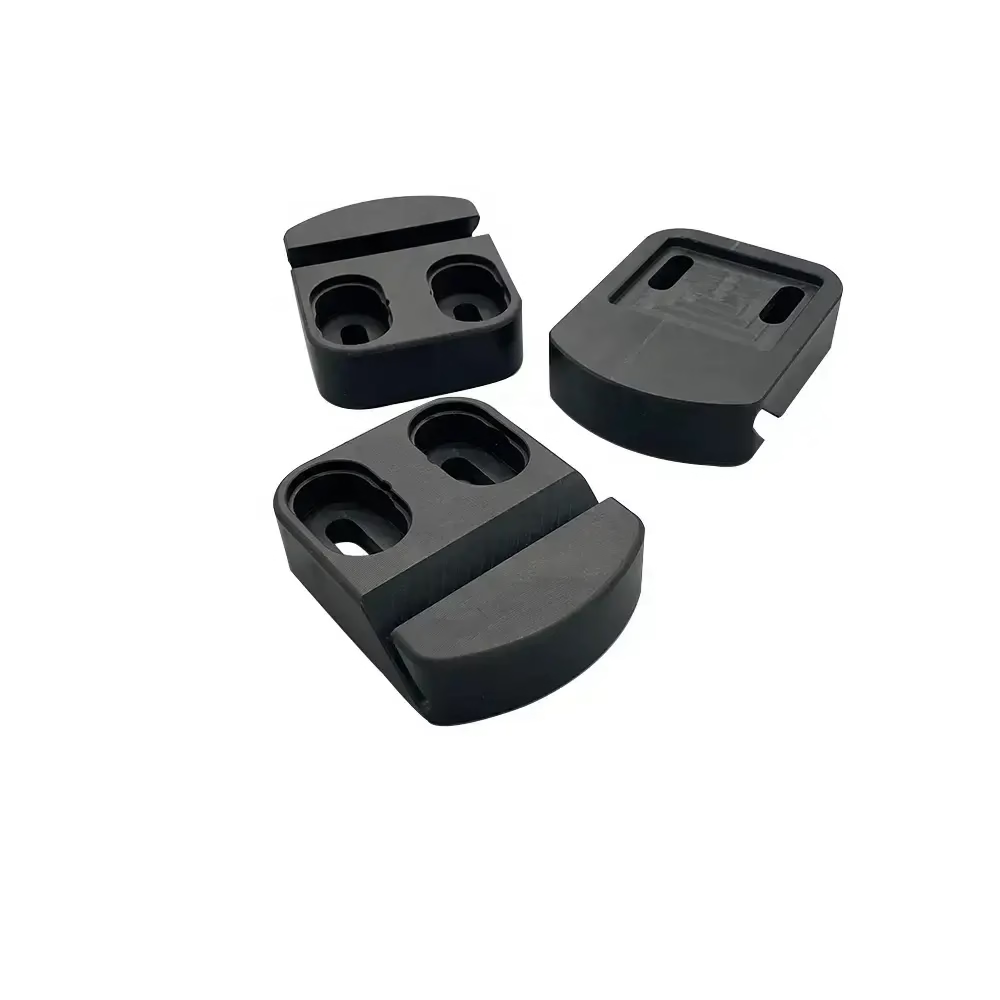
挤出 HDPE 棒材和板材带有内应力。切完一面,零件在精加工前就卷曲。我们先粗加工、去应力、重新装夹,使最后一道走刀仍只切除轻而均匀的切屑。
这种材料不难切,难的是两次都切得准。
挤出 HDPE 棒材和板材带有内应力。切完一面,零件在精加工前就卷曲。我们先粗加工、去应力、重新装夹,使最后一道走刀仍只切除轻而均匀的切屑。
HDPE 导热性差,热量停留在刃口。刀具变钝或进给停顿会把表面抹糊,留下毛糙表面,后续工序无法修复。锋利硬质合金加气吹可保持切削干净。
零件早上测量超差 0.05 mm,下午又合格。热膨胀系数约 100–200 × 10⁻⁶/°C 可解释大部分原因。我们在温度稳定的车间加工,并让零件稳定后再做终检。
HDPE 会冷流。单靠螺纹会松动,夹紧接头会失去预紧力。我们指定带垫圈的通孔螺栓、粗牙螺纹或黄铜嵌件,并在设计应改用金属时告知您。
三个决定 HDPE 零件能否保持公差的关键:刀具几何、排热和毛坯夹持方式。
HDPE 在刀具剪切而非摩擦时切屑最好。我们使用抛光单刃或双刃硬质合金立铣刀,大前角,主轴转速远高于同刀具加工铝件时的转速,进给保持刃口持续受力。
气吹将切屑带出型腔。切削液可选且常不必要,但切屑不能滞留:它们会被二次切削、生热并焊在壁上。精加工时用吸尘罩保持表面无切屑。
HDPE 在夹紧压力下会变形。薄板用软爪或真空夹具夹持,夹紧力设低,薄腔底部用牺牲垫块支撑,防止切削时壁面向内让刀。
检测在零件回到室温后进行。测量温热零件必然得到错误读数。长零件在平板上检查直线度并记录数值,让您看到材料实际变化,而非只信一次卡尺读数。
快速判断 HDPE 的优势场景与应替换的场景。
| 要求 | HDPE | 更优选择 |
|---|---|---|
| 耐化学性 | 耐酸碱 | HDPE |
| 电绝缘 | 良好,吸湿率低 | HDPE |
| 低载荷滑动磨损 | 可用,摩擦低 | HDPE 或 POM |
| 刚性与承载 | 模量低,会冷流 | POM、PA 或铝 |
| 使用温度高于 80 °C | 软化,强度下降 | PEEK 或 PTFE |
| 光学透明性 | 不透明,蜡状表面 | PC 或 PMMA |
| 螺纹强度高 | 螺纹易滑牙 | HDPE 中嵌入黄铜嵌件 |
| 尺寸稳定性 | 热膨胀系数高 | POM 或铝 |
从毛坯到成品检测件,由一家供应商完成。
板件、歧管、盖板和绝缘件,带型腔、槽和钻孔阵列。27 台设备可用于塑料加工。
斜向接口、曲面流道和多面零件一次装夹完成。16 台五轴联动加工中心消除装夹误差对公差链的影响。
衬套、滚轮、垫片和法兰接头。16 台车铣复合中心将车削与铣削合并,无需二次装夹。
用于配合检查和流道测试的单件 HDPE 零件,由棒料直接加工而非开模,因此各版本之间几何可改。
喷砂、滚光、拉丝和抛光以控制表面纹理。可提供激光打标,字符高度最小 1.5 mm。
嵌件安装、五金装配和发货前 100% 检验,可按需提供尺寸检测报告。
| 项目 | 范围 | 备注 |
|---|---|---|
| 公差 | ±0.005 mm | 在稳定特征上,待应力释放后 |
| 表面粗糙度 | Ra 0.8–1.6 μm | 机加工态 Ra 1.6–3.2 μm |
| 最大零件尺寸 | 4,000 mm | 行程最长可达 4,000 × 400 × 150 mm |
| 最小起订量 | 单件 | 从原型到 10,000+ 件批量 |
| 交期 | 3–5 天 | 生产可在 24 小时内启动 |
| 厚度限制 | 从 1.5 mm 起 | 薄壁需辅助支撑 |
| 检测 | 出货前 100% | 检测报告按需提供 |
| 保密 | 可按需签 NDA | 安全上传 |
公司成立于 2011 年,长期加工塑料,清楚哪些牌号好加工、哪些与刀具较劲。装夹得当时,HDPE 属于易加工一类。
在稳定的 HDPE 特征上,±0.005 mm 可实现。若图纸要求超出材料能力,我们会提前说明。
三座工厂共 7,600 m²,具备铣削、车削、车铣复合和五轴产能。塑料订单不会排在金属订单之后。
发送模型,12 小时内获得报价和可制造性评估。切削前我们会指出薄壁、尖内角和螺纹选择问题。
图纸冻结后,24 小时内可开始加工。零件通常 3–5 天发货。
原材料检验、过程监控和终检。未经尺寸检测不得出货。报告按需提供。
储罐衬里、泵壳、阀体和耐磨条。该行业要求耐化学腐蚀和平整密封面。
用于电芯搬运和测试台的绝缘板、垫片和非导电工装。
导板、星轮、溜槽衬板和切菜板,这些场合要求低吸湿性和易清洁。
轻量末端执行器板、防护罩和夹具,不得划伤或短路附近电子元件。
对于在室温下已稳定的特征,±0.005 mm 是可行的。长悬空壁和大平板更难,因为材料会随车间温度膨胀和收缩。
如果图纸要求的公差比材料能保证的更紧,我们会在加工前说明,而不是发一个无法重复的零件。
挤出板材在挤出过程中带有内应力。单面去除材料会不均匀地释放应力,零件就会弯曲。
解决办法是工序安排:粗加工两面,让零件松弛,然后进行轻切削精加工。在几何形状允许的情况下,我们还从相对面去除等量材料。
吹气可处理大多数加工。它能清除切屑并限制热量,且不会像切削液那样在多孔塑料上带来清理问题。
在深腔和小直径孔中,切屑堆积且热量无处散发,切削液会有帮助。在这些情况下,我们会特意使用,而不是默认使用。
可以,但 HDPE 中的螺纹只适用于轻载。由于材料冷流,反复装配或持续载荷下会滑牙。
对于需要多次拆开的部位,我们建议使用黄铜嵌件或带垫圈的贯穿螺栓。我们会告诉您哪种适合壁厚。
有支撑的壁约 1.5 mm。低于此值,夹紧压力和切削力会使材料偏让,尺寸漂移。
我们用牺牲背衬支撑薄底,并采用浅步降切削。如果设计需要 0.8 mm 壁厚,通常换一种塑料或注塑件是更好的路线。
HDPE 更软、更便宜、耐化学性更好。它比 POM 或 PEEK 加工更快,刀具磨损更少。
POM 公差保持更好,承载时不蠕变。PEEK 耐高温并保持强度。当决定因素是耐化学性和成本而非刚性时,选 HDPE。
可以。我们的长行程机床可加工至 4,000 × 400 × 150 mm,其他单元覆盖 750 × 1,150 × 550 mm 及更小范围。
长零件需要特别注意直线度。材料恢复到室温后,我们在平板上检查。
没有最小起订量。我们在同一工艺上运行一个原型或 10,000 件的批量生产。
上传内容视为保密,如果图纸敏感,可应要求提供 NDA。
深受全球工程师和制造商信赖










上传 3D 模型或 2D 图纸,获取报价及免费 DFM 分析。最大加工尺寸 4,000 mm。
CNC 金属 13 种牌号
CNC 塑料 10 种牌号
设备与工艺 12 种选项
表面处理与后处理 10 种选项
材料:未选择 设备:未选择 后处理:未选择
填写此简短表单,我们会打开 WhatsApp 并准备好您的消息。我们仅使用这些信息回复您。
在 WhatsApp 内点击发送前,不会发送任何内容。