
01
跑几组电池后轴承座就松了?
铸造或软质桥壳在外侧轴承座处变形。预紧力下降,小齿轮窜动,主减速齿轮啮合间隙变大。你反复调整垫片,桥壳却保持不住设定值。
四个问题源于几何精度,而非驾驶风格。
铸造或软质桥壳在外侧轴承座处变形。预紧力下降,小齿轮窜动,主减速齿轮啮合间隙变大。你反复调整垫片,桥壳却保持不住设定值。
薄壁连杆座在硬着陆后产生永久变形。转向几何偏移一两度,爬坡时车辆总向一侧跑偏。弯曲的连杆座还会加速球头磨损。
若转向节孔偏心或不平行,转向臂左右扫过的弧线不同。你用微调补偿,随着孔磨损,微调值又会漂移。
等桥壳要几周,整个组装都停摆。定制加工和小批量生产正是多数模型供应商的短板,一个连杆座断裂就让车趴窝。
坯料加工,每面一次装夹,按轴承实际所需配合加工孔。
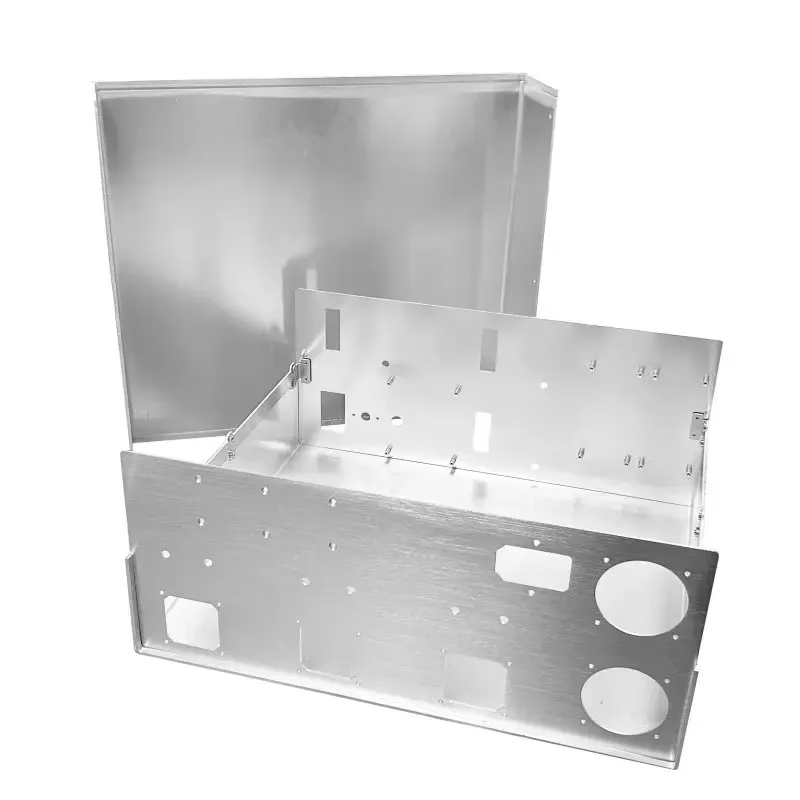
桥壳由 7075-T6 坯料加工而成,而非铸件。7075-T6 屈服强度约 500 MPa,约为同等壁厚铸造铝桥壳的三倍。薄壁保持薄壁,连杆座圆角处不会开裂。
主体在五轴加工中心上切削,轴承孔、连杆座和避震耳一次装夹完成。装夹次数少,累积误差就少。Treal Hobby H10 Optic 桥壳的孔间位置度保持在 ±0.005 mm 以内。
轴承座松 0.02 mm 就会打滑并磨损桥壳。我们将外轴承孔控制在 H7 配合,用内径千分表而非卡尺检测。图纸要求轻压配合就按轻压加工,要求滑配就按滑配加工。
螺纹孔用通止规检测。在攀爬车桥上,M3 座滑牙或避震螺丝乱扣,比断轴更快结束周末。螺纹深度和小径都控制在图纸范围内。
按载荷路径选材,而非按每公斤价格。
| 性能 | 7075-T6 坯料 | 6061-T6 坯料 | 铸造铝 |
|---|---|---|---|
| 典型屈服强度 | 约 500 MPa | 约 275 MPa | 150–200 MPa |
| 适用场景 | 高载荷连杆座、薄壁 | 通用桥壳,易阳极氧化 | 大批量、简单形状 |
| 切削加工性 | 良好,需锋利刀具 | 优秀 | 先铸造再轻加工 |
| 腐蚀行为 | 适合阳极氧化 | 很好 | 取决于合金和孔隙率 |
| 何时应避免 | 需要大量焊接的零件 | 薄壁承受极端载荷 | 精密轴承孔 |
壳体、轴类及周边小五金,一家工厂搞定。
壳体主体采用五轴联动加工。内孔、安装面和避震耳一次装夹完成,位置误差不累积。
铣削壳体,车削轴承隔套、垫片和销保持件。车削可加工铣削难以干净到位的回转特征。
批量投产前先做配合验证原型。适合新连杆几何需要在整车上先测试的情况。
阳极氧化、喷砂、拉丝和激光打标。硬质阳极氧化适合会接触岩石的壳体。
从 1 件到 10,000+ 件均可生产。无最小起订量,单件备件壳体也是正常订单。
原材料检验、过程监控和终检。可按要求提供尺寸检测报告和表面粗糙度图谱。
以下数据是本零件族能稳定保证的。
| 项目 | 加工能力 | 备注 |
|---|---|---|
| 可达公差 | ±0.005 mm | 针对内孔和关键安装面 |
| 表面粗糙度 | Ra 0.8–1.6 μm | 可按要求做到 Ra 0.2–0.8 μm |
| 最大零件尺寸 | 4,000 mm | 行程 4,000 × 400 × 150 mm |
| 常备材料 | 7075, 6061, 6082, 2024 | 另有 5052、5083、6063、ADC12 |
| 最小起订量 | 无最小起订量 | 从 1 件原型到 10,000+ 件 |
| 报价周期 | 12 小时 | 含免费 DFM 分析 |
| 生产启动 | 24 小时内 | 图纸和材料确认后 |
| 常规物流 | 3–5 天 | 针对标准壳体批量 |
六条理由,体现在零件上,不在宣传册里。
十五年来为小型机械组件加工铝和塑料。让内孔保持圆度的习惯,在这里是老习惯。
三个厂区共 127 台高精度设备,含 16 台五轴联动加工中心和 16 台车铣复合中心。
内孔和安装位置在 ±0.005 mm 以内。我们不会报出机床在特定几何上做不到的数字。
1 件原型或 10,000 件批量。小订单不会在大订单后面排队。
12 小时内报价并提供免费 DFM 分析。切削前先标出薄壁和无法加工到的特征。
已发货批次的历史合格率。发货前 100% 检验,报告可按要求提供。
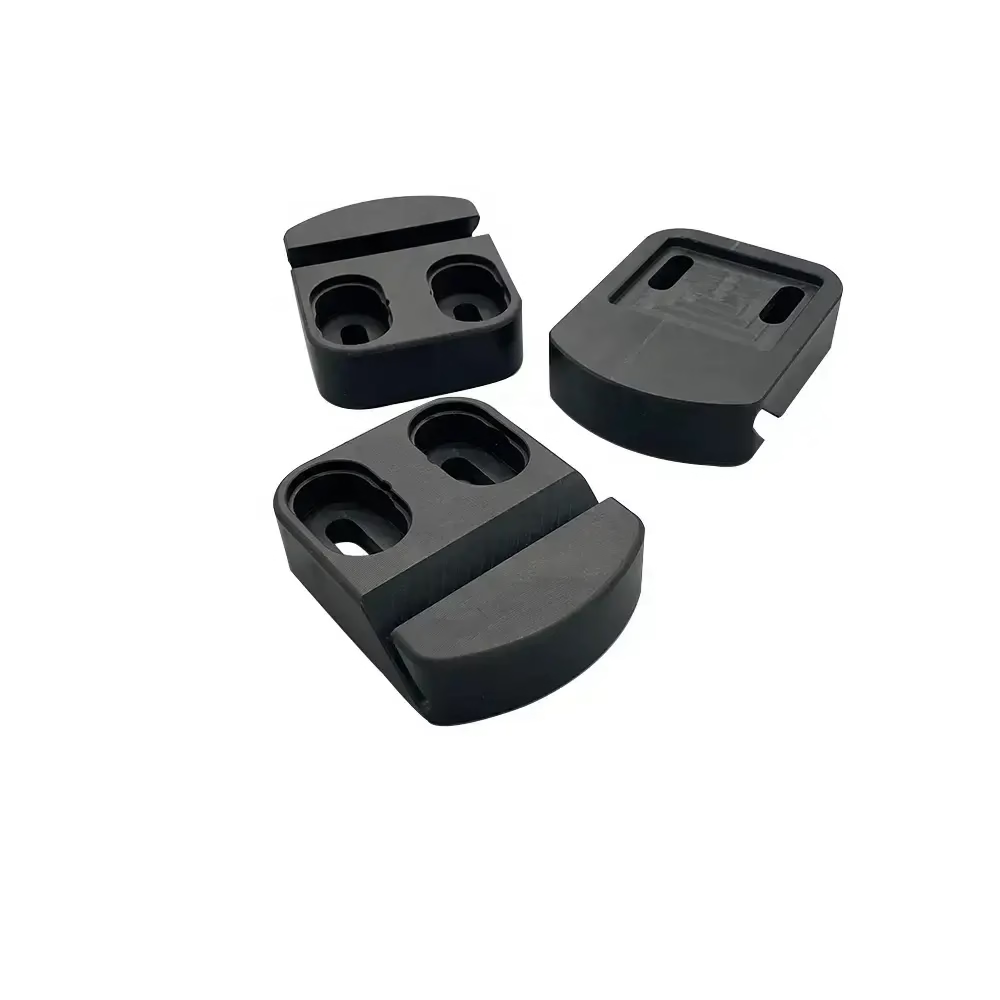
小型越野平台的壳体、连杆座和轴承隔套。
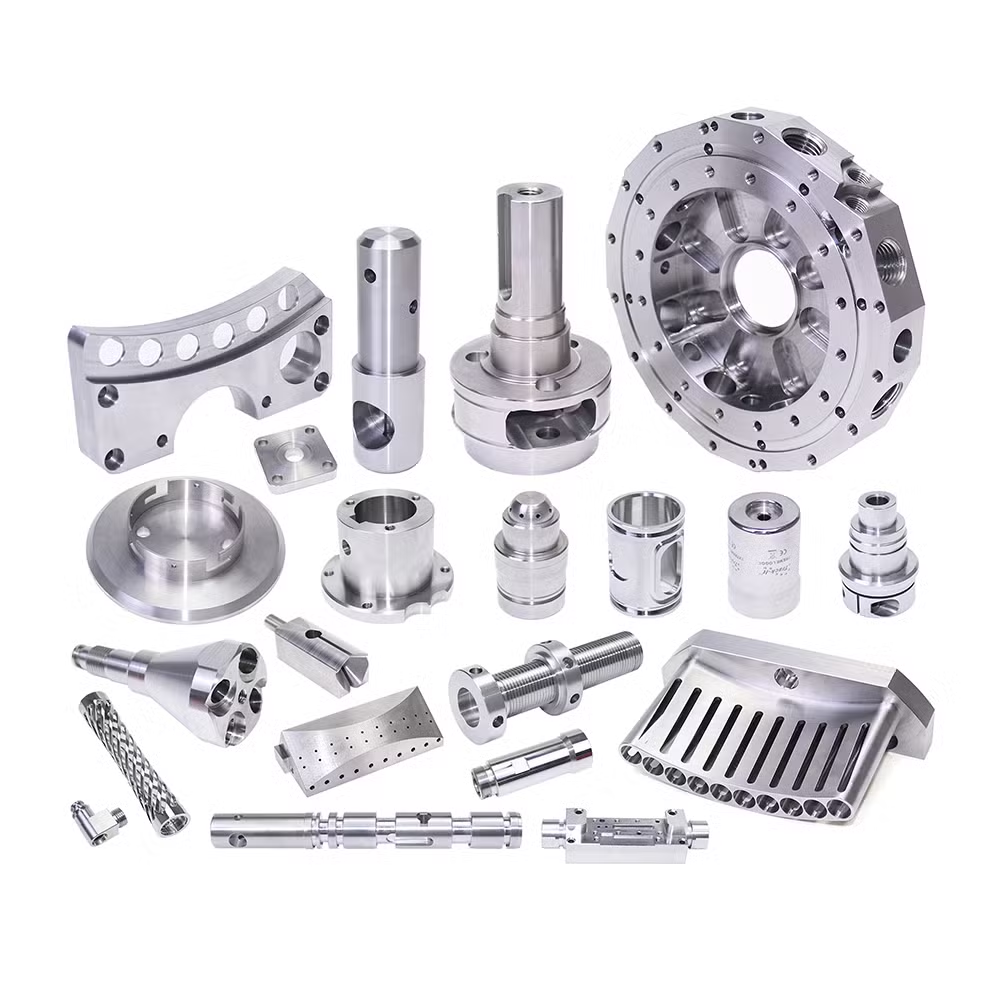
升级壳体和五金件的小批量生产,不收模具费。
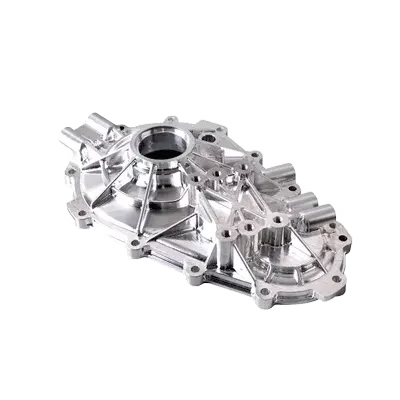
同样的加工规范用于支架、壳体和安装座。
在生产几何冻结前切出用于装配验证的零件。
按 H10 Optic 前桥壳体的外形尺寸加工,拉杆安装位、避震安装耳和轴承孔的位置与原厂件一致。
询价时请提供您所用平台的版本。批次之间出现小的运行变更很常见,我们更愿意核对您的图纸,而不是凭假设。
7075-T6 的屈服强度约 500 MPa,约为 6061-T6 的两倍。在薄壁安装位和轴承座处,爬车承受侧向载荷,这部分强度很关键。
如果壳体形状简单、壁厚较大且没有高载荷安装耳,6061-T6 更便宜、加工更快、阳极氧化更均匀。对于轻度越野车,这是合理选择。
孔控制在 ±0.005 mm 以内,并按轴承所需配合加工,轻压入配合通常为 H7。
我们用内径千分表而不是卡尺检测,因为卡尺发现不了轴承能感觉到的孔不圆。
可以。没有最小起订量。单件壳体是正常订单,不会排在大批量订单后面。
单件加工时,我们会要求提供图纸或样品。原 CAD 不可用时,实测样品往往比建模更快。
报价和免费 DFM 分析在 12 小时内返回。图纸和材料确认后,24 小时内可开始生产。
标准壳体订单 3–5 天发货。如果表面处理是定制阳极氧化颜色,需加上电镀线时间,我们会在报价中注明。
我们提供本色、彩色和硬质阳极氧化,以及喷砂和激光打标。如果壳体常与岩石接触,硬质阳极氧化是更好的选择。
激光打标最小字符高度为 1.5 mm。在内侧面打离散的零件编号通常没问题。
最好提供 STEP 或 IGES 模型,以及标注公差和表面处理要求的 PDF 图纸。简单的车削件仅凭 2D 图纸也可以。
上传安全保密。发送前可要求签署保密协议。
是的。原材料检查、过程监控和最终检验,发货前 100% 全检。
可按要求提供尺寸检测报告和表面粗糙度图谱。表面粗糙度按 ASME B46.1 测量。
深受全球工程师和制造商信赖










上传 3D 模型或 2D 图纸,获取报价及免费 DFM 分析。最大加工尺寸 4,000 mm。
CNC 金属 13 种牌号
CNC 塑料 10 种牌号
设备与工艺 12 种选项
表面处理与后处理 10 种选项
材料:未选择 设备:未选择 后处理:未选择
填写此简短表单,我们会打开 WhatsApp 并准备好您的消息。我们仅使用这些信息回复您。
在 WhatsApp 内点击发送前,不会发送任何内容。