
01
高速时跳针
针杆内孔椭圆度漂移几微米,针在 5,000 针/分钟时就偏离中心。操作员降低速度来掩盖,产能下降,根因仍留在零件上。
多数缝合缺陷不是参数设置问题,而是几何精度问题。
针杆内孔椭圆度漂移几微米,针在 5,000 针/分钟时就偏离中心。操作员降低速度来掩盖,产能下降,根因仍留在零件上。
送布牙齿在磨损的工装夹具上加工,齿距误差达 0.05 mm。每条缝线偏长或偏短一两毫米,操作员不断调张力来补偿加工误差。
弯针座磨削时没有匹配的基准面,装配后偏差几十分之一毫米。时序偏移,钩针勾不到线,机器每个班次都要重新对时序,而不是按保养周期。
供应商发来的一批货首次装配通过。第二批因装夹变更,尺寸不同。备件不再互换,维修团队每种零件都得备两个版本。
每个缝合机零件都有独立的工艺方案、工装夹具和检测点。
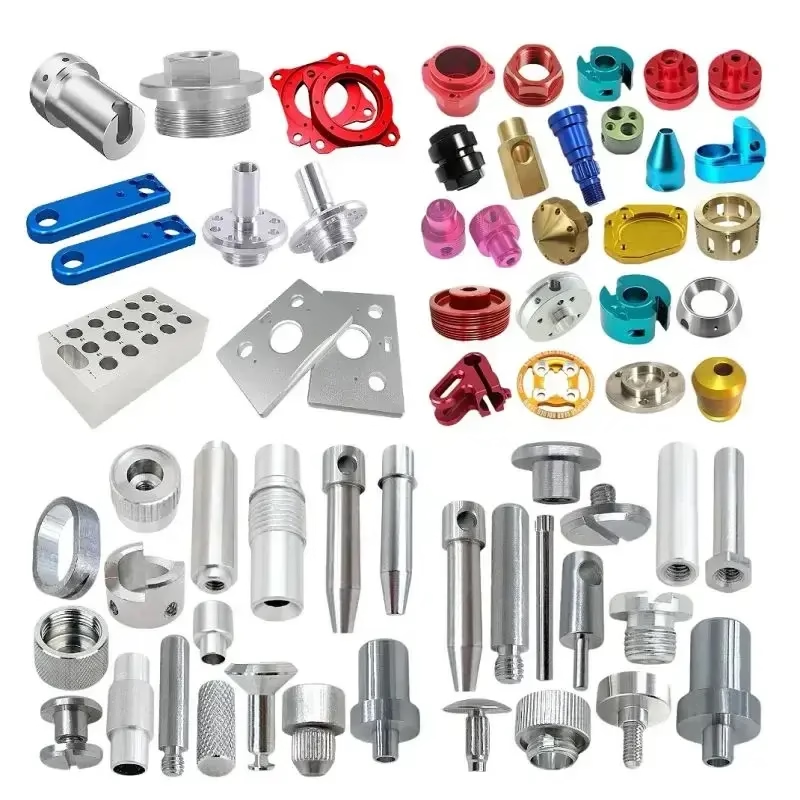
针杆和弯针座的成败在同心度。内孔与轴颈分两次装夹加工,公差链就会表现为针偏摆和时序漂移。我们在车铣复合中心上一次装夹完成车削和镗孔,再用三坐标测量机验证圆度和位置。
针杆通常选 316L 和 17-4PH 不锈钢,耐磨且抗线材磨损。对重量敏感时,挑线杆可用 7075 铝;在张力下与线摩擦的零件适合用淬硬 440C。
送布牙、凸轮板和偏心凸轮决定线迹长度。几微米的齿距误差就会变成可见的缝线不匀。我们在 4 轴和 5 轴铣床上加工,工装夹具按零件族设计,齿距和凸轮轮廓从首件到末件保持一致。
同一套工装夹具跟随该订单。六个月后返单时,我们沿用原程序和原工件夹持,备件与现场已有零件保持互换。
仅作起点,不是规则。由耐磨面、载荷和清洁方式决定。
| 部件 | 常用材料 | 原因 |
|---|---|---|
| 针杆 | 316L、17-4PH | 耐磨,抗浆料腐蚀 |
| 弯针座 | 440C、420 | 钩面可淬火并磨削 |
| 送布牙 | A2 工具钢、440C | 齿刃在磨粒磨损下保持锋利 |
| 凸轮板 | 4140, 4340 | 韧性足以承受反复偏心载荷 |
| 挑线杆 | 7075、6061-T6 | 高缝纫速度下低惯性 |
| 梭壳 | 黄铜 C36000 | 易切削,过线路径光滑 |
| 夹线盘 | 303 不锈钢 | 耐腐蚀,易于研平 |
| 机器支架 | 6061-T6、A36 | 刚度足够且不增加重量 |
复杂弯针体和凸轮壳体一次装夹完成加工。16 台五轴联动加工中心,行程可达 4,000 × 400 × 150 mm。
针杆、衬套和轴在车铣复合中心上车削和镗孔,带动力刀具加工横向孔。
送布牙和多面支架用转台加工,使齿形和侧面共用同一基准。
单件针板和测试凸轮数天内交付,可在开硬模前验证线迹几何。
对过线接触面和磨损面做阳极氧化、化学镀镍、喷砂和抛光。
机罩、护盖和压铸壳体与机加工内部件同步生产。
| 项目 | 加工能力 | 备注 |
|---|---|---|
| 公差 | ±0.005 mm(±0.0002 in) | 关键配合处,按图纸标注 |
| 表面粗糙度 | Ra 0.2–0.8 μm | 抛光过线接触面 |
| 最大零件尺寸 | 4,000 mm | 五轴加工中心更大行程 |
| 批量 | 1 至 10,000+ | 无最小起订量 |
| 材料 | 铝、不锈钢、钢、黄铜、钛、塑料 | 完整清单见报价表单 |
| 检测 | 出货前 100% | 检测报告按需提供 |
| 交期 | 零件 3–5 天 | 24 小时内启动生产 |
| 报价周期 | 12 小时内 | 含免费 DFM 分析 |
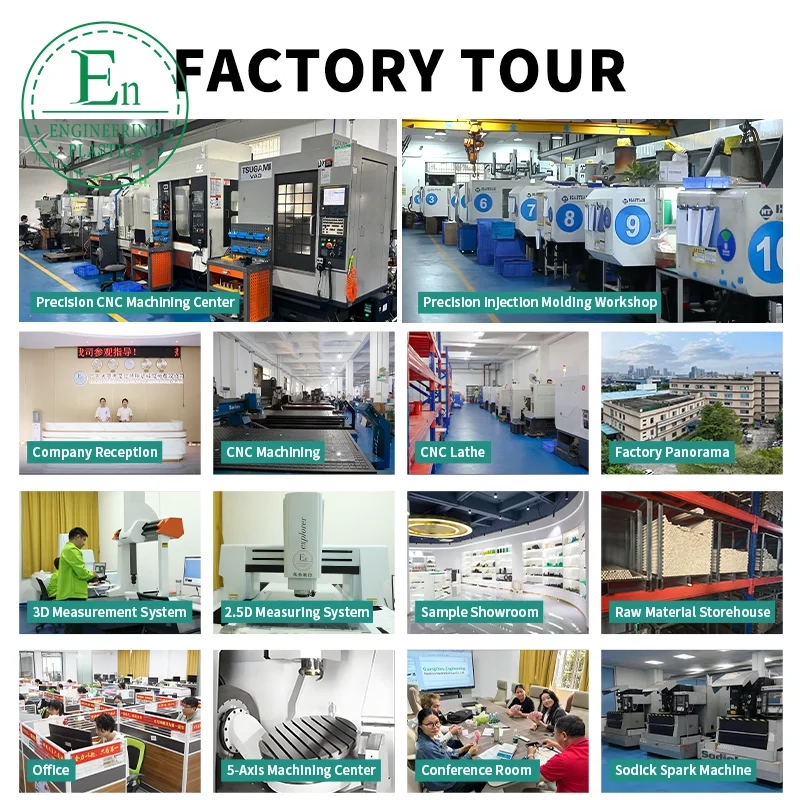
15 年精密零件制造经验,在东莞和新加坡拥有 3 家全资工厂、7,600 m² 厂房面积。
控制在内孔、轴颈和凸轮型面上,这些部位决定线迹质量,而不只是外形轮廓。
同一厂区内有 16 台五轴加工中心、16 台车铣复合中心、12 台四轴铣床和 27 台三轴机床。
原材料检验、过程监控和终检,全部合格后才发货。
工艺工程师和机加工人员会读图纸,而不只是看模型文件。
同一套图纸即可获得报价和可制造性评审,确认后再下单。
针杆和弯针在高缝纫速度下整班保持时序。
送布和凸轮零件,缝长重复性是安全相关尺寸。
不锈钢过线路径经加工和抛光,使用中不磨损纤维。
淬火送料牙与凸轮板,在厚料上耐磨。
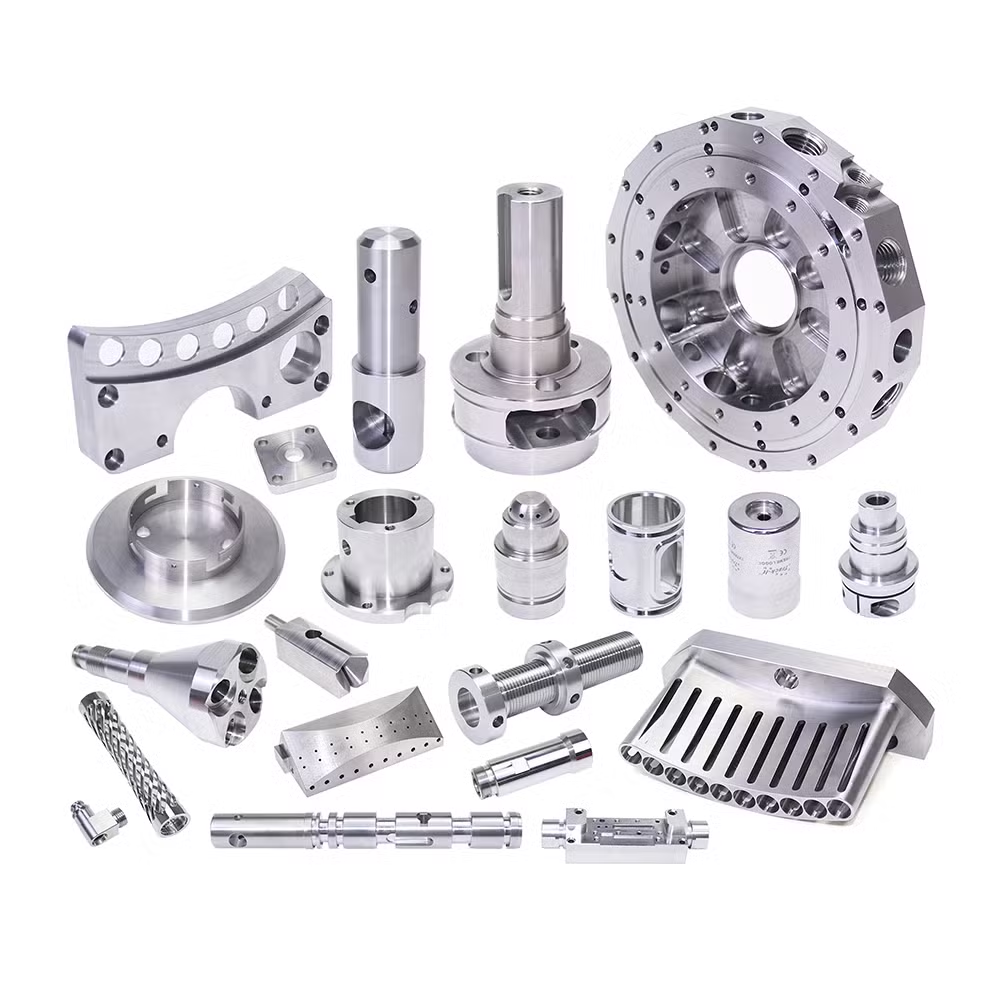
我们加工机器内部的金属件:针杆、针板、送料牙、弯针座与弯针、挑线杆、凸轮板、偏心凸轮、衬套、夹线盘、梭壳和机器支架。
我们不制作机架铸件和电机。如果图纸要求的是有明确配合的机加工金属件,发给我们,我们会告知是否适合我们的工艺。
关键配合处我们标称能力为 ±0.005 mm,涵盖针杆孔圆度及与轴颈的同轴度。
能否在您的零件上保证该公差,取决于长径比和基准定义方式。请发图纸,我们在报价前确认,而不是报价后。
可以,前提是原批次由我们加工。工装夹具和程序随订单保留,返单使用同一套工件夹持。
对于别处加工的零件,我们可以根据样品或全尺寸检测报告进行逆向工程。量产前需多一道检测步骤。
没有最小起订量。从单件原型到 10,000+ 件批量均可生产。
单件生产时,工装夹具和装夹成本摊在一件上,单价较高。这是正常的,我们会在报价中列明。
针杆和弯针零件常用 316L 和 17-4PH 不锈钢。齿边需保持锋利时,淬火 440C 或 A2 工具钢更合适。
黄铜 C36000 适合梭壳和导线器,切削性能好,走线路径光滑。
报价和免费 DFM 分析在 12 小时内返回。批准后 24 小时内可开始生产。
零件通常 3–5 天发货。该周期假设图纸已定稿且材料有库存,如合金牌号特殊请尽早告知。
会。上传文件安全保密,我们可在您分享图纸前按需签署保密协议。
如果设计正在申请专利或受供应协议约束,请在第一条消息中说明,我们会相应处理文件。
每件零件发货前均经检测,包括来料原材料检查、机上加工程中监控,以及对照图纸的终检。
检测报告可按需提供。对于凸轮升程或孔位等关键特征,可随货提供三坐标测量机数据。
深受全球工程师和制造商信赖










上传 3D 模型或 2D 图纸,获取报价及免费 DFM 分析。最大加工尺寸 4,000 mm。
CNC 金属 13 种牌号
CNC 塑料 10 种牌号
设备与工艺 12 种选项
表面处理与后处理 10 种选项
材料:未选择 设备:未选择 后处理:未选择
填写此简短表单,我们会打开 WhatsApp 并准备好您的消息。我们仅使用这些信息回复您。
在 WhatsApp 内点击发送前,不会发送任何内容。