
01
面板无法齐平贴合
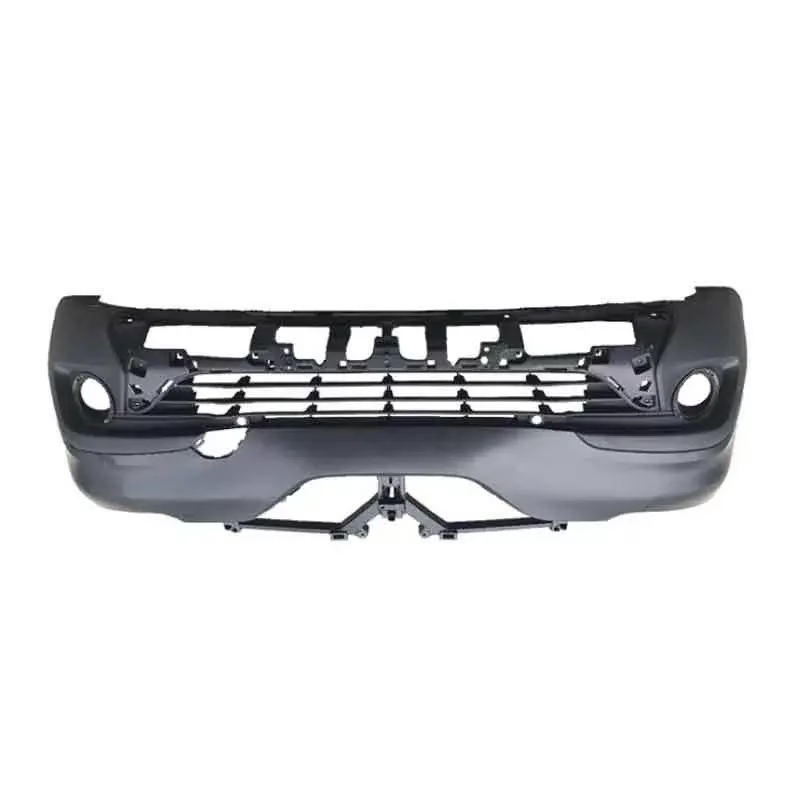
售后整流罩的安装凸耳常偏差 1–2 mm。需要钻孔、锉修、加垫片,油箱处的缝隙线仍然不平。每个小时的装配都是已报价项目里的无报酬工时。
这些问题大多在喷漆后才暴露,此时返工成本最高。
售后整流罩的安装凸耳常偏差 1–2 mm。需要钻孔、锉修、加垫片,油箱处的缝隙线仍然不平。每个小时的装配都是已报价项目里的无报酬工时。
用回料或干燥不足的 ABS 注塑的零件,在数百公里振动后会在螺柱座处开裂。失效点在螺柱座而非面板中部,一条小裂纹就会毁掉整个整流罩。
脱模剂未完全清除处会起泡,或修边面板边缘的底漆会翘起。返工意味着对已算作完成的零件进行脱漆、打磨和重喷。
钢制整流罩模具的成本远超 50 件批量所能承受,模具交期还会让项目推迟数周。小厂陷入两难:昂贵的模具,或手工切割、每次装配都不一致的零件。
从实心塑料板材或铸坯切削,再加工至与整车其余部分匹配。
踏板车车身件长期在户外使用,经受日晒、路面飞溅、发动机热量和持续振动,因此树脂选择比形状更重要。我们加工 ABS 用于喷漆整流罩和侧板,因为它对底漆和面漆附着力好,在面板厚度下保持刚性。PP 用于需要柔性的零件,如内挡泥板和防溅板,它抗冲击而不开裂。PC 用于透明或着色风挡和盖板,需要光学透明性和抗冲击强度。
厚度由载荷决定,而非习惯。2 mm 面板在单个安装凸耳处弯曲过大,因此我们在螺柱座周围局部加厚,并在跨空区域增加加强筋。若设计无法从板材切削,我们加工原型模,再转真空复模或 3D 打印制作首件。
整流罩不是平板,它们双向弯曲,安装凸耳位于这些曲面的斜角上。三轴切削需要多次重新装夹,每次装夹都会累积误差,最终在大灯处表现为 1 mm 缝隙。我们运行 16 台五轴联动加工中心,外蒙皮、螺柱座和凸耳面一次装夹完成。凸耳位置在 ±0.005 mm 名义值内,使面板无需加垫片即可齐平贴合车架。
我们在表面处理前检查装配,而非之后。安装孔位置对照 CAD 模型验证,并可加工检具板,让您在实际车架上试装面板后再批量生产。对于全侧裙等长零件,4,000 mm 行程可一次加工完成。
通常由批量和表面要求决定,而非零件形状。
| 工艺 | 适用场景 | 注意事项 |
|---|---|---|
| CNC 加工 | 1–500 件,紧公差凸耳,功能测试 | 大批量生产时单件成本高于注塑 |
| 真空复模 | 10–100 件,喷漆外观,表面光滑 | 硅胶模具会磨损,批量生产后细节变模糊 |
| 3D 打印 | 1–20 件,快速验证外形,复杂加强筋 | 喷漆前需打磨层纹 |
| 注塑 | 1,000 件以上,单件价格最低 | 模具费用高,交期数周 |
外壳、支架和表面处理在一家完成。
弧形整流罩蒙皮、带角度的安装耳和螺柱一次装夹切出,公差 ±0.005 mm。
垫片、衬套、后视镜杆和轴盖等圆形件,用塑料或铝车削。
几天内出首件,可在投入模具费前于车架上检查配合和间隙线。
硅胶模复制 10–100 件喷漆面板,表面光滑、颜色一致。
快速验证外形,以及铣削加工较慢的复杂内部加强筋。
喷砂、打磨、底漆、喷漆,以及在内侧面激光打标零件号。
以下数据来自我们自己的设备和检测记录。
| 项目 | 加工能力 |
|---|---|
| 公差 | 加工特征 ±0.005 mm(±0.0002 in) |
| 表面粗糙度 | 加工态 Ra 0.8–1.6 μm,抛光后 Ra 0.2–0.8 μm |
| 最大尺寸 | 4,000 × 400 × 150 mm 行程 |
| 批量 | 从 1 件原型到 10,000 件以上,无最小起订量 |
| 检测 | 出货前 100% 检验,检测报告按需提供 |
| 交期 | 12 小时内报价和 DFM,3–5 天发货 |
十五年生产经验,现有 3 家全资工厂、7,600 m² 厂房。
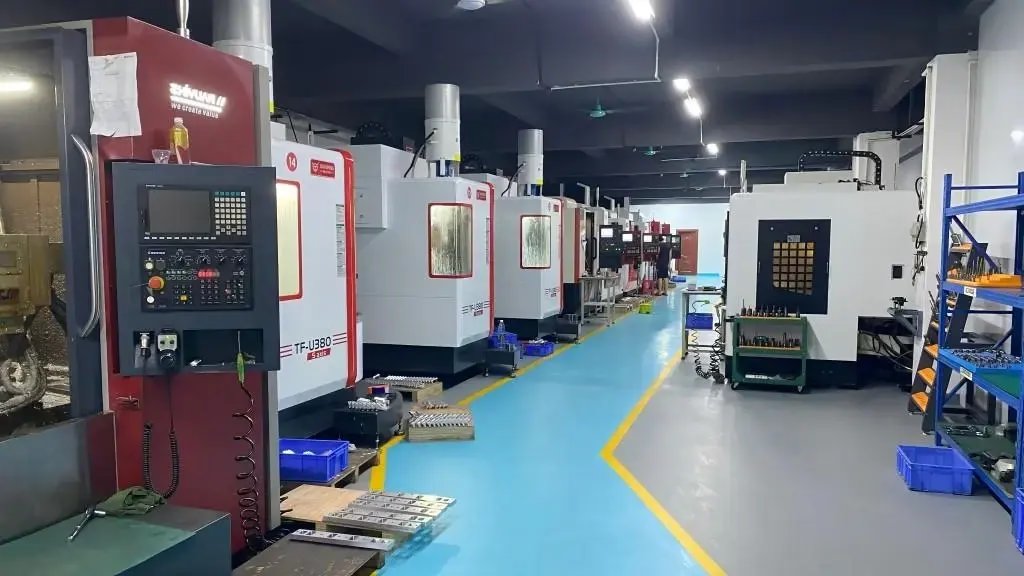
16 台五轴联动中心、12 台四轴铣床、27 台三轴机床和 16 台车铣复合中心。
不是单次最佳结果。过程监控让整个批次保持同一极限。
发送 STEP 文件,12 小时内返回报价和可制造性评审。
图纸和材料确认后,下一个工作日即可开始加工。
1 件原型和 10,000 件批量走同样的装夹和检测流程。
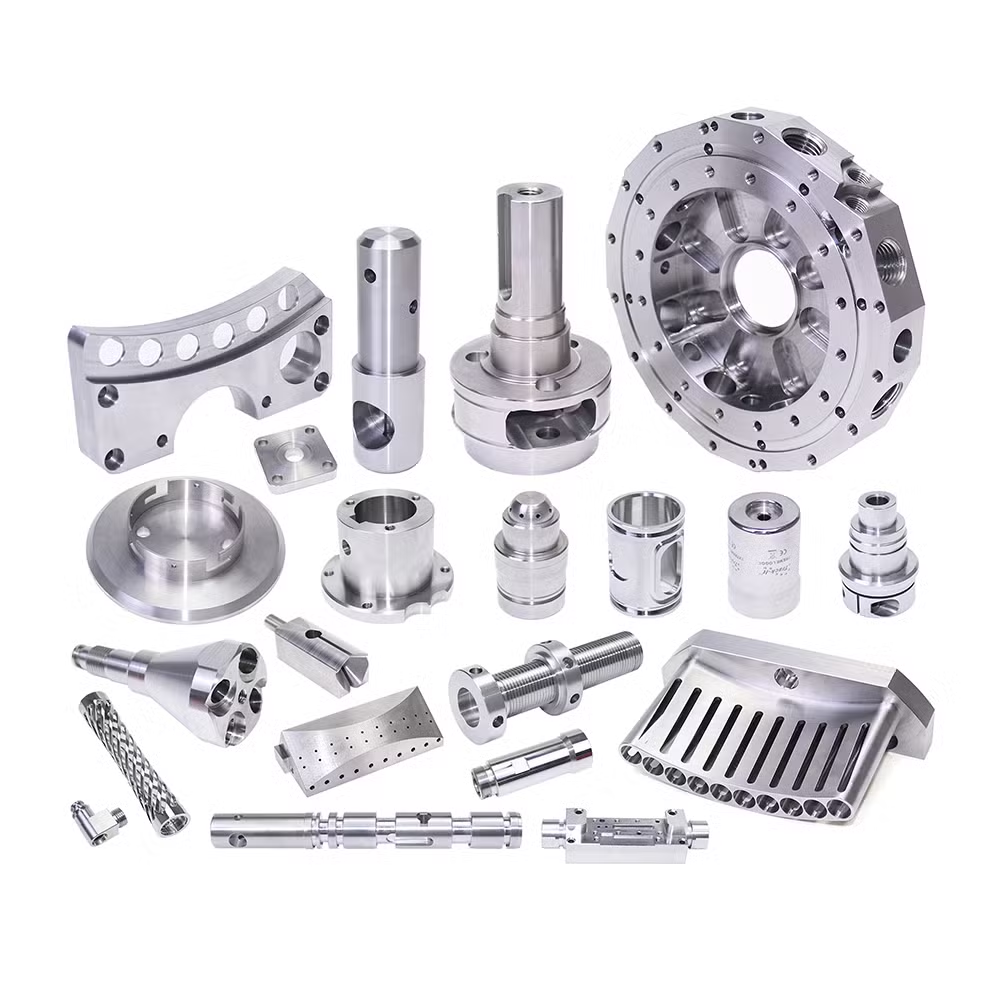
带角度安装耳的弧形蒙皮,一次装夹切出,车架上间隙线保持均匀。
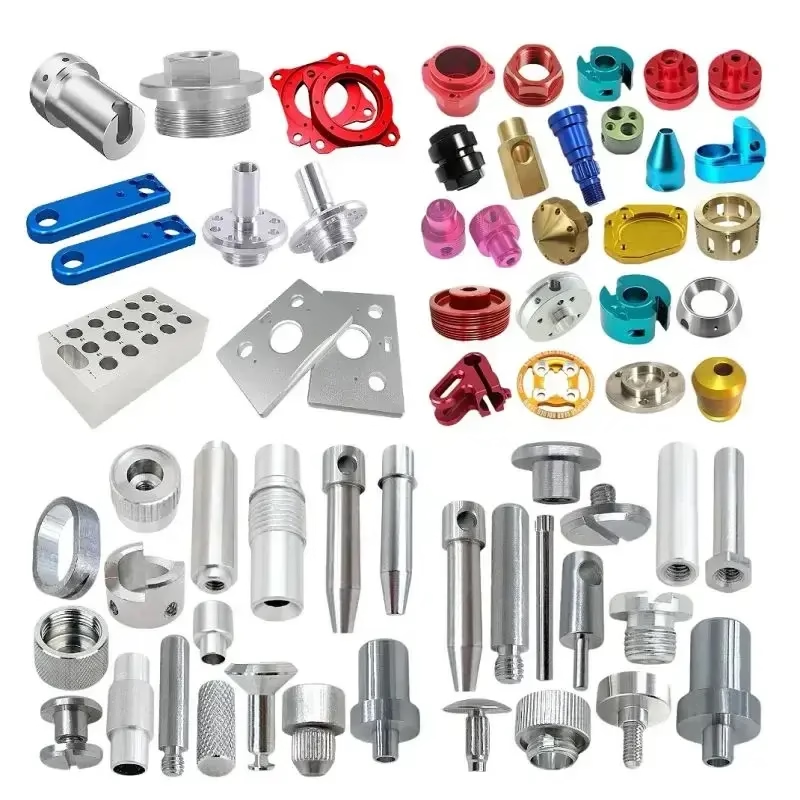
铝和钢支架,固定面板时螺柱处不产生变形。
几天内出首件,在真实车架上做配合检查后再决定批量。
通常选 ABS。它易打磨、上底漆和面漆,在面板厚度下能保持锐边。如果零件在使用中会变形,例如内挡泥板,PP 抗冲击更好,但需用针对低表面能塑料的底漆才能上漆。
发送图纸,我们会告知选用哪种树脂及原因。
可以,前提是提供原零件或其 3D 扫描。我们反求几何模型,将安装耳调整到名义值,先切一块配合板。这一步能在批量付费前发现扫描误差。
安装耳面和孔位等加工特征为 ±0.005 mm。弧形外蒙皮是过渡曲面,实际极限取决于 CAD 模型如何定义,而非机床。我们在 DFM 检查时评审,并标出无法用测头验证的曲面。
通常从单件到几百件,CNC 都更划算,尤其是装配卡扣要求紧的时候。超过约 1,000 件,注塑的单件价格优势会超过模具成本。介于两者之间,真空复模适合 10–100 件,可做喷漆表皮。
STEP 或 IGES 最好。我们也接受原生 SolidWorks、Fusion 和 Inventor 文件,以及用于 3D 打印的 STL。请注明材料、表面处理和关键尺寸,以便 DFM 评审更有针对性。
每个零件都做原材料检查、切削过程监控和最终检验。关键尺寸对照 CAD 模型测量,检测报告可按需提供。未通过最终检验的零件不会发出。
上传文件按保密处理,可在发送文件前签署 NDA。覆盖图纸、扫描件以及零件所配车架的任何照片。
价格、交期和 12 小时内的免费 DFM 分析。评审会列出我们建议修改的地方,例如卡扣太薄无法干净切削,或首件用 3D 打印更省钱的表面。
深受全球工程师和制造商信赖










上传 3D 模型或 2D 图纸,获取报价及免费 DFM 分析。最大加工尺寸 4,000 mm。
CNC 金属 13 种牌号
CNC 塑料 10 种牌号
设备与工艺 12 种选项
表面处理与后处理 10 种选项
材料:未选择 设备:未选择 后处理:未选择
填写此简短表单,我们会打开 WhatsApp 并准备好您的消息。我们仅使用这些信息回复您。
在 WhatsApp 内点击发送前,不会发送任何内容。