
本文内容
- 1
- 2
- 3
- 4
- 5
- 6
真空注塑的实际工作原理
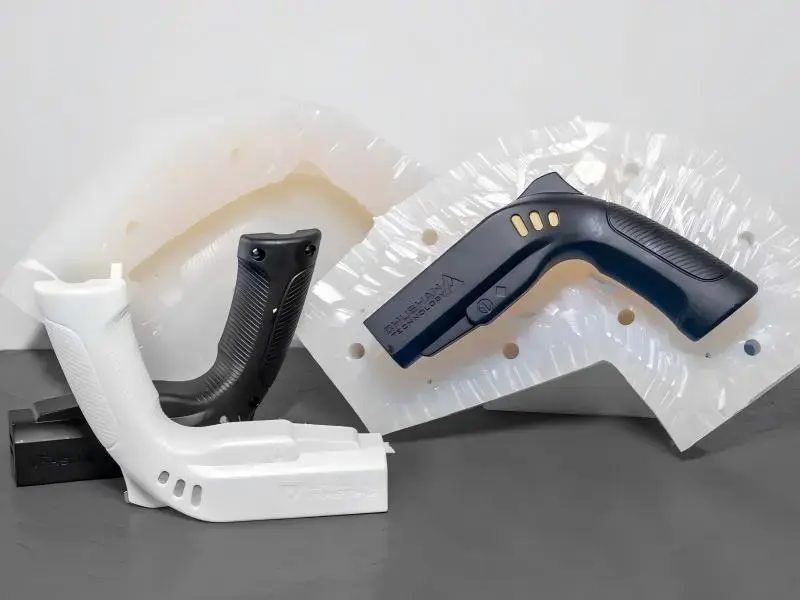
工艺从母模开始。母模可来自 CNC 加工、3D 打印或现有量产件。在母模周围浇注两瓣硅胶模,然后切开取出母模。型腔保留母模的表面纹理直至细微细节,因此首件复制品与原件外观一致。
合模后,将液态聚氨酯树脂浇入型腔,同时将腔室抽真空至约 1–5 mbar。角落和倒扣处滞留的空气在树脂填充前排出。若不抽真空,同一处气团会留在成品表面形成气泡。
树脂固化后开模取出零件。硅胶有弹性,薄壁和倒扣无需钢模所需的拔模斜度即可脱模。固化时间取决于树脂体系,室温下通常 30–60 分钟,烘箱中更快。
循环重复直至硅胶老化。制作良好的模具在型腔表面变暗、尺寸漂移前约可生产 25–50 次。
- 1真空度1–5 mbar,在树脂填充细微特征前排出滞留空气。
- 2模具寿命每个硅胶模约 25–50 次。
- 3母模复用一个母模可制作多个模具用于并行生产。
母模决定最终结果
真空注塑复制你提供的母模。母模的粗糙度会体现在每一件上。若母模来自五轴 CNC 加工中心,刀痕会直接转移到硅胶上,再转移到铸件上。这对壳体或盖板通常可接受,但对需要光学表面的零件不行。
对于光滑母模,我们先加工,再手工抛光或喷砂,然后浇注硅胶。母模 Ra 0.8–1.6 μm 可产出接近该光洁度的铸件。母模保留加工态 Ra 1.6–3.2 μm 会转移可见纹理。
树脂收缩是另一个变量。聚氨酯体系的收缩率约为 0.1% 至 0.8%,取决于牌号。这是实际的尺寸偏移,因此当公差要求严于约 ±0.1 mm 时,真空复模件很少是正确选择。此类情况应保留 CNC 加工,真空复模仅用于装配验证。
母模材料也很重要。机加工铝或打印树脂母模可承受多个模具。若模框支撑不当,软质母模在浇注硅胶时可能变形。
- 1母模表面决定最终表面若可见面重要,成型前先抛光。
- 2收缩 0.1–0.8%若尺寸关键,在母模中补偿。
- 3公差下限真空复模约 ±0.1 mm,而非 ±0.005 mm。
真空复模适合的零件形状
薄壁是该工艺的优势所在。硅胶有弹性,0.8–1.5 mm 的壁厚在真空下填充干净,而钢模需要更高压力和更谨慎的浇口。壳体、盖板和卡扣壳体属于此类。
倒扣和内螺纹是另一优势。模具沿分型线切开,钩子或倒刺无需侧向抽芯即可脱模。这节省模具成本和交期。
嵌件成型简单直接。金属衬套、螺纹嵌件或磁铁可在浇注前放入型腔,树脂在其周围包覆。这在原型壳体的安装柱中很常见。
不适合的情况:很长的平板件,因为硅胶会下垂;有严格平面度或同轴度要求的零件,因为厚薄截面收缩不均;以及必须在量产壁厚下通过跌落测试的零件,因为铸树脂不是最终量产材料。
- 1适合薄壁、倒扣、嵌件、纹理表面。
- 2不适合严格平面度、长平面跨度、高载荷结构件。
树脂及其可模拟的性能
真空复模使用双组分聚氨酯体系,而非注塑用的热塑性塑料。可用牌号范围广:刚性树脂性能类似 ABS 或 PC,橡胶类牌号手感类似 TPE,透明牌号用于导光柱和透镜。
由于树脂低温浇注,选择不受熔体流动限制。这意味着 40 Shore A 软质牌号和 80 Shore D 硬质牌号都可在同一硅胶模中生产,只要换料时清洁模具。
差距在于长期性能。聚氨酯铸件无法匹配注塑 ABS 或 PC 件的 UV 稳定性、耐化学性或疲劳寿命。对于展示模型或不出工作台的装配验证,这无关紧要。对于现场使用的零件,则很重要。
颜色匹配通过在树脂中添加颜料实现。标准颜色容易。特定 Pantone 匹配需试打一两次,且结果会随固化温度略有偏移。
- 1刚性牌号模拟 ABS、PC 和填充尼龙,用于壳体。
- 2柔性牌号Shore A 40–90,用于垫片和握把。
- 3透明级导光柱和透镜样件,不是光学件。
工艺不再适用的边界
最清晰的边界是产量。每套模具 25–50 模次,500 件就需要 10 到 20 套模具。每套模具都要经过浇注、切割和固化。此时即使前期投入更高,钢模在单件成本上通常更划算。
第二条边界是功能。如果零件承载、密封流体通道或处于高温环境,浇注树脂只是替代品,不是最终件。先按替代品测试,再转向量产工艺。
第三条边界是公差。任何紧于约 ±0.1 mm 的要求都需要换路线。常见做法是用 CNC 加工关键配合面,再在其周围浇注外观壳体。
交期是平衡因素。硅胶模几天就能做好,钢模要几周。如果下个月要做设计评审,这个差异决定排期。
- 1产量上限超过几百件,转用钢模。
- 2功能上限承载或密封零件应走 CNC 或注塑。
真空复模与其他工艺对比
用于将小批量复制工艺与 CNC 加工或钢模注塑进行对比。
| 工艺 | 典型产量 | 公差 | 适用场景 |
|---|---|---|---|
| 真空复模 | 1–50 件 | 约 ±0.1 mm | 外观与装配原型 |
| CNC 加工 | 1–10,000+ 件 | ±0.005 mm | 功能性金属或塑料件 |
| 3D 打印 | 1–100 件 | 0.1–0.3 mm | 早期外形验证 |
| 钢模注塑 | 10,000+ 件 | 0.05–0.2 mm | 批量生产 |
| 硅胶模,无真空 | 1–20 件 | 约 ±0.2 mm | 简单开放形状 |
真空注塑常见问题
真空注塑和真空复模是一回事吗?
在车间常用说法中,是的。两者都指在真空腔内将双组分聚氨酯浇入硅胶模。
有些供应商用真空复模统称整个工艺族,而把真空注塑留给同时加压注入树脂的系统。模具和零件几何限制相同。
一个硅胶模具能生产多少件?
大约 25–50 模次,取决于树脂化学体系、零件几何以及模次间模具的维护程度。
锐利细节和精细纹理最先衰减。尺寸随后漂移,因此要在零件不再符合图纸前计划报废模具。
真空复模能达到量产件的公差吗?
通常不能。树脂收缩率 0.1% 到 0.8%,实际下限约 ±0.1 mm。
如果某个特征必须匹配量产图纸,就加工该特征并在其周围浇注其余部分,或整个零件留在 CNC 加工。
这种方式能浇注的最大零件是多大?
取决于树脂和模框。大平板在硅胶中容易下垂,失去平面度。
约 300 mm 以下的紧凑零件效果最好。更大的壳体可将设计拆成两到三个浇注段再组装。
哪些行业最常用真空复模?
汽车和电动车团队用于内饰件和壳体样件。医疗器械团队用于手持壳体评审。
电子团队用透明级做导光柱。消费产品团队在投入钢模前用于颜色和表面确认。
需要 CNC 加工母模,还是可以打印?
两者都行。打印母模做形状检查更快更便宜,但层纹会转移到硅胶模和每个浇注件上。
要光滑可见表面,CNC 加工并抛光的母模效果更干净,也能承受更多次浇注。
更多来自车间的工艺笔记
我们发布来自工厂车间的装夹记录、刀具试验和检测数据。











