
01
粘刀撕裂螺纹
干切 304 或表面速度不当,会让切屑焊在刀具和零件上。螺纹加工后粗糙、尺寸偏小,或牙侧撕裂导致通止规不通过。
多数失效在第一次切削前就已埋下。以下四类问题每周都会出现在我们的收件箱里。
干切 304 或表面速度不当,会让切屑焊在刀具和零件上。螺纹加工后粗糙、尺寸偏小,或牙侧撕裂导致通止规不通过。
径向切深太小会摩擦表面而不是剪切材料。下一刀碰到硬化层,刀具寿命下降,尺寸在加工过程中漂移。
薄壁 316L 壳体在应力释放后会变形 0.05–0.15 mm。螺栓孔不再对中,垫片无法密封。
单件价格低却不给 DFM 反馈,意味着首件迟到且超差。返工、报废毛坯和延误的装配会把省下的钱加倍吃掉。
材料牌号选择、切削参数和检测在主轴转动前就已确定。
奥氏体 303、304 和 316L 覆盖我们大部分加工。易切削 303 切屑短,加工速度比 304 快约 30%,但含硫,不能焊接。零件需要焊接或接触氯化物时,含钼的 316L 是更稳妥的选择。
淬火和高强度材料是另一套装夹。马氏体 420、440C 以及沉淀硬化 17-4PH(SUS630)的耐磨性和屈服强度是 300 系列达不到的。图纸允许时,我们在退火或固溶状态下加工,再由热处理把硬度提上去。
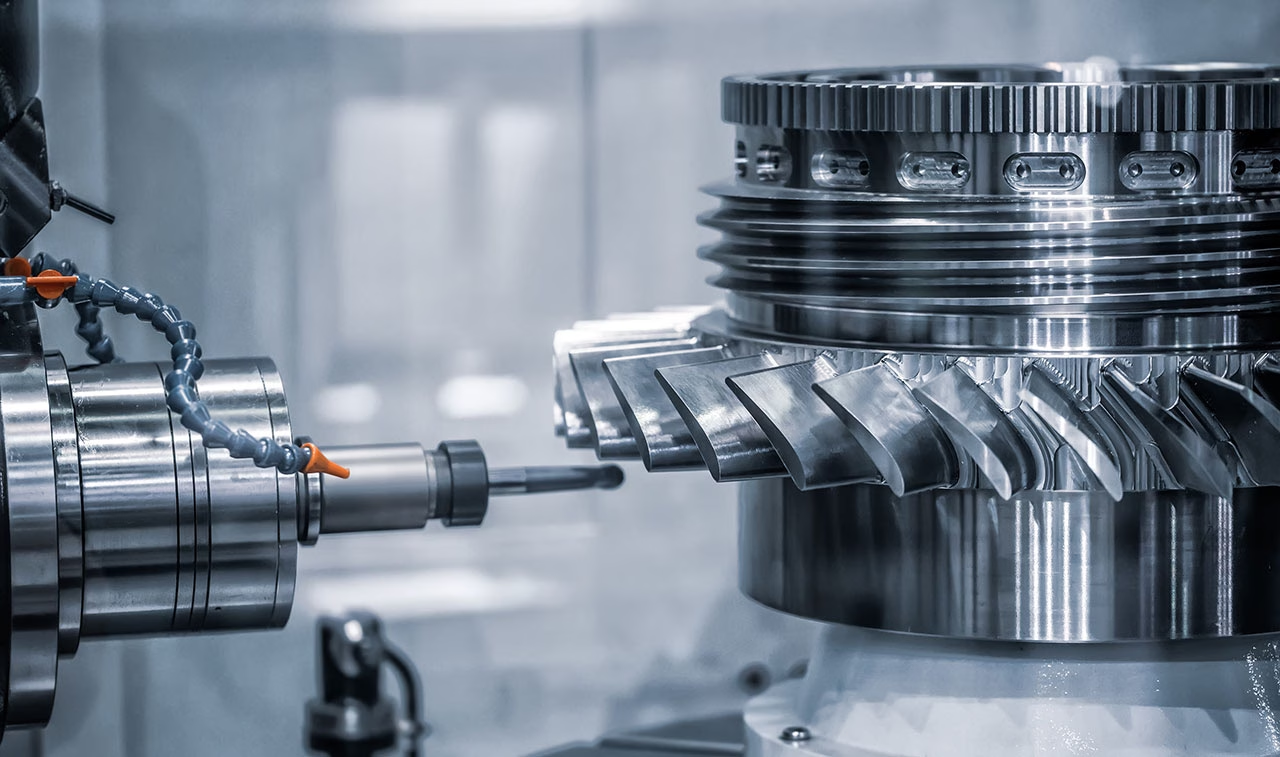
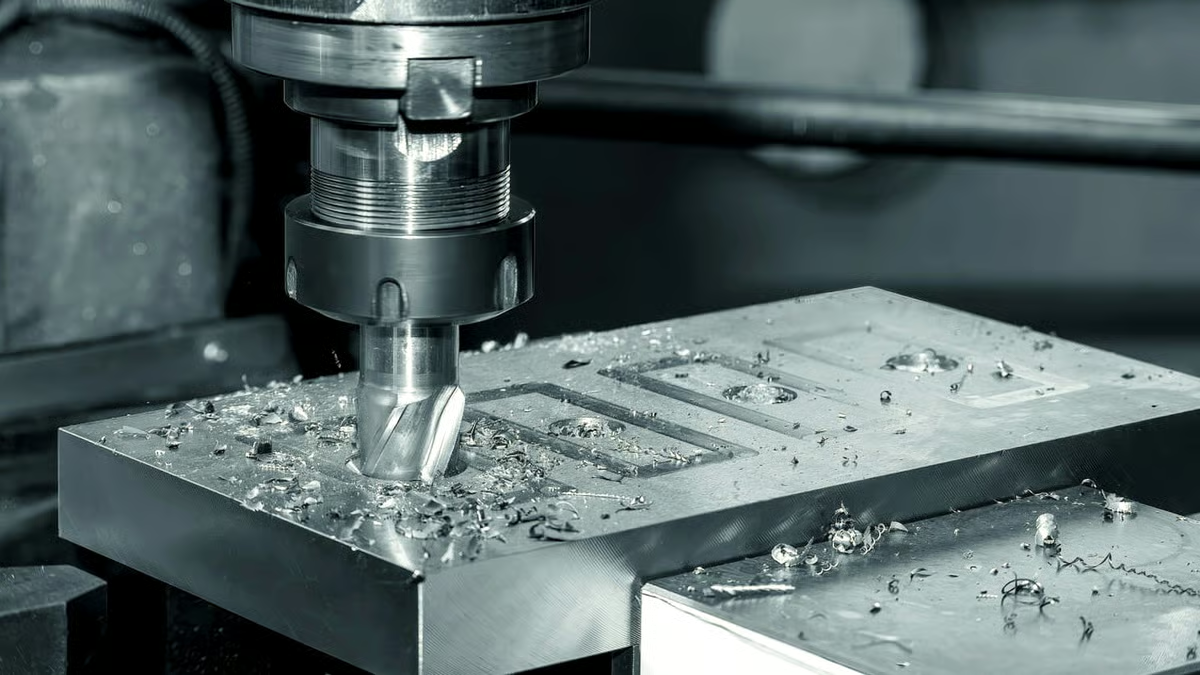
奥氏体不锈钢一旦刀具摩擦而非切削就会加工硬化。我们保持足够高的每齿进给以留在硬化层之下,采用全深度径向走刀而不是多次浅切。切削液大量冲淋到切削刃,绝不让刀具在切削中停留。
深孔和长轴在我们的车铣复合中心和 Ø400 mm 转台上完成,一次装夹保证同轴度,而不是三次。需要镜面内孔时,留 0.15 mm 精加工余量,以 Ra 0.2–0.8 μm 切出,而不是靠抛光把公差补回来。
快速了解切削性、耐腐蚀性和典型用途。
| 牌号 | 切削加工性 | 适用场景 |
|---|---|---|
| 303 | 优秀 | 衬套、螺母、接头、自动车床零件 |
| 304 / 304L | 良好 | 食品和乳品壳体、支架、罐体 |
| 316 / 316L | 一般 | 海洋、医疗、氯化物和酸环境 |
| 420 | 一般 | 餐具、阀件、中等磨损 |
| 430 | 良好 | 装饰件、家电面板,不焊接 |
| 440C | 差 | 轴承、滚道、高磨损工装 |
| 17-4PH | 一般 | 航空航天轴、泵件、高屈服强度 |
车削、铣削、表面处理和检测在一家完成。
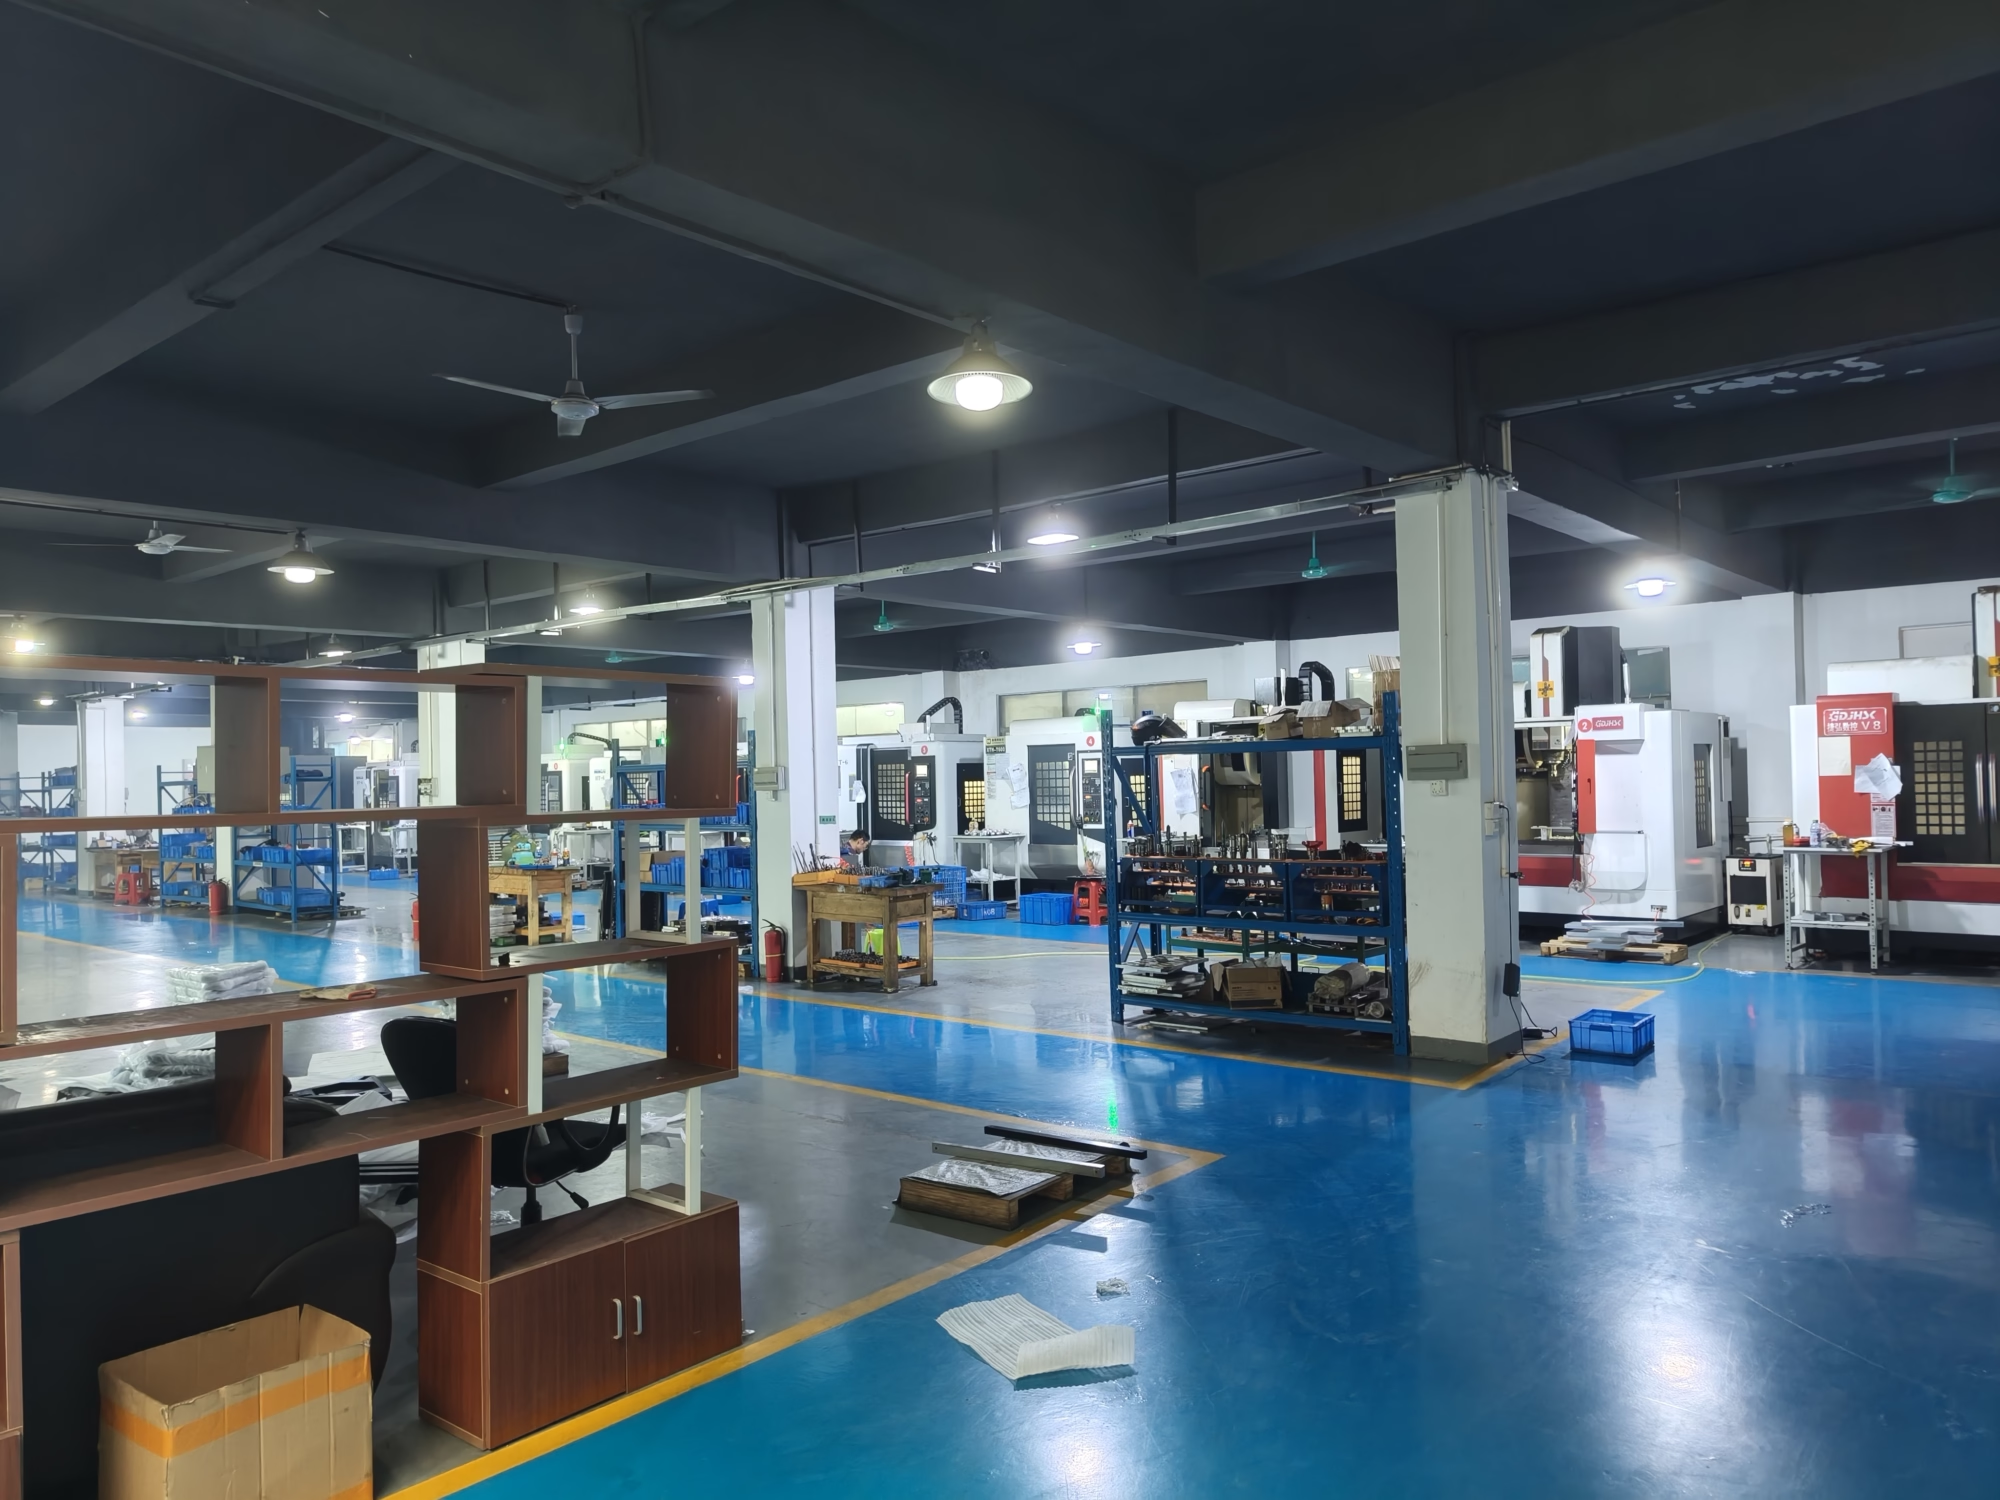
16 台五轴联动加工中心一次装夹加工叶轮、歧管和斜向孔口,精度达 ±0.005 mm。
27 台三轴铣床和 16 台车铣复合中心覆盖棱柱形壳体和最长 4,000 mm 的车削轴。
单件不锈钢原型 3–5 天出货,让设计评审在实物上进行,而不是在模型上。
喷砂、滚光、拉丝和抛光可将不锈钢做到 Ra 0.8–1.6 μm 或拉丝外观。
激光切割和成形的 304、316 壳体,配加工凸台和螺纹嵌件。
出货前 100% 检测,含原材料检验、过程监控,检测报告按需提供。
不锈钢加工能力,从单件到批量。
| 项目 | 加工能力 |
|---|---|
| 一般公差 | ±0.005 mm(±0.0002 in) |
| 精细表面 | Ra 0.2–0.8 μm |
| 标准表面 | Ra 1.6–3.2 μm |
| 最大零件尺寸 | 4,000 mm |
| 最大行程 | 4,000 × 400 × 150 mm |
| 转台 | Ø400 mm |
| 订单数量 | 无起订量,1 件至 10,000+ 件 |
| 交期 | 零件 3–5 天发货 |
十五年难加工合金经验,以及背后的数据。
三家全资工厂和 150 名技术人员,专注难加工金属,而非普通零活。
不只在首件上。过程监控让从第 1 件到第 10,000 件都保持在 ±0.005 mm 内。
报价和免费 DFM 分析在 12 小时内完成。确认后 24 小时内可开始生产。
原材料检验、过程监控和终检。可按需提供尺寸检测报告。
上传安全。发送图纸前可签保密协议,我们持有 ISO 27001:2022。
ISO 9001:2015、IATF 16949:2016 和 ISO 13485:2016 覆盖汽车和医疗不锈钢加工。
17-4PH 支架和执行器壳体,加工至 ±0.005 mm,材料全程可追溯并提供检测报告。
316L 仪表本体和壳体,无缝隙表面,按 ISO 13485:2016 过程控制生产。
303 和 304 接头、传感器凸台和支架批量生产,出货前 100% 检测。
440C 和 420 耐磨件,加工后淬火,磨削和精加工以保证长期配合。
两者都是奥氏体,都会产生加工硬化,但 304 的硫含量低于易切削牌号,进给和转速的可用窗口更窄。
排屑不畅通常是真正的原因。我们采用更大的径向切深,保持每齿进给量,并把切削液对准切削刃,让切屑排出型腔而不是被反复切削。
可以,在机床行程范围内。4,000 × 400 × 150 mm 的行程可加工长零件,车铣复合中心可在一次装夹中完成车削和铣削。
对于细长轴,我们增加中心架,并在图纸允许时先做去应力处理,再进行轻切削精加工。
如果零件不焊接、不接触氯化物,303 的螺纹表面质量最好,加工周期最短。
如果接头接触海水、消毒剂或酸性介质,就选 316L,并接受较慢的切削速度。316L 螺纹的咬合风险可通过合适的润滑剂和螺纹牙型来控制。
我们尽可能在固溶处理状态下进行粗加工和精加工,因为 H900 和 H1075 带来的硬度会显著缩短刀具寿命。
如果关键特征的最终硬度高于约 40 HRC,我们会在热处理前留磨削余量,热处理后再精加工,以保证公差。
加工态表面为 Ra 1.6–3.2 μm,受控的精加工走刀可达到 Ra 0.8–1.6 μm。
对于密封面和镜面内孔,我们可以达到 Ra 0.2–0.8 μm。喷砂、滚光、拉丝和抛光可作为单独工序提供。
使用锋利且正确刃磨的刀具、充分的润滑,以及适合该牌号的螺纹牙型。我们避免刀具在切削中停留,保持刀具持续运动。
当不锈钢紧固件与不锈钢本体配合时,我们会在 DFM 反馈中提示该风险,以便您指定嵌件或在一侧改用其他牌号。
可以。没有最小起订量,单件和 10,000 件的批量使用相同的工艺方案。
首件经过检验并记录,然后相同的装夹和刀具延续到批量生产。报告可按需提供。
3D 模型或 2D 图纸,注明牌号、公差、表面处理和数量。关于热处理以及任何密封面或配合面的说明也会有帮助。
我们在 12 小时内返回报价和免费的 DFM 分析,上传文件严格保密,可按需签署 NDA。
深受全球工程师和制造商信赖










上传 3D 模型或 2D 图纸,获取报价及免费 DFM 分析。最大加工尺寸 4,000 mm。
CNC 金属 13 种牌号
CNC 塑料 10 种牌号
设备与工艺 12 种选项
表面处理与后处理 10 种选项
材料:未选择 设备:未选择 后处理:未选择
填写此简短表单,我们会打开 WhatsApp 并准备好您的消息。我们仅使用这些信息回复您。
在 WhatsApp 内点击发送前,不会发送任何内容。