
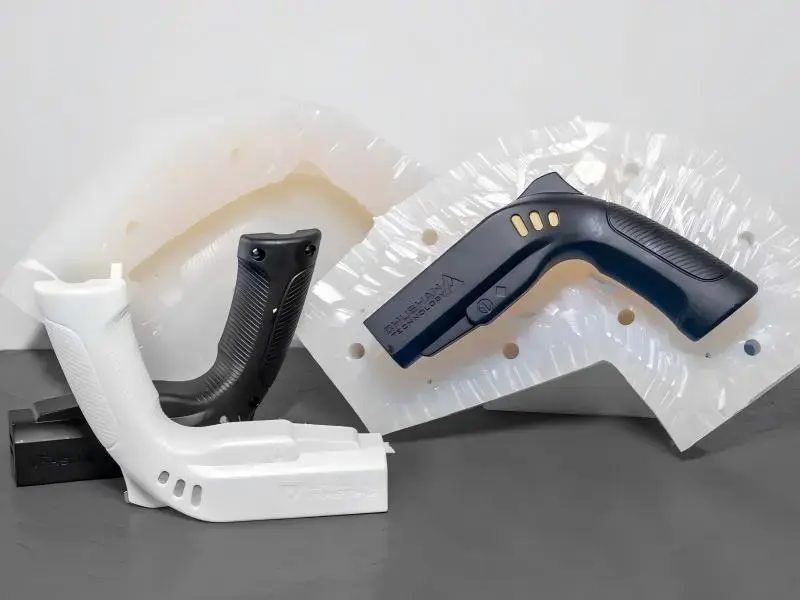
硅胶模具制作套件的实际作用
该套件是一套化学体系,不是机器。A、B 两组分按固定比例混合,通常按重量 10:1 或 1:1,然后浇在母模上,在室温或烘箱中固化。典型 30 Shore A 铂金固化硅胶在 25 °C 下约 4 小时固化,在 60 °C 下约 1 小时。
铂金固化硅胶是工程应用的默认选择,因为收缩更小。前 24 小时线性收缩通常为 0.1% 至 0.3%,之后几天仍会轻微变化。锡固化硅胶更便宜,但收缩更大,还可能抑制某些聚氨酯固化,因此不适合尺寸关键件。
模具复制母模,所以母模决定一切。用 6061 铝或 ABS 经 CNC 加工的母模,尺寸保持性远好于手工修整的母模。如果母模大了 0.2 mm,每个铸件都会大 0.2 mm 再加收缩量。硅胶固化后无法再纠正。
抽真空排气比多数人预想的更重要。困在母模表面的气泡会在每个脱模件上形成表面凹坑。浇注前在 50 至 100 mbar 下抽真空 2 至 5 分钟,可去除大部分气泡。从一角以细流浇注也有助于空气在硅胶前面排出。
手工模具铸造套件的适用边界
手工模具铸造套件是手动流程。混合、浇注、等待、脱模、重复。做 20 件没问题。到 200 件就成了瓶颈,因为每个循环仍消耗同样的操作时间和同样的固化窗口。
硅胶是软的。重力填充时能保持形状,但低于约 1 mm 的薄壁在脱模时会变形,反复脱模后可能撕裂。尖锐内角会集中应力,是模具最先开裂的位置。母模上做 0.5 mm 圆角可显著延长模具寿命。
铸造树脂固化时会收缩。填充型聚氨酯可能收缩 0.1% 至 0.5%,未填充型更大。如果 100 mm 零件要求 ±0.1 mm,还没算硅胶收缩,铸造树脂就已超出该窗口。这是原型转向 CNC 加工的最大原因。
温度是另一条边界。多数硅胶模具可短时承受 150 至 200 °C,但反复热循环会使其硬化并缩短寿命。70 至 90 °C 的低熔点合金是安全的。660 °C 的铝不行,第一次浇注就会毁掉模具。
为什么团队在 CNC 开模前先选铸造
经济账很简单。硅胶模具一天可做好,成本只是钢模或铝模的一小部分。对仍在变动的设计,这很重要。你可以改母模、浇一套新模具,第二天早上开评审会。
硅胶还能处理硬模中需要侧向抽芯或滑块的几何形状。倒扣、深加强筋和内螺纹都能从柔性模具中脱出,无需特殊机构,只要硅胶能拉伸越过该特征而不撕裂。
表面处理直接由母模传递。母模抛光到 Ra 0.8–1.6 μm,铸件就光亮。喷砂则呈哑光。也可在树脂中加色粉直接铸出颜色,小批量时省去单独喷漆工序。
差距在产量上显现。零件稳定后需要数千件时,铸造聚氨酯不再有竞争力,注塑在单件成本上胜出。交叉点通常在数百件左右,但模具成本和零件尺寸会移动这条线。
浇注前加工母模
母模是唯一还能控制公差的地方,因此应安排最严格的工序。3 轴或 5 轴 CNC 加工可得到位置精度 ±0.005 mm、表面处理已知的母模,硅胶随后忠实复制。
硅胶并不严格要求拔模,但 1° 至 2° 拔模更易脱模,并降低薄边撕裂风险。深型芯应拆成可重新对位的独立硅胶块,而不是一个夹紧零件的长型腔。
对于经常取放的母模,铝或不锈钢金属母模比打印母模更耐用。计划从同一母模翻制多套硅胶模具时,模具钢母模值得投入,因为磨损由母模承担,而非模具。
我们用 6061 铝、7075 铝、17-4PH 不锈钢、ABS、POM 和 PEEK 加工母模,再经喷砂、抛光或阳极氧化处理。母模选定的表面处理就是铸件呈现的表面处理。
铸造套件与 CNC 模具:选型标准
用以下内容判断哪种方式适合当前任务。
| 指标 | 硅胶套件 | CNC 加工件 |
|---|---|---|
| 典型数量 | 1 到 100 件 | 1 到 10,000+ 件 |
| 公差 | ±0.3 mm 及更宽 | ±0.005 mm |
| 交期 | 母模加 1 天 | 零件 3–5 天发货 |
| 模具成本 | 低,一套柔性模具 | 较高,无软模 |
| 倒扣 | 免费,模具可变形 | 需 5 轴或滑块 |
| 表面粗糙度 | 精确复制母模 | 可达 Ra 0.2–0.8 μm |
| 材料范围 | 聚氨酯、树脂、低熔点金属 | 铝、钢、钛 |
| 最佳用途 | 早期外形与装配检查 | 装配、功能、最终用途 |
硅胶模与浇注常见问题
一套硅胶模能生产多少件?
制作良好的铂金硫化硅胶模通常可浇注 25 到 100 次。形状简单、脱模斜度充足、表面光滑的模具处于上限。深倒扣、薄壁和磨蚀性填料会使次数降至 20 次或更少。
模具无论是否使用都会老化,因此应在一次生产周期内完成取件,不要分散到数月。
能在硅胶模中浇注金属吗?
只能浇注 70 到 90 °C 的低熔点合金。这类合金可行,是因为浇注温度远低于硅胶的使用上限。
铝、黄铜和钢温度过高,接触硅胶会将其烧毁并损坏模具。这些金属应改用压铸或熔模铸造。
为什么浇注出的零件尺寸偏小?
两个因素叠加:硅胶固化时收缩,树脂凝固时也收缩。在 100 mm 零件上,0.3% 收缩即 0.3 mm,往往超出图纸允许范围。
测量母模,测量首件浇注件,记录差值。如果必须使用硅胶工艺,加工母模前按实测收缩量放大尺寸。
母模需要脱模斜度吗?
硅胶有弹性,直壁也能脱模。但 1° 到 2° 的斜度仍有帮助,尤其在深芯和薄边缘处,可降低撕裂风险。
斜度还能降低取出零件所需的拉力,从而延长模具在批量生产中的寿命。
母模需要什么文件格式?
STEP 和 IGES 可覆盖大多数机加工母模。STL 适用于后续手工修整或滚光处理的打印母模。
如果零件有公差或基准标注,请发送 3D 模型并附图纸。我们随报价返回 DFM 分析,通常在 12 小时内。
设计能保密吗?
可以。上传文件按保密处理,在任何文件打开前,我们可按要求签署 NDA。
我们持有 ISO 27001:2022 信息安全管理体系认证,涵盖设计数据的存储方式和访问权限。
更多工艺说明
我们发布来自工厂车间的装夹记录、刀具试验和检测数据。











