
01
为加工到零件背面,装夹次数不断增加
每次重新装夹都会叠加误差。六面壳体若分四次装夹,还没开始切削,真实位置度就可能超出公差带。
每次重新装夹都会叠加误差。六面壳体若分四次装夹,还没开始切削,真实位置度就可能超出公差带。
长悬伸刀具易颤振。深腔、倒扣和过渡圆角需要刀具倾斜切入,否则表面粗糙度变差,还要花数小时手工抛光。
夹紧力会使 0.8 mm 薄壁变形。零件在机床上测量合格,下机后三坐标测量却超差,报废成本落到下一批。
设计评审停滞、工装等待,装配窗口关闭。一个支架晚到就可能拖住整条装配线,被迫加急发运。
工件夹持与刀路在首刀之前一并规划。
五轴加工中心同时旋转工件并倾斜主轴。斜面、复合孔和轮廓型腔无需卸下工件即可切削。装夹次数少,公差链更短,从毛坯到成品的工艺路线也更短。
编程前先规划基准和工装夹具。典型铝合金壳体五面有特征,我们一次装夹完成,而非四次,真实位置度保持在 ±0.005 mm 以内,并消除三次装错机会。
薄壁、长内孔和高凸台最容易丢失精度。我们控制夹紧力,采用轻切削精加工,并在松开状态下而非夹紧状态下检测。在线测头可在批量跑长之前发现漂移。
材料特性不同。钛合金和 Inconel 因发热和刀具磨损而难加工,我们降低进给并复检刀具。铝合金 7075 和 6061 切削快,但松开后会回弹。每种材料都有对应的精加工策略。
为零件选择工艺的快速指南。
| 零件情况 | 最佳路线 | 原因 |
|---|---|---|
| 棱柱形块件,两面有孔 | 三轴 | 单件成本更低,工装简单。 |
| 特征分布在四到五个面 | 五轴 | 一次装夹优于三四次。 |
| 深腔、倒扣、过渡圆角 | 五轴 | 刀具倾斜切入,悬伸更短,颤振更小。 |
| 大批量简单车削件 | 车铣复合 | 车削节拍快于铣削。 |
| 薄壁、平面度要求严 | 五轴,轻切削走刀 | 夹紧点更少,变形更小。 |
| 2,000 mm 以上大型框架 | 五轴,4,000 mm 行程 | 一台机床装得下,无需重新装夹。 |
复杂零件五轴联动铣削,一次装夹,几何精度稳定。
圆柱类零件采用回转分度,加工圆周方向特征。
棱柱类零件和简单孔系的经济型铣削方案。
车铣复合中心,适合同时需要车削和铣削的零件。
快速首件,便于您尽早验证装配与功能。
按规格进行阳极氧化、电镀、喷砂和激光打标。
从下表选择零件尺寸和材料。
| 项目 | 范围 | 备注 |
|---|---|---|
| 最大零件尺寸 | 4,000 mm | 长框架和导轨一次装夹完成。 |
| 大行程 | 4,000 × 400 × 150 mm | 细长浅腔零件。 |
| 中等行程 | 750 × 1,150 × 550 mm | 壳体和支架。 |
| 小行程 | 500 × 500 × 450 mm | 小型精密零件。 |
| 转台 | Ø400 mm | 绕轴分度的回转类零件。 |
| 公差 | ±0.005 mm(±0.0002 in) | 基于稳定特征和良好基准。 |
| 表面处理 | Ra 0.2–3.2 μm | 取决于材料和刀路。 |
| 材料 | 铝、钢、不锈钢、钛、铜、塑料 | 常备或可采购 40+ 种牌号。 |
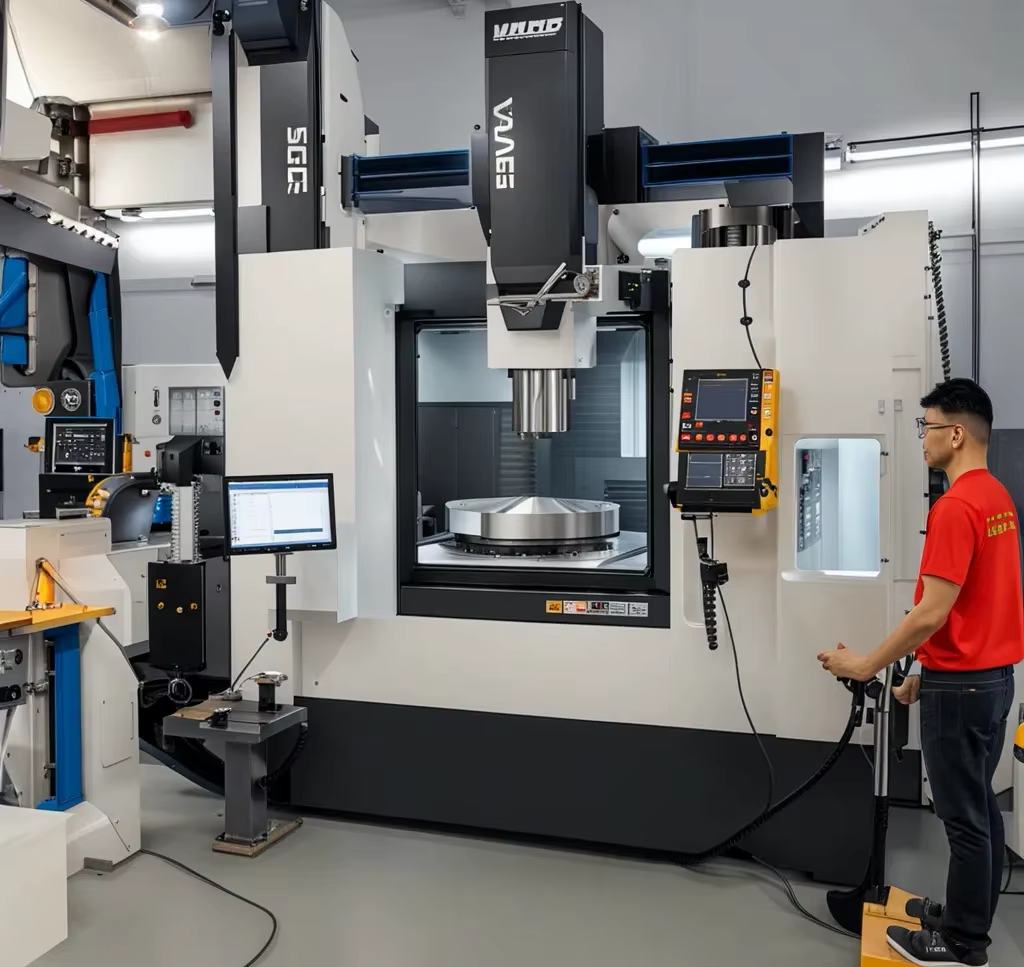
十五年精密加工经验,东莞三厂、新加坡一厂。
十六台五轴、十二台四轴、二十七台三轴和十六台车铣复合中心。
在稳定特征上保持,配合加工中测头和松夹后检测。
收到文件后十二小时内提供报价和免费 DFM 分析。
图纸批准并放行材料后一天内可开工。
一个原型或 10,000 件批量,同样的工艺规范。
圆角平滑、密封面平整,无手工抛光痕迹。
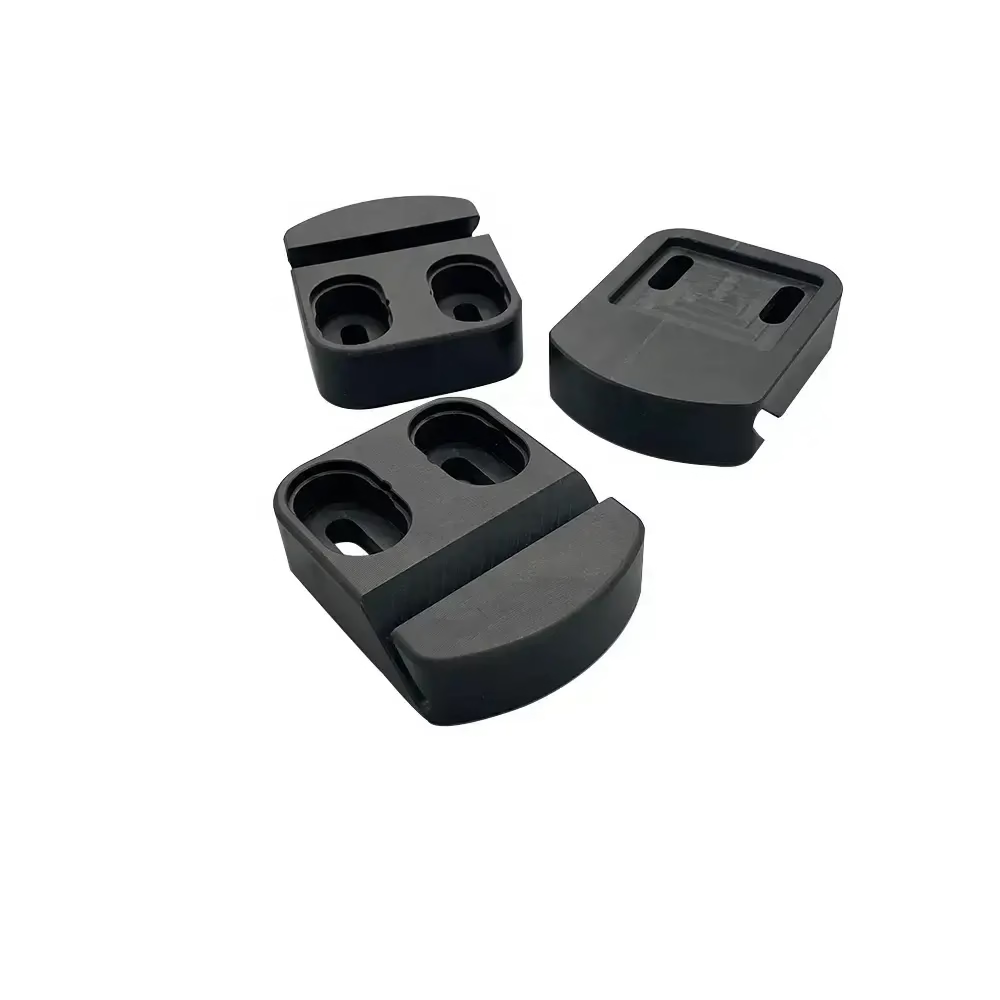
深流道和接口加工无振纹、无毛刺。
斜面与复合孔一次装夹完成。
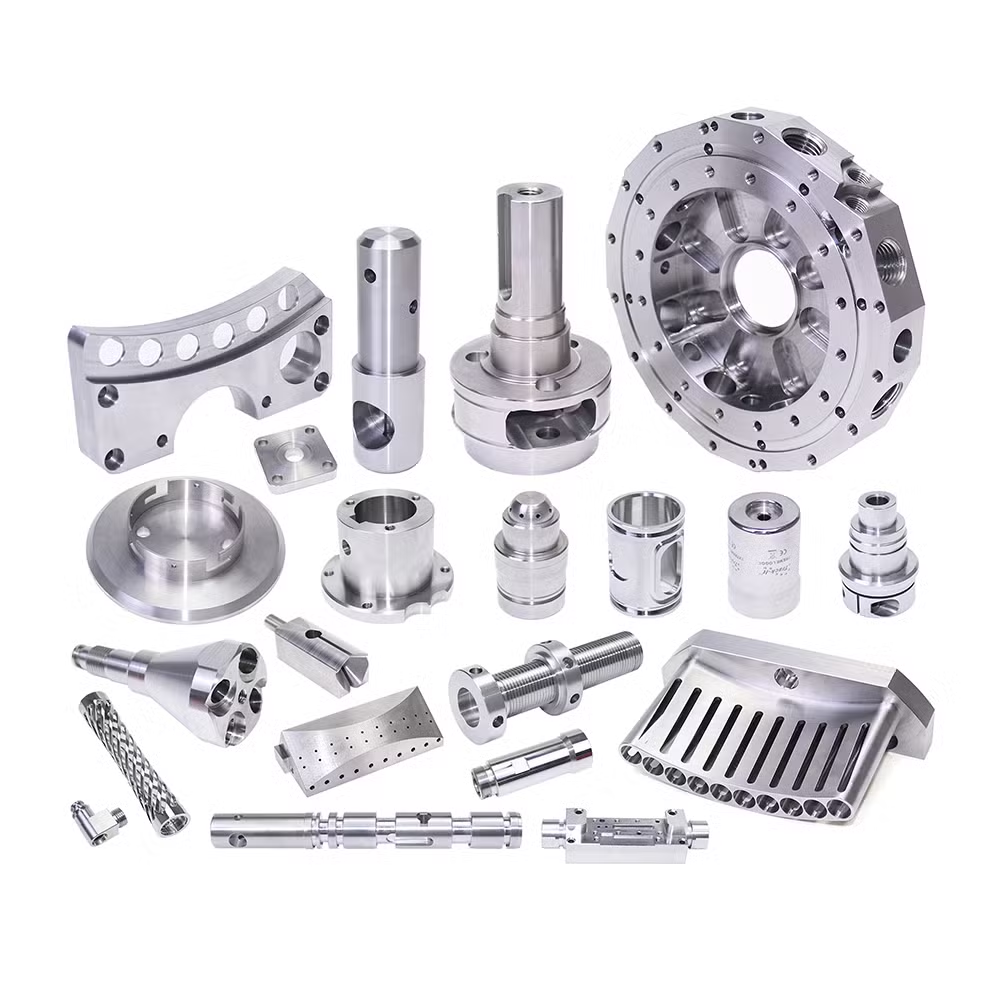
细长本体上保持同轴内孔。
若三个以上面带有公差特征,或刀具不接长就够不到型腔底部,通常五轴更合适。
两面有孔的简单棱柱零件用三轴更便宜。若五轴报价不划算,我们会直接告知。
公差适用于基准清晰、特征稳定的部位。薄壁、长悬伸内孔和软塑料变形更大。
我们先审图,标出无法在该极限内保证的特征,公差在切削前确认。
STEP 或 IGES 格式的 3D 文件,带公差的 2D 图纸,以及材料、数量和表面处理要求。
图纸未就绪时,发模型即可,我们免费返回 DFM 分析,指出推高成本的特征。
报价和 DFM 在 12 小时内返回。批准后 24 小时内可开始生产。
常规零件 3 至 5 天发货。复杂或大型零件耗时更长,开工前确认交期。
不是。一件原型或 10,000+ 件都在同样的设备和检测流程上完成。
数量越大单价越低,但没有起订门槛。
上传文件安全保密。文件交接前可按要求签署 NDA。
我们的信息安全管理已通过 ISO 27001:2022 认证,涵盖图纸和模型的存储与共享方式。
铝合金 6061、7075 和 6082,不锈钢 303、304 和 17-4PH,以及钛合金 Ti-6Al-4V 和 POM、PEEK 等工程塑料。
也可提供 Inconel 和铍铜。这两种材料切削速度慢、成本更高,因此仅在应用确有需要时才推荐。
每件零件在发货前均经过检验。原材料证书、过程检验和终检记录随工单留存。
检测报告(含首件检验报告)可按需提供,不额外收费。
深受全球工程师和制造商信赖










上传 3D 模型或 2D 图纸,获取报价及免费 DFM 分析。最大加工尺寸 4,000 mm。
CNC 金属 13 种牌号
CNC 塑料 10 种牌号
设备与工艺 12 种选项
表面处理与后处理 10 种选项
材料:未选择 设备:未选择 后处理:未选择
填写此简短表单,我们会打开 WhatsApp 并准备好您的消息。我们仅使用这些信息回复您。
在 WhatsApp 内点击发送前,不会发送任何内容。