
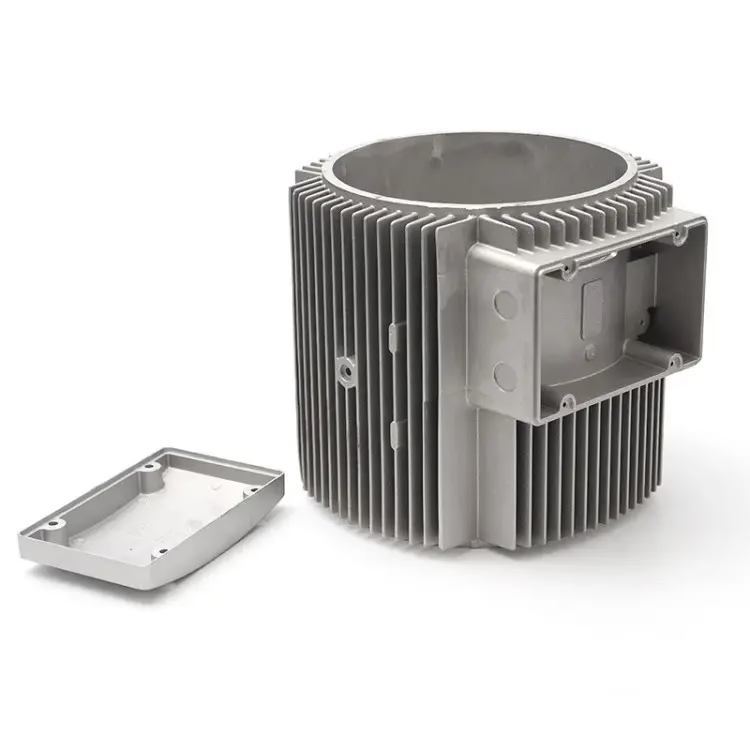
01
铬含量漂移超过 2%
铬含量的炉次间波动会改变整批件的耐磨性。当某个叶轮比下一个磨损更快时,转子平衡发生偏移,进料管开始摩擦。只有每炉在浇注前验证,规范才有效。
这些问题大多在首件或首次拆检时暴露,而不是在图纸阶段。
铬含量的炉次间波动会改变整批件的耐磨性。当某个叶轮比下一个磨损更快时,转子平衡发生偏移,进料管开始摩擦。只有每炉在浇注前验证,规范才有效。
在没有受控冷却曲线的情况下把铸态硬度推到 53 HRC 会留下内应力。零件通过硬度检查却在服役中失效,通常发生在截面变化处或螺栓凸台。冷却曲线必须按截面厚度编写,而不是按合金牌号。
收缩余量常按表格设定而非实测。22 in 节圆因此偏小,螺栓穿不过去,整个铸件报废。模具修正必须在首次量产前完成,而不是之后。
原型用进口漆,量产时被替换。颜色和膜厚漂移,客户在来料检验时拒收整批。涂层要求在试制件发货前必须锁定合格的等效方案。
铸造、热处理、机加工和涂层在同一质量体系下完成。
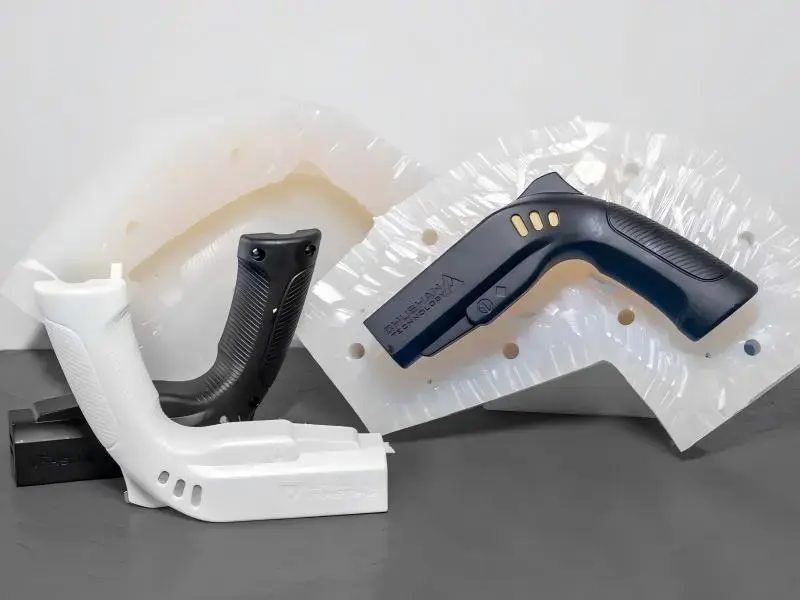
每炉在浇注前取样并用光谱仪读数。铬、碳和锰在包内调整,而不是事后补救。2% 的窗口被视为工艺极限,因此读数必须落在中间附近而不是边缘。
化学成分记录与铸件序列号绑定,磨损投诉可追溯到生产该件的炉次。
铸态硬度 53 HRC 是多数供应商出问题的地方。冷却循环必须匹配叶轮的截面厚度,厚凸台需要比周围薄叶片更慢的路径。我们按零件编写曲线,首批件布置热电偶,并在三个位置检查硬度。
如果铸件偏软,按同一曲线返工,而不是附说明发货。
按数量和模具工作已完成的程度选择路线。
| 路线 | 适用场景 | 我们能控制的部分 | 刀具 |
|---|---|---|---|
| 原型铸件 | 1 到 5 件,设计验证 | 化学成分、硬度、机加工配合 | 软模 |
| 试制批 | PPAP 提交,20 到 50 件 | 化学成分、硬度、22 in 节圆 | 生产模式 |
| 量产 | 100 件及以上,重复订单 | 化学成分、硬度、涂层 | 生产模式 |
| 按您的模具重铸 | 现有模具,磨损件 | 化学成分、硬度、机加工 | 客户提供 |
叶轮是切入点。多数项目需要其中两到三项。
化学成分受控的铸铁和合金铸件,从原型模具到量产模具。
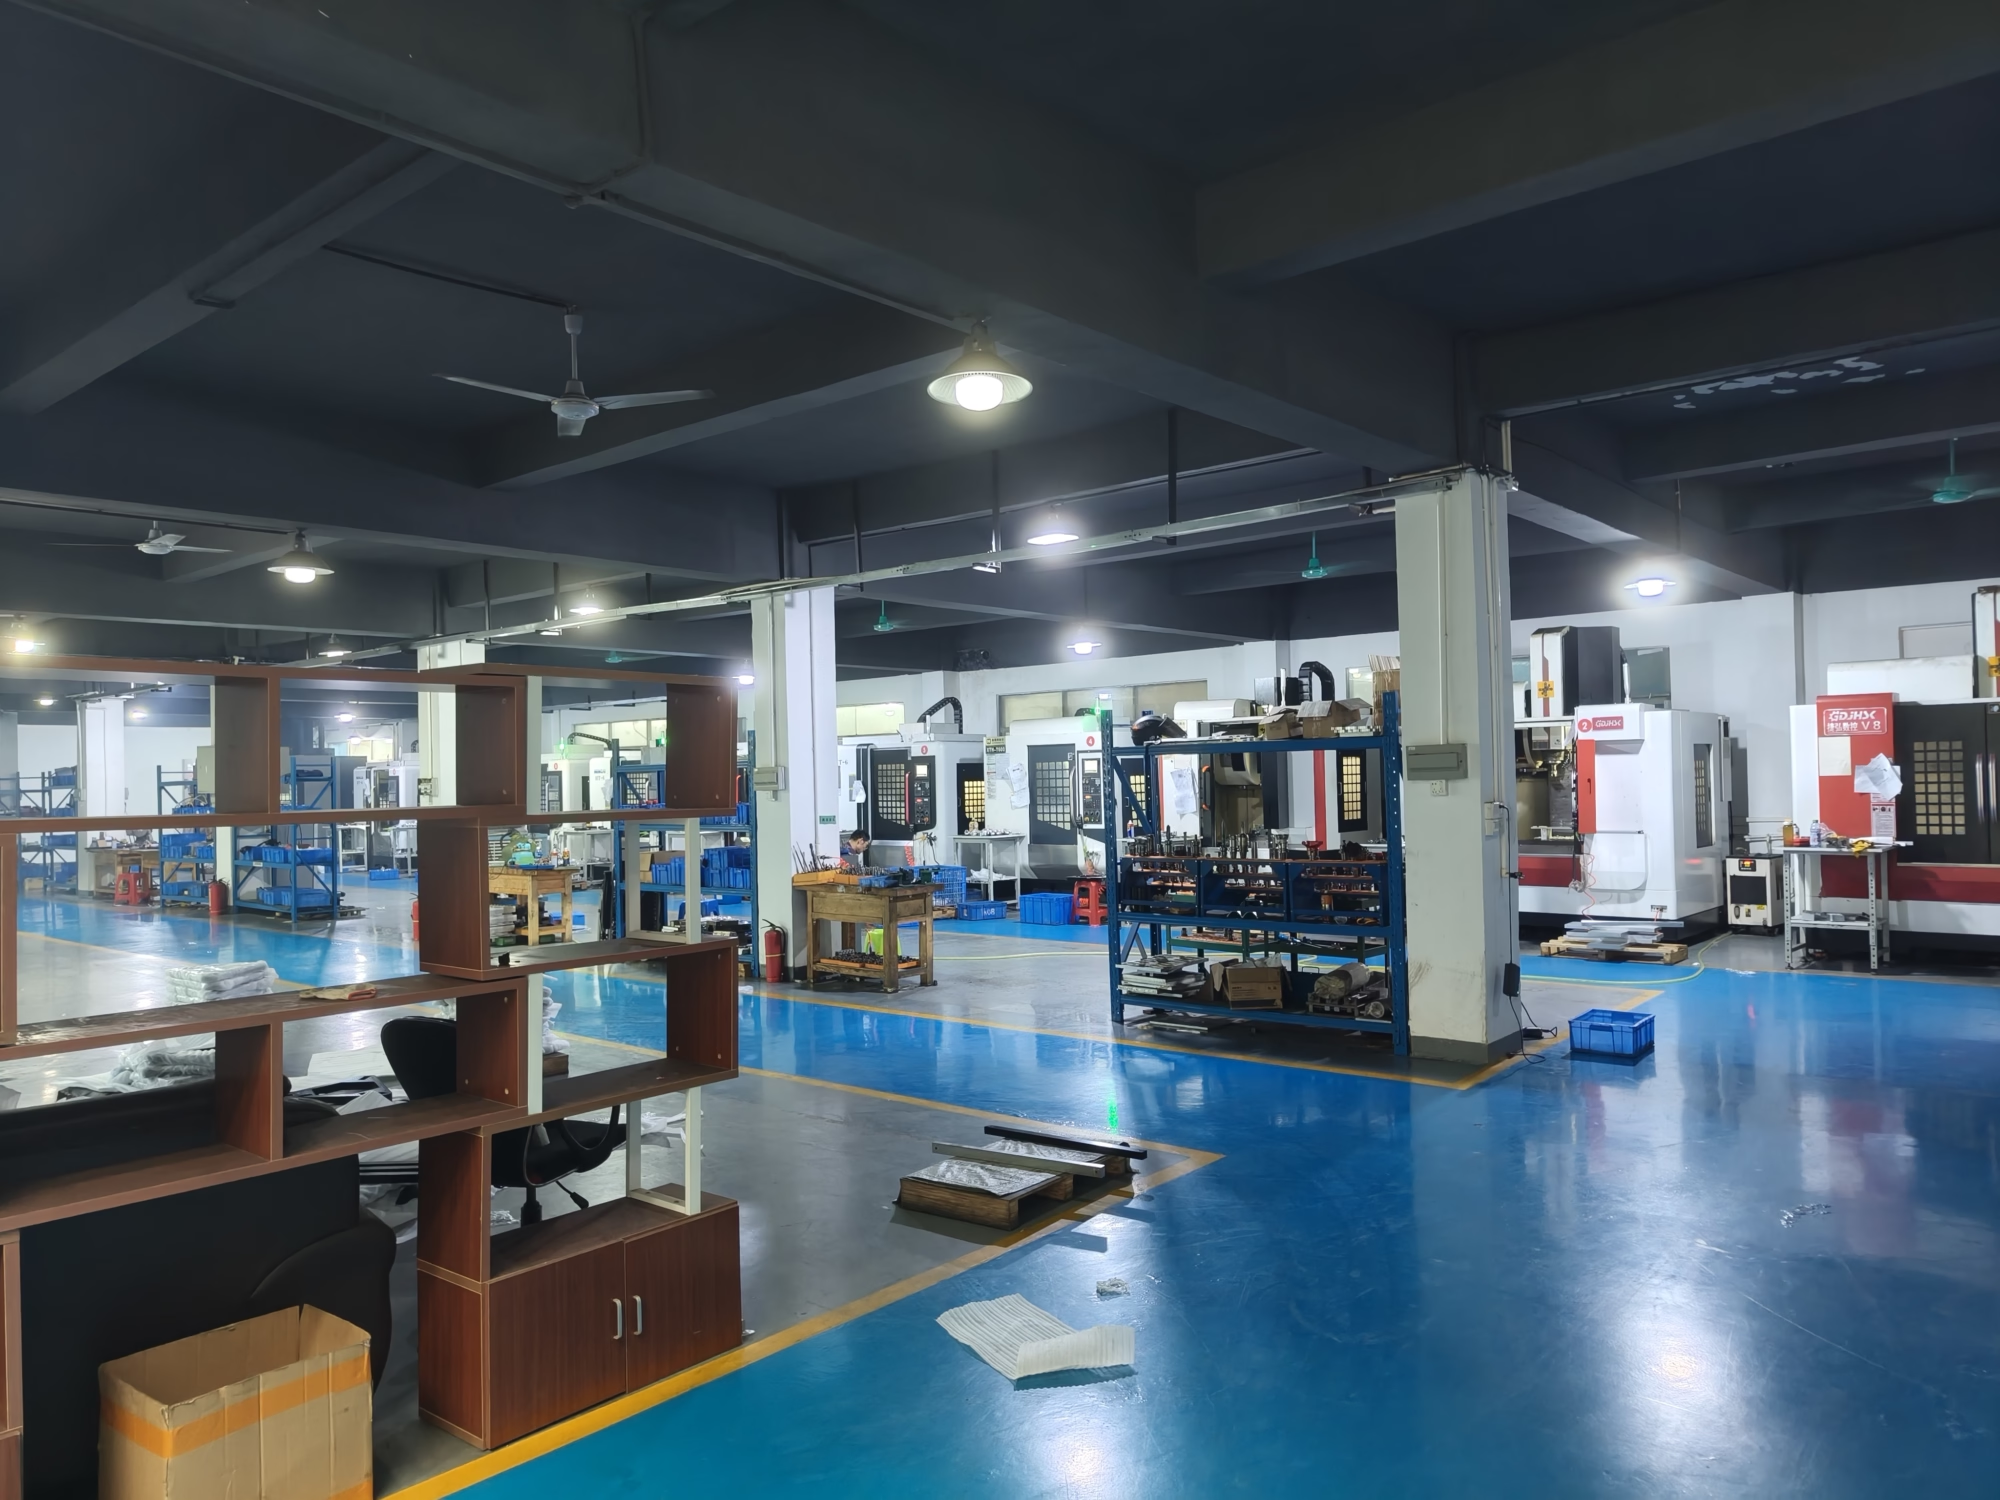
孔位、内孔和端面在 16 台五轴加工中心上一次装夹完成。
图纸要求处,轮毂内孔和安装面车铣至 ±0.005 mm。
涂层、发黑和喷砂匹配图纸上的涂层要求。
量产模具开制前,为首件做模具和工装夹具工作。
尚不值得开全套模具时,提供小批量复制件用于配合检查。
| 项目 | 加工能力 | 备注 |
|---|---|---|
| 铬控制 | 2% 以内 | 逐炉光谱仪读数 |
| 铸态硬度 | 目标 53 HRC | 三个位置验证 |
| 孔位图案 | 22 in PCD | 收缩检查后加工 |
| 加工公差 | ±0.005 mm | 关键内孔和端面 |
| 表面粗糙度 | Ra 0.8–1.6 μm | 加工密封面上 |
| 最大零件尺寸 | 4,000 mm | 较大零件按件报价 |
| 涂层 | 合格等效品 | 试产发货前锁定 |
| 文件资料 | PPAP 可按需提供 | 化学成分与硬度报告 |
可验证的数据,不是空口承诺。
十五年耐磨件经验,化学成分与热处理均在厂内完成。
每炉光谱仪读数,浇注前在包内调整。
按截面厚度制定冷却曲线,避免凸台处开裂。
首件测量收缩率,然后修正模具。
图纸评审与报价 12 小时内返回。
铸件放行后 3 至 5 天发货。
冲击转子与进料管。行业要求控制铬含量,硬度需承受石料和混凝土进料。
铸造后加工的壳体和耐磨板。要求模具可重复,热处理记录可追溯。
单件替换叶轮和小批量修复。无最小起订量,单个磨损件也可重铸。
可以,我们把 2% 当作窗口而非上限。每炉在浇注前取样用光谱仪读数,铁水仍在包内时进行调整。
读数与铸件序列号对应记录。如需随货提供化学成分报告,请在采购订单上注明。
在厚凸台和薄叶片并存的零件上,硬度与开裂是相互矛盾的。单一冷却方案在叶片上达到 53 HRC,通常会让凸台开裂。
我们按截面厚度制定冷却曲线,首件布置热电偶,然后在三个位置检测硬度。
收缩率在首件铸件上实测,而不是查表取值,量产前修正模具。
22 in PCD 在铸造后加工,成品孔位落在图纸要求上,而不是接近。
可以。模具仍可用的话,我们直接浇注,热处理和机加工在厂内完成。
请发送模具图纸,如有磨损样件一并提供。报价前我们检查磨损区域,让重铸件解决失效问题,而不只是外形。
试产件发货前确认等效涂层,量产使用同一涂层。颜色和膜厚对照批准样件检查。
如果图纸指定了具体产品,请在报价阶段告知,以便首批前完成等效品批准,而不是之后。
PPAP 可按需提供。试产批次随件提交化学成分、硬度和尺寸报告。
请在报价阶段说明需要 PPAP 的哪些要素。零件发货后再补交文件通常要多花一周。
无最小起订量。从 1 件原型到 10,000+ 件批量,工艺路线相同。
单个替换叶轮通常比停机损失便宜,所以这对我们是常规订单。
收到图纸后 12 小时内返回报价和 DFM 分析。工艺路线确认后 24 小时内可投产。
铸件放行后机加工件 3 至 5 天发货。铸造交期取决于模具状态,请先发送图纸。
深受全球工程师和制造商信赖










上传 3D 模型或 2D 图纸,获取报价及免费 DFM 分析。最大加工尺寸 4,000 mm。
CNC 金属 13 种牌号
CNC 塑料 10 种牌号
设备与工艺 12 种选项
表面处理与后处理 10 种选项
材料:未选择 设备:未选择 后处理:未选择
填写此简短表单,我们会打开 WhatsApp 并准备好您的消息。我们仅使用这些信息回复您。
在 WhatsApp 内点击发送前,不会发送任何内容。