
排放与风险的来源
液体涂料由树脂、颜料和溶剂混合而成。喷枪雾化时,只有部分材料落到零件上,其余成为过喷,溶剂部分则蒸发进入喷房空气。典型的空气雾化喷枪对基材的转移率为30%至60%。剩余部分就是环境负荷的第一个产生点,它由喷枪装夹决定,而非涂料本身。
粉末喷涂几乎完全消除了溶剂因素。粉末通过静电吸附并烘烤固化,唯一显著的空气排放是少量未附着的细粉。因此粉末线通常比液体线需要的空气许可工作量更少。代价是膜厚控制和换色时间。
固化是第二个排放点。溶剂型涂料在闪干区和烘箱中释放剩余溶剂。若烘箱通风不足,排风管道中的溶剂浓度可能接近爆炸下限。这首先是安全问题,其次才是环境问题。
表面预处理是第三个排放点,也是评审中最常被遗漏的一环。溶剂脱脂、碱性清洗和铬酸盐转化各自产生具有独立处置规则的废弃物流。一个在喷房看起来干净的工艺,上游仍可能产生危险废物。
- 1转移效率空气雾化喷枪:约30–60%的喷涂量到达零件。
- 2粉末线无溶剂载体;过喷粉末被收集并回用。
- 3固化阶段主要溶剂释放点;通风决定爆炸下限余量。
- 4预处理阶段脱脂和转化膜产生废弃物流。
喷房气流是主要控制手段,而非过滤器
喷房的作用是在溶剂蒸气积聚之前将其从操作人员身边和工作区扫走。控制变量是面风速,即空气穿过喷房开口面的速度。过低会在操作人员呼吸带附近形成蒸气滞留区;过高会扰乱喷雾形状,降低转移效率,并产生更多过喷。
对于横流式喷房,在挡板设计良好的情况下,面风速通常为0.4至0.6 m/s。下抽风式喷房往往更高,约为0.5至0.75 m/s,因为气流路径更短、更均匀。这些是起点,不是固定规则。正确数值来自喷房制造商和示踪测试,后者显示蒸气的实际走向。
过滤器捕集固体过喷,但不捕集溶剂蒸气。溶剂通过排风烟囱排出。当车间以为更换一套新过滤器就能解决气味投诉时,这一区别很重要。事实并非如此。只有气流平衡或下游治理设备才能改变烟囱浓度。
喷房风量平衡也影响建筑其他区域。若补风机组无法提供排风机抽走的风量,喷房就会从相邻房间吸风。该路径可能把粉尘带入喷房,也可能把溶剂蒸气带回车间。两种结果同时损害涂层质量和空气质量。
- 1横流风速开口面通常为0.4–0.6 m/s。
- 2下抽风速通常为0.5–0.75 m/s,扫掠更均匀。
- 3过滤器仅捕集固体过喷;溶剂通过。
- 4补风必须与排风量匹配,否则喷房会从邻近房间吸风。
防止事故的溶剂储存与调配规则
大多数喷涂线事故始于溶剂,而非喷枪。溶剂的闪点低于典型车间温度,其蒸气比空气重。敞口容器的蒸气沿地面扩散,可能到达数米外的点火源。因此调配和稀释应在专用区域进行,持续通风且无点火源。
跨接与接地是第二条规则。溶剂流经软管或在容器间倾倒时会产生静电。单个未跨接的金属容器可能在蒸气-空气界面放电产生火花。将容器跨接到泵、将泵接地,并使用导电软管。这成本很低,却能消除一整类点火风险。
第三条规则是数量。调配间只存放一个班次所需的溶剂,可在起火时限制燃料负荷。大桶应存放在单独的防火储存间,而非喷房旁边。距离和防火等级由当地规范规定,应查阅现场适用规范,而非照搬其他车间。
喷枪清洗是日常作业,但暴露风险很高。封闭式洗枪机可收集溶剂并回流至桶中,既降低操作者暴露,也减少液体废物量。敞口稀释剂桶则在这两方面都相反。
- 1闪点大多数涂料溶剂的闪点低于车间常温。
- 2蒸气密度比空气重;蒸气贴地扩散,传播远。
- 3跨接与接地容器、泵和导电软管全部连接。
- 4班次用量调漆区只保留一个班次所需的量。
废物流与固化窗口
涂料废物分为三类物流,混合后会造成大得多的处置问题。液体废物包括废漆、洗枪溶剂和喷房清洗水。固体废物包括过滤棉、遮蔽材料和干燥的过喷漆。水性废物包括前处理漂洗水。每类都有各自的容器、标签和处置路径。把洗枪溶剂倒进漂洗槽的车间,会把小股液体废物变成大股危险废物。
过喷过滤棉是多数产线上体积最大的固体物流。其重量主要是漆固体加上尚未完全挥发的溶剂。应存放在带盖的封闭金属容器中,并按固定计划清空。敞口过滤棉箱是异味投诉的常见来源,也是检查中的常见问题。
固化窗口是工程师容易低估的另一个控制点。双组分涂料混合后有适用期,施工后有重涂窗口。超过适用期喷涂,漆膜无法正常交联,后期表现为附着力差或溶剂起泡。在窗口外重涂,层间附着力失效。两种结果都意味着返工,而返工意味着脱漆,产生的废物比原始涂层更多。
因此,跟踪适用期和重涂时间既是环境控制,也是质量控制。一份带时间戳的简单混合记录,对减少废物的作用超过多数设备升级。
- 1三类废物流液体、固体和水性;保持分开。
- 2过滤棉存放带盖封闭金属容器,按固定计划清空。
- 3适用期双组分混合料在桶内固化;记录混合时间。
- 4重涂窗口超出窗口,层间附着力失效,随后返工。
零件几何形状与批量如何决定表面处理路线
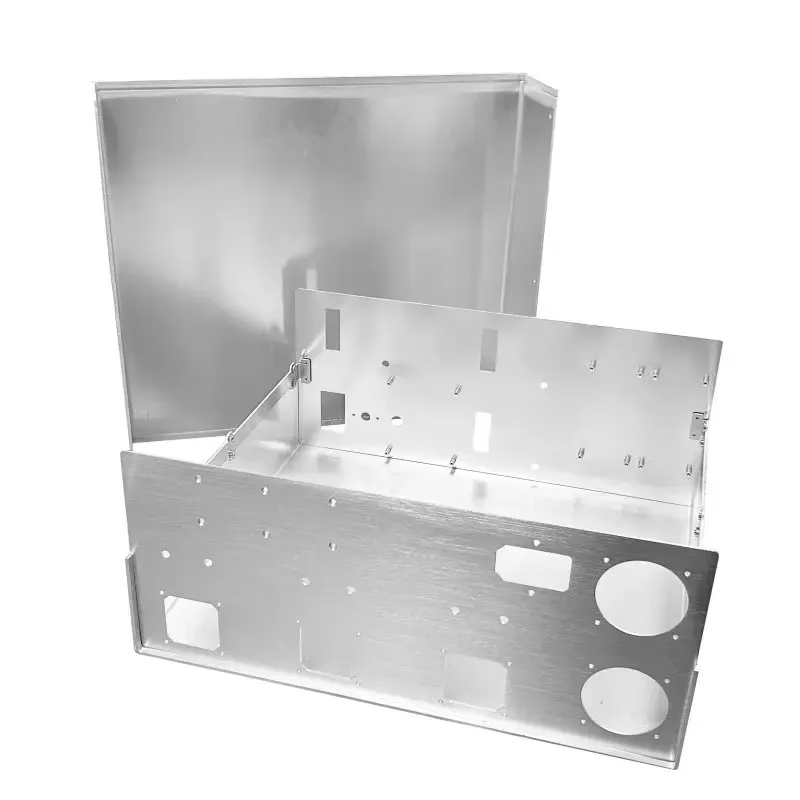
粉末喷涂适合能承受 180 至 200 °C 固化且批量稳定的零件。钢制壳体、支架、机箱面板都是合适候选。粉末一次成膜厚而耐久,几乎不产生溶剂排放。限制在温度。带焊接接头、粘接嵌件或热敏电子件的零件不能进粉末烘箱。
液体喷涂适合热敏零件和换色频繁的小批量。它也比静电粉末更能进入凹槽和复杂几何形状,因为喷枪可定向。代价是溶剂处理:通风、废物分类和操作者防护都成为工艺的一部分。
阳极氧化和电镀根本不是喷涂工艺,但属于同一决策。它们转化表面而非添加膜层,因此能保持严格公差,也不会堵塞螺纹孔。代价是线体长度和工艺槽所需的废水处理。
对于 1 到 50 件的原型批次,实际答案通常是液体喷涂或转化膜,因为为少量零件设置粉末线不划算。对于 1,000 件的量产批次,粉末通常在单件成本和法规负担上胜出。
钣金件涂层路线对比
在图纸发布前用它选择路线。
| 路线 | 固化温度 | 适用场景 | 主要控制点 |
|---|---|---|---|
| 粉末喷涂 | 180–200 °C | 稳定批量的钢制和铝制壳体 | 烘箱通风和粉末回收 |
| 液体喷涂 | 常温至 80 °C | 热敏零件、频繁换色 | 喷房迎面风速和溶剂存放 |
| 阳极氧化 | 常温槽液 | 需要严格公差的铝件 | 槽液化学和漂洗水处理 |
| 电镀 | 常温槽液 | 导电或耐磨表面 | 槽液带出和废水处理 |
| 发黑 | ≈ 140 °C | 钢件、轻度防腐蚀 | 槽液温度和漂洗控制 |
| 仅喷砂 | 无 | 需要纹理、不增加膜层的零件 | 粉尘捕集和磨料围护 |
工程师关于涂装线的常见问题
喷房过滤棉能去除排气中的溶剂吗?
不能。喷房过滤棉用于捕集固体过喷颗粒,即未附着到零件上的漆。
溶剂蒸气直接穿过过滤材料,从排气筒排出。如果目标是降低排气筒浓度,选项是气流平衡、改用低溶剂涂料,或下游治理设备如热氧化器。
涂装线审核中最常见的问题是什么?
废物流混合。洗枪溶剂倒进漂洗槽,或过喷过滤棉扔进一般车间废物。
两者都会把小股可控物流变成大股危险废物。带清晰标签的分离容器能解决大部分问题,成本很低。
双组分涂料可以提前混合以节省时间吗?
只能在其适用期内,适用期由涂料供应商设定,并随温度升高而缩短。
为省几分钟而混合大批量,通常意味着剩余部分报废。带时间戳的混合记录能让批次保持在窗口内,同时减少废物。
为什么喷房会从车间吸入粉尘?
补风机组送风量小于排风机排风量。
喷房随后通过门洞和缝隙吸入空气,这些空气会夹带粉尘和车间蒸气。将补风量与排风量平衡即可解决该问题,通常还能改善涂层质量。
有没有完全不用溶剂的钣金涂层方案?
有。粉末喷涂是主要方案,此外还有一些水性液体涂料和阳极氧化等转化膜处理。
粉末喷涂仍需烘箱和回收系统,水性涂料仍需干燥。没有任何工艺能免除过程控制,只是把控制重点转移到了别处。
公差与涂层选择如何相互影响?
任何涂覆膜层都会增加厚度,通常为 25 至 100 μm,具体取决于工艺路线和涂层道数。
阳极氧化和电镀等转化膜处理对表面的改变方式不同,在关键尺寸上可控制得更紧。对于有紧公差内孔或螺纹孔的零件,通常遮蔽或采用转化膜处理是更好的路线。
更多来自车间现场
我们发布来自工厂车间的装夹记录、刀具试验和检测数据。











