
铸造与模塑的实际作用
一种是将液态金属压入钢制模具,另一种是将加热的塑料压入机加工模具。其余对比由此展开。
铸造:将熔融金属浇入型腔
铸造始于高温下呈液态的材料。熔融的铝、锌或镁被浇入或注入型腔,然后冷却凝固。型腔可以是凝固后被打碎的砂型,也可以是开合顶出零件的钢制模具。砂型铸造、熔模铸造、重力压铸和高压压铸都属于这一范畴。
关键的物理事实是收缩。金属冷却时会收缩,因此型腔必须放大,零件在凝固过程中需要额外金属补缩。内部气孔是常见风险,通过浇口设计、排气和工艺控制来管理,而非消除。
在大多数工厂,铸造是金属工艺。如果听到用于树脂,通常指真空复模,即聚氨酯浇入硅胶模具。这是一种原型制作方法,不是量产金属路线,值得确认供应商报价的是哪一种。
- 1适用复杂内腔、薄壁、大批量金属零件
- 2典型金属铝合金 ADC12、锌合金、镁、钢、Inconel
- 3主要风险厚壁区域内部的气孔和缩孔
- 4模具寿命钢制模具可运行数万模次后翻新
模塑:将软化塑料压入模具
模塑将聚合物加热至流动状态,在压力下压入机加工的钢制或铝制模具。注塑是主流形式。吹塑、压缩成型和传递成型用于中空零件、热固性塑料和橡胶。
塑料也会收缩,但幅度不同且更可预测。运行良好的模具对壁厚和特征的控制远严于铸件,因为熔体粘度更高且型腔压力闭环控制。加工节拍以秒计,而非分钟。
代价是前期成本。中型零件的淬硬钢注塑模具是一笔不小的投资,只有跨量产批量才能回本。对于二十个零件,模具费主导单价,账算不过来。
- 1适用尺寸可重复的大批量塑料零件
- 2典型材料ABS、PC、PA、POM、PEEK、PP、HDPE
- 3主要风险冷却不均导致翘曲、缩痕和短射
- 4模具寿命淬硬钢可达数十万模次
铸造与模塑差异的体现之处
材料适用性是第一分界。铸造覆盖金属和少数陶瓷。模塑覆盖热塑性塑料、硅胶和部分复合材料。真正能走两条路的零件极少,因此材料选择通常在任何成本讨论之前就决定了工艺。
生产速度在不同批量下表现不同。砂型铸造可用模样在数天内完成,几乎无需模具。注塑模具需要数周加工和试模。但模具一旦存在,加工节拍就远超铸造。大批量塑料零件正是因此采用模塑。
精度和表面处理更多取决于工艺变体而非类别。压铸在稳定特征上保持 ±0.05 mm,留下细微但可见的表皮。注塑在模塑尺寸上保持更紧公差,可直接从模具获得光学级表面。砂型铸造任何需要密封或配合的面都需要机加工。
- 1铸金属关键面通常留有机加工余量
- 2模塑塑料常见净成形;二次加工为外观处理
- 3壁厚铸造可处理 2–4 mm 金属壁;模塑偏好均匀的 1.5–3 mm
- 4拔模两者都需要拔模,铸造通常 1–2°,模塑 0.5–2°
铸造与模塑一览
在与供应商沟通前,先用此作为初步筛选。
| 因素 | 压铸 | 模塑 |
|---|---|---|
| 基材 | 熔融金属、部分陶瓷 | 热塑性塑料、硅胶、复合材料 |
| 刀具 | 模样或钢制模具 | 机加工钢制或铝制模具 |
| 模具交期 | 数天至数周 | 淬硬模具需数周 |
| 加工节拍 | 每模分钟级 | 每周期秒级 |
| 典型公差 | 稳定特征 ±0.05 mm | 模塑尺寸更紧 |
| 加工态表面 | 可见纹理表皮 | 光滑至光学级 |
| 经济批量 | 低到极高 | 硬模需大批量 |
| 拔模斜度 | 通常 1–2° | 通常 0.5–2° |
| 内部空洞 | 厚壁区域气孔风险 | 翘曲和缩痕 |
| 后处理 | 机加工、去毛刺、涂层 | 修剪、喷漆、电镀 |
在铸造与模塑之间选择
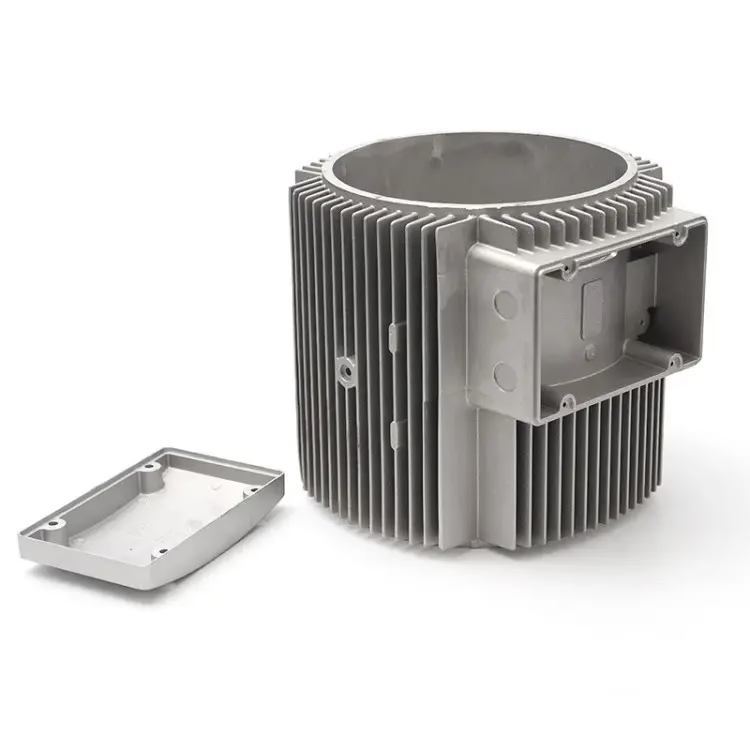
当零件是金属、几何形状有昂贵的内通道需要机加工,或批量足够大让模具回本时,选择铸造。汽车壳体和泵体采用铸造,因为机加工版本会把大部分毛坯变成切屑。
当零件是塑料且年产量足以支撑模具时,选择模塑。消费电子壳体、医疗耗材和连接器采用模塑以保证一致性和速度。如果批量低于几千件,机加工或 3D 打印版本通常比模具成本更划算。
还有第三种情况,很多项目都会遇到。几何形状已经确定,但产量仍不确定,或者铸件或模塑件的力学性能比工艺名称更重要。此时,用最终合金做 CNC 加工的原型,比用替代材料做的铸造或模塑样品更能说明配合和功能。从实心材料加工也完全避免了气孔问题,这对耐压密封件很重要。
- 1选择铸造,如果是金属件、复杂型腔、产量在几千件以上
- 2选择模塑,如果是塑料件、大批量、外观表面要求一致
- 3选择 CNC,如果是小批量、公差紧,或必须使用最终合金
- 4注意铸造气孔和模塑变形都要到测试时才暴露
各工艺的局限及应对方式
铸造的局限主要在于内部致密性。厚壁部位比薄壁冷却慢,最后凝固的金属可能拉出缩孔。设计上通过保持壁厚均匀、增加圆角、把厚实特征放在冒口能补缩的位置来减少缩孔。铸件仍需密封面时,标准做法是铸后加工该面。
模塑的局限在于流动和冷却。细长薄壁可能充填不满,冷却不均会使零件在顶出后弯曲。浇口位置、冷却水道布局和保压压力是关键调节手段。玻纤增强树脂收缩小,但磨损模具更快,因此模具钢的牌号必须与材料匹配。
两种工艺都会给后续加工留工序。铸件需要去飞边,有时要热处理,而且通常要先加工出基准,后续工序才能可靠进行。模塑件需要修剪浇口,若表面可见,还要做纹理或喷涂。多数情况下,两种工艺都不能直接从设备上得到成品件。
- 1铸造对策壁厚均匀、冒口、密封面加工
- 2模塑对策浇口布置、冷却布局、保压曲线
- 3共同需求检测或装配前先加工出基准
工程师常问的铸造与模塑问题
真空复模和金属铸造是一回事吗?
不是。原型制作领域的真空复模,是指在真空下把聚氨酯树脂浇入硅胶模具。它能小批量生产类似塑料的零件,表面细节好。
真空下的金属铸造是另一种工艺,用于减少压铸时的气体卷入。供应商报真空复模时,要确认你拿到的是什么材料。
哪种工艺公差更紧?
模塑件的尺寸公差通常更紧,因为型腔压力受控,材料收缩可预测。
铸造公差很大程度上取决于具体工艺。压铸比砂型铸造紧得多。无论哪种路线,需要密封或定位的面通常都要后续加工。
铸件能加工到紧公差吗?
可以,而且经常这样做。关键面留 0.5–1.5 mm 加工余量,铸造后加工基准和密封面。
限制在于气孔。如果缩孔就在表面下方,加工会把它打开。耐压密封件最好从实心材料加工,或在相应区域铸得更厚。
产量到多少时模塑比机加工便宜?
取决于零件尺寸和模具成本,但小型塑料件的盈亏平衡点通常在每年几千件。
低于这个量,模具摊销会使模塑件单价偏高。机加工或打印件在总成本上更划算。
两种工艺都需要拔模斜度吗?
需要。零件要脱出型腔就需要拔模,否则会刮擦型壁并损伤表面。
铸造通常取 1–2°。模塑浅特征可取 0.5°,深特征取 1–2°。拔模斜度要在模型里加,不要留给模具厂。
钜亮五金如何处理需要后加工的铸件或模塑件?
我们把铸件和模塑件作为二次加工来做,按图纸要求把基准、密封面和安装内孔加工到 ±0.005 mm。
后加工线包括阳极氧化、电镀、粉末喷涂、喷砂和激光打标。检测报告可按需提供,报价时一并返回 DFM 评审。









