
01
第二批就漂出公差
首件在 ±0.005 mm 通过,第三批到货却是 ±0.02 mm。装配工装合不上。你报废这批,重新审核供应商,项目时间损失四到六周。
这些问题大多在你已经为一轮错误加工付过钱之后才暴露。以下是它们的代价。
首件在 ±0.005 mm 通过,第三批到货却是 ±0.02 mm。装配工装合不上。你报废这批,重新审核供应商,项目时间损失四到六周。
一家车轮毂,另一家铣法兰。内孔和螺栓孔在不同装夹中测量,同轴度误差到装配时才显现。返工运费和检测费用都落到你头上。
密封面要求 Ra 0.8–1.6 μm,到货却是 Ra 3.2 μm。耐久测试中密封渗漏。你还要付返工、新的测试台档期和修订 PPAP 的费用。
切了五个好原型的那家作坊,报 5,000 件要 12 周并加收新工装费。你需要一家从首件到量产保持同一工艺、工装和检测方案的供应商。
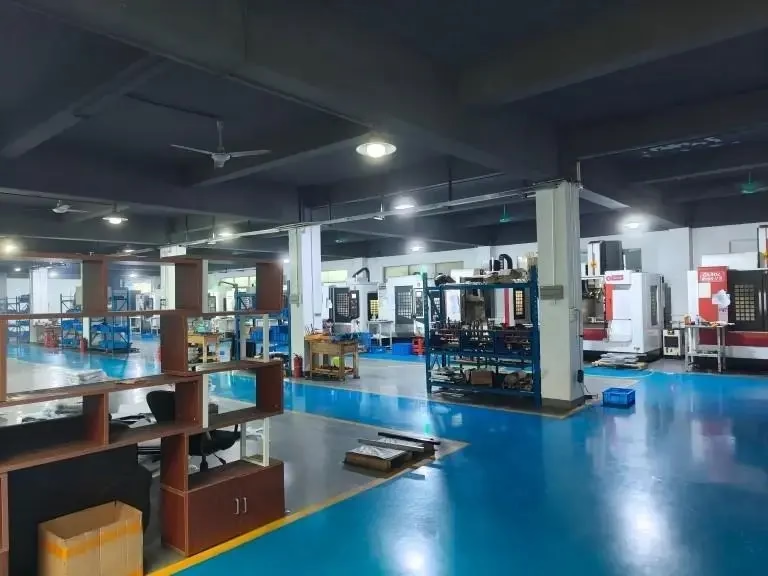
汽车零件的大部分工作由两项能力完成。两者都在同一工厂。
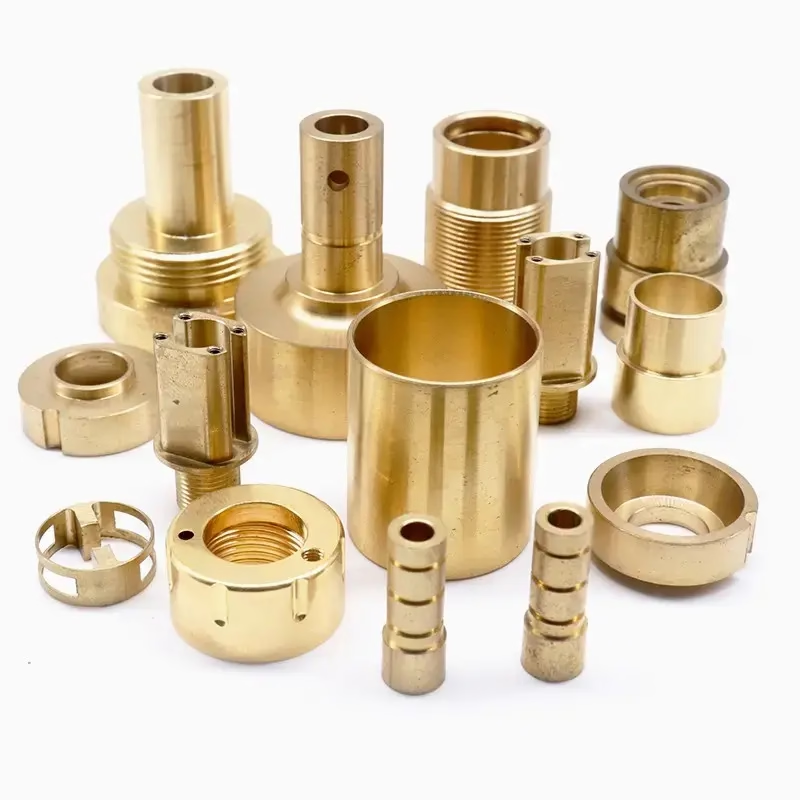
大多数旋转件以棒料进厂,以成品几何形状出厂。我们运行 16 台车铣复合中心和 Ø400 mm 转台,带交叉孔和铣平面的轴在一台机床上一次完成,无需二次装夹。每道车削工序都从工艺卡开始,在切下第一片切屑前就确定基准和检测点。
在典型的轮毂或传感器凸台上,动力刀具让我们在同一循环内完成外圆、内孔和偏置孔加工。一次装夹意味着内孔对外圆的同轴度由机床保证,而不是靠人反复找正。这就是密封件不漏与渗漏的区别。
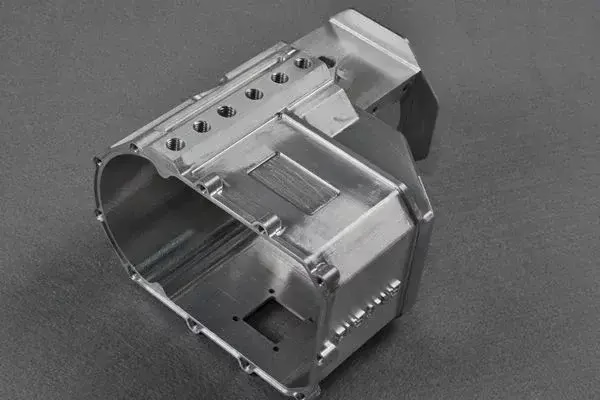
棱柱形零件需要加工多个面,而且不能移动工件。我们运行 16 台五轴联动加工中心、12 台四轴铣床和 27 台三轴机床。薄壁支架、传感器壳体和安装板在规划刀路时已考虑装夹,零件从台钳取下后不会回弹。
铸件需要精加工内孔和平整的密封垫面时,我们直接加工铝铸件。一个程序同时保证平面度、孔位和安装孔位,使密封垫面与内孔在装配时相互吻合。
用它来决定该要什么。这不是规则手册,而是大多数汽车零件的落点。
| 零件类型 | 典型工艺 | 原因 |
|---|---|---|
| 轴、销、衬套、接头 | CNC 车削、动力刀具 | 回转几何、严格同轴度 |
| 带螺栓孔圆的轮毂 | 一次装夹车铣复合 | 内孔与孔位共用基准 |
| 壳体、盖板、支架 | 三轴或四轴铣削 | 平面、型腔和孔加工 |
| 复杂壳体,5 面开放 | 五轴铣削 | 减少工装夹具,统一基准链 |
| 薄壁护罩,壁厚 1 mm | 五轴联动,刀路有序 | 控制变形与振颤 |
| 铸件需精加工内孔 | 铸件铣削 | 平面度与内孔由同一程序保证 |
量产件在发货前通常会涉及其中两到三项。
三轴、四轴和五轴铣削,以及带动力刀的车削。最大行程可加工 4,000 mm 的零件,小壳体可加工微型特征。一份工艺卡覆盖整个零件。
原型件与量产件使用同一毛坯和同一基准加工。在投入工装前完成装配检查和骡子车试制。设计变更反馈到量产程序中。
阳极氧化包括透明、彩色、硬质和导电氧化,另有电镀、粉末喷涂、发黑、喷砂和抛光。对配合有影响的密封面和轴承面做遮蔽处理。
支架、隔热罩和安装板,与机加工件配套。激光切割、成型和五金件压入,使子组件由同一供应商交付,并共用一份检测计划。
用于壳体和盖板的铝、镁铸件,避免用实心坯料浪费加工节拍。我们完成铸件全部加工,包括内孔、密封面和安装孔。
SLA 和 SLS 零件用于外形和装配检查、工装夹具原型及发动机舱模型。适用于几何未定型、机加工原型会造成浪费的情况。
数据来自我们自己的设备清单和质量计划。
| 项目 | 加工能力 |
|---|---|
| 设备数量 | 127 台高精度 CNC 机床 |
| 五轴加工中心 | 16 台五轴联动加工中心 |
| 四轴 / 三轴 | 12 台四轴铣床,27 台三轴机床 |
| 车铣复合中心 | 16 台带动力刀的机床 |
| 最大零件尺寸 | 最大加工尺寸 4,000 mm |
| 最大行程 | 4,000 × 400 × 150 mm |
| 公差 | ±0.005 mm(±0.0002 in) |
| 表面粗糙度 | Ra 0.2–0.8 μm 至 Ra 1.6–3.2 μm |
| 检测 | 发货前 100% 检验 |
| 报告 | 按需提供材料、过程及最终报告 |
成立于 2011 年,拥有三家全资工厂和 7,600 m² 厂房。工艺经验掌握在 150 名技术人员手中,而非某一个人。
±0.005 mm 是量产指标,不是一次性演示。之所以能达到,是因为基准、工装夹具和检测计划在首批生产前就已确定。
零件发货前按图纸检验。每批均记录原材料检查、过程监控和最终检验。
收到图纸后 12 小时内提供报价和免费 DFM 分析。批准后 24 小时内可开始生产。
ISO 9001:2015、IATF 16949:2016、ISO 13485:2016 和 ISO 27001:2022。汽车认证对 PPAP 工作至关重要。
无最小起订量。单件原型和 10,000 件批量使用同一份工艺卡,因此转入量产无需重新认证。
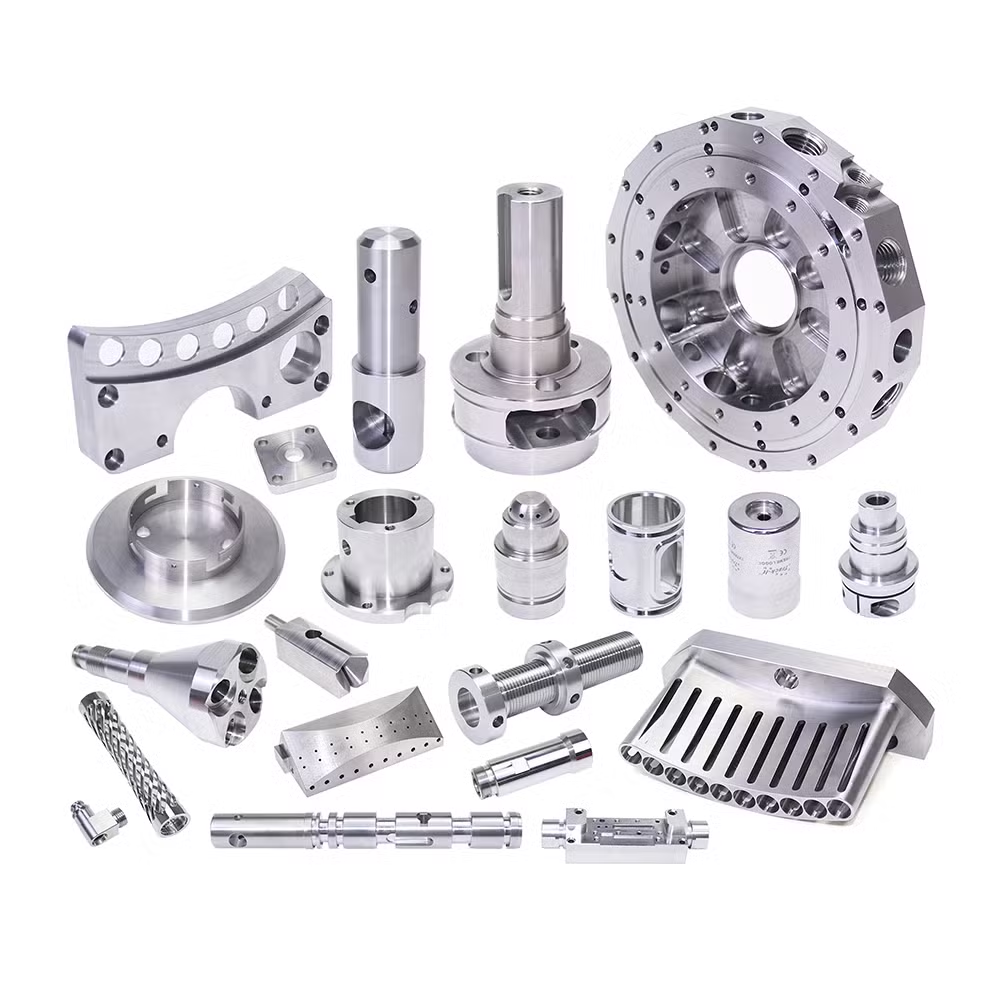
需在高速下保持同轴的轮毂、法兰和传感器凸台。
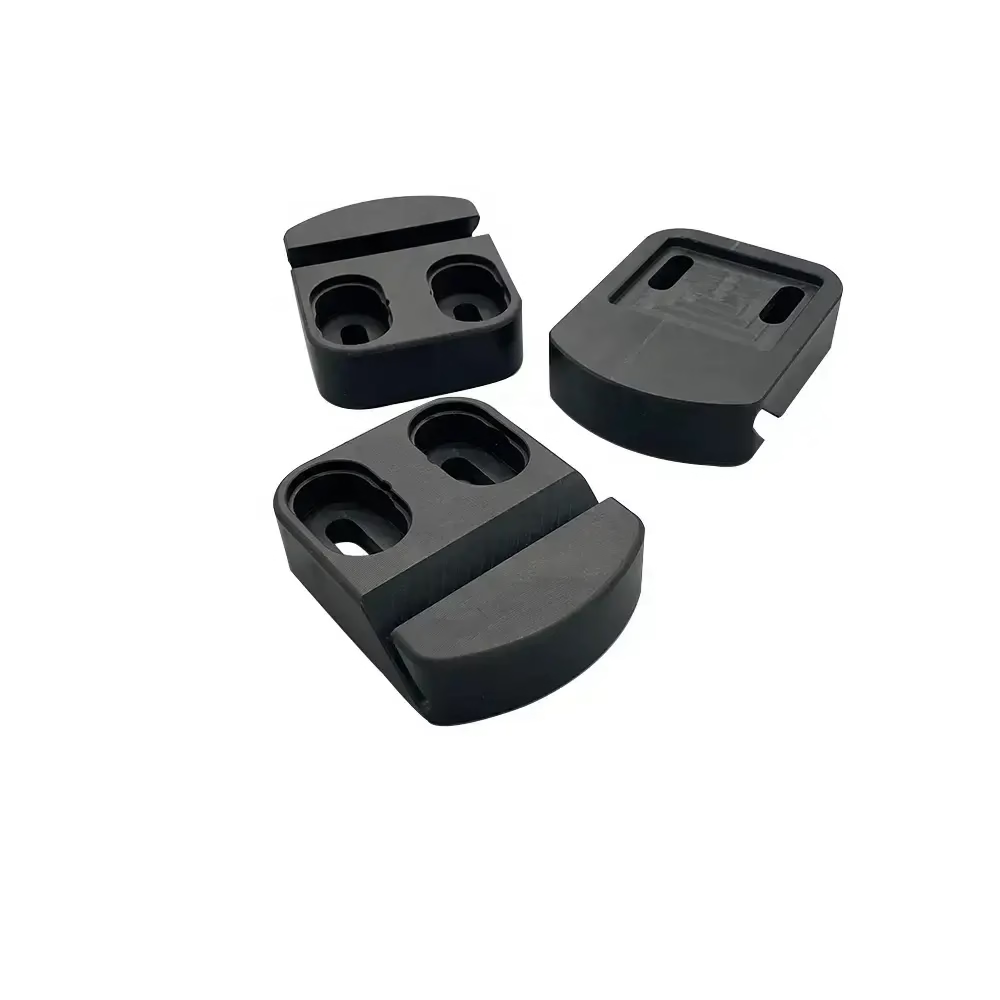
需相互匹配的密封面与孔位。
壁厚控制严格的冷却板与母排支架。
±0.005 mm 是我们生产件的报价精度,具体取决于特征。镗孔或磨削面比细长薄壁更容易保证。
如果图纸要求高于工艺可重复精度,我们会在 DFM 报告中说明,而不是接单后碰运气。
我们在同一工厂完成两者。需要车削和交叉铣削的零件安排在 16 台车铣复合中心上,使内孔、外圆和螺栓孔在一次装夹中完成。
当零件确实需要两道工序时,我们会规划基准,使第二道工序基于第一道工序,而不是手工重新建立基准。
铝 6061、6061-T6、2024、5052、5083、6063、6082、7075 和 ADC12。不锈钢 303、304、316、316L、420、430、431、440C 和 17-4PH。
钢 1018、1045、4130、4140、4340 和 A36。铜和黄铜 C101、C103、C110、C27400、C28000 和 C36000。钛 TA1、TA2 和 TC4,以及 Inconel 和镁 AZ31B、AZ91D。
可以。我们完成铝镁铸件的整体加工,包括内孔、垫片面和安装孔位。
对于壳体和盖板,相比从坯料切削相同形状,这可缩短加工节拍。请同时提供铸件图和成品图,我们会对两道工序报价。
3D 模型或标注完整的 2D 图纸、材料和表面处理、数量。几何公差(GD&T)标注有帮助,尤其是内孔和孔位。
如有目标年产量,请一并提供。这会影响我们推荐可分摊 10,000 件成本的工装夹具,还是简单的台钳装夹。
报价和免费 DFM 分析在 12 小时内返回。批准后 24 小时内可开始生产。
大多数订单 3–5 天发货。全厂跟踪准时交付,历史延迟交付概率低于 2%。
不设。我们支持从 1 件原型到 10,000+ 件批量。没有最小起订量。
原型件和量产件使用相同的工艺卡、工装夹具和检测计划,因此从 5 件到 5,000 件无需重新做验证。
上传安全且保密。发送文件前可应要求提供保密协议。
我们按 ISO 27001:2022 信息安全管理,涵盖图纸和模型的存储方式及访问权限。
深受全球工程师和制造商信赖










上传 3D 模型或 2D 图纸,获取报价及免费 DFM 分析。最大加工尺寸 4,000 mm。
CNC 金属 13 种牌号
CNC 塑料 10 种牌号
设备与工艺 12 种选项
表面处理与后处理 10 种选项
材料:未选择 设备:未选择 后处理:未选择
填写此简短表单,我们会打开 WhatsApp 并准备好您的消息。我们仅使用这些信息回复您。
在 WhatsApp 内点击发送前,不会发送任何内容。