
01
螺纹和内孔装不进去
阳极氧化会使表面增厚。25 μm 硬质氧化层每面约增厚 25 μm,Ø6 H7 内孔会缩到约 Ø5.95 mm,销轴插不进去。这是图纸问题,不是氧化槽的问题:加工前必须对内孔做尺寸补偿,或在阳极氧化时遮蔽。
多数涂层失效在零件进槽之前就已决定。以下是我们反复见到的情况。
阳极氧化会使表面增厚。25 μm 硬质氧化层每面约增厚 25 μm,Ø6 H7 内孔会缩到约 Ø5.95 mm,销轴插不进去。这是图纸问题,不是氧化槽的问题:加工前必须对内孔做尺寸补偿,或在阳极氧化时遮蔽。
合金成分决定染色效果。6061 和 6063 能均匀染黑。7075 和 2024 在同一槽液中会偏青铜色或浑浊棕色,原因是铜和锌含量。图纸要求 7075 做黑色时,要么接受色差,要么换合金。
氧化层本身多孔。指纹、切削液残留和切削油会渗入开孔并留在里面。要经过二次机加工或清洗线的零件需要封闭处理,除非表面处理标注另有要求。
阳极氧化铝是绝缘体。机箱需要通过安装面与 PCB 接地层搭接,整件氧化后会测成开路。该面需要遮蔽,或改用导电表面处理。
涂层是尺寸特征。我们按尺寸特征对待它。
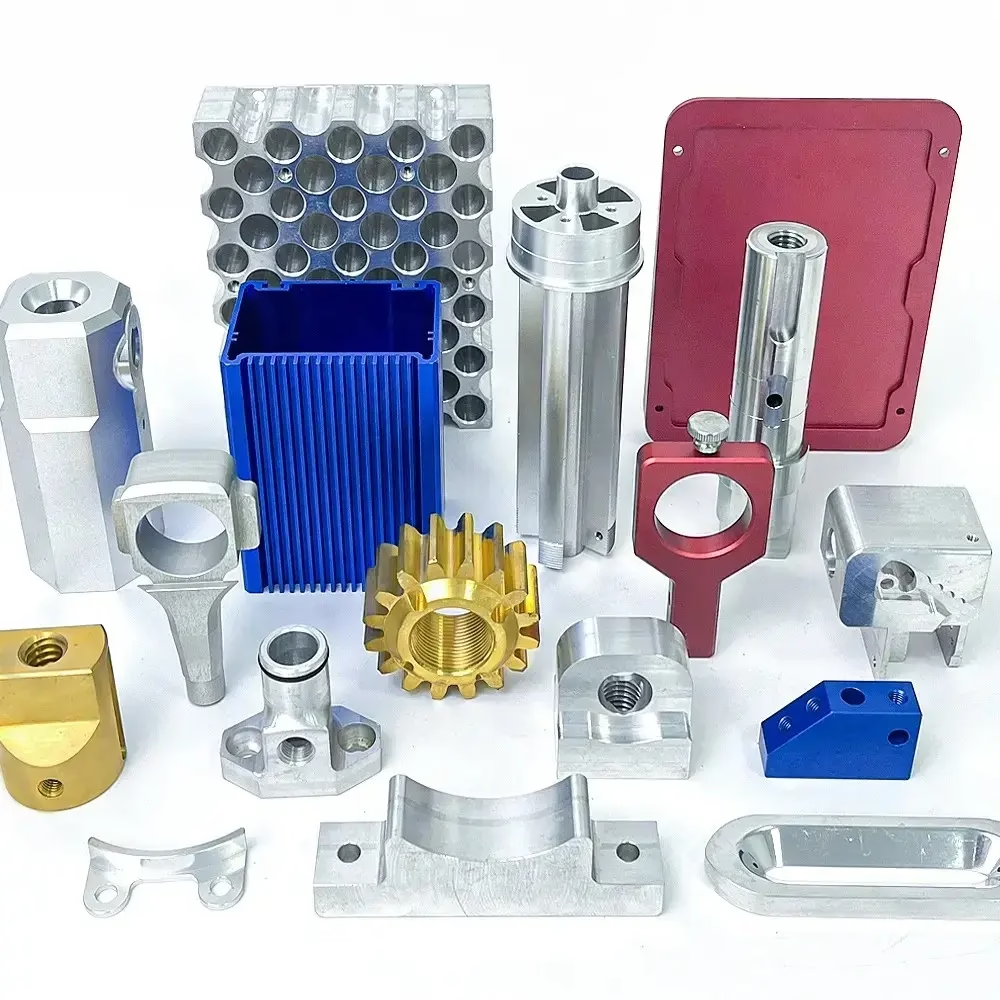
铬酸阳极氧化层最薄。适合紧公差零件和疲劳寿命关键的组件,因为薄膜在载荷下开裂更少。
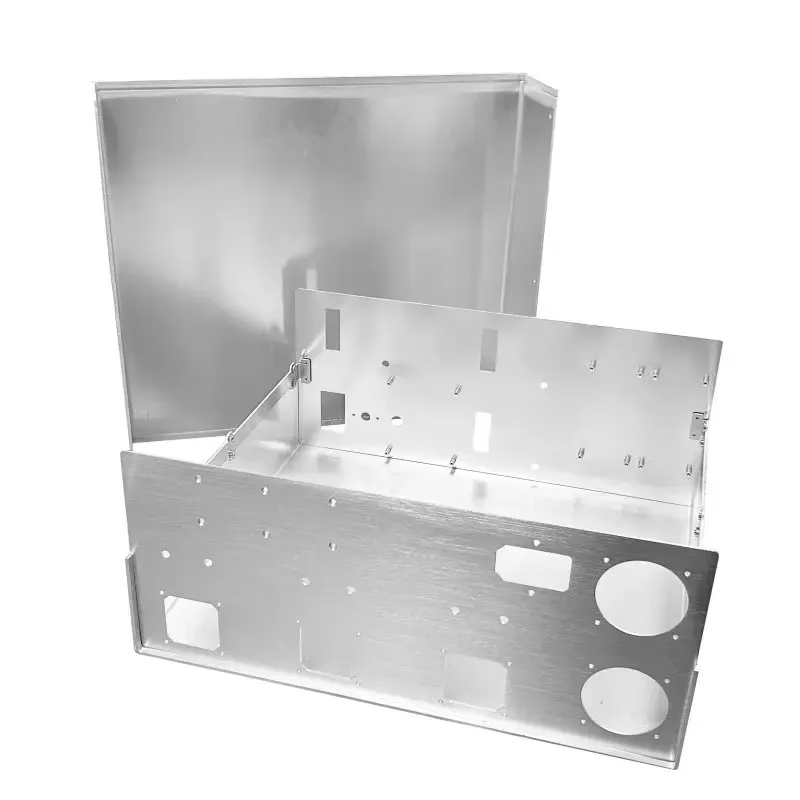
硫酸阳极氧化是通用选择:外观件、壳体、支架。硬质阳极氧化提供致密耐磨表面,用于滑动接触和耐磨板,但膜层厚到会改变尺寸,内孔和螺纹需要提前规划。
化学镀镍覆盖均匀,包括内孔和复杂几何形状,且保持导电。对射频壳体和需要可焊性的零件,这一组合明显优于阳极氧化。
粉末喷涂在大壳体上单位成本覆盖面积更大,无需染槽即可上色。发黑是薄转化层,用于外观要求低于耐蚀性的工装和夹具。
厚度数值为机加工铝件的典型范围。
| 涂层 | 典型厚度 | 适用场景 | 注意事项 |
|---|---|---|---|
| 铬酸阳极氧化 | 0.5–8 μm | 紧公差、疲劳关键 | 颜色范围有限 |
| 硫酸阳极氧化 | 2–25 μm | 盖板、壳体、支架 | 封闭前多孔 |
| 硬质阳极氧化 | 13–115 μm | 耐磨板、滑动面 | 改变内孔和螺纹尺寸 |
| 化学镀镍 | 5–25 μm | 接地通路、可焊面 | 不适合外观黑色 |
| 粉末喷涂 | 50–100 μm | 大框架和壳体 | 边缘增厚明显 |
| 发黑 | 1–3 μm | 夹具、工装、治具 | 防腐能力有限 |
铝件从机床到表面处理,中间不经中间商。
十六台五轴联动加工中心一次装夹完成曲面铝壳体、叶轮和支架,使涂层关键面保持对齐。
铣削和车铣复合中心加工棱柱类和回转类铝件,包括阳极氧化会吃掉的螺纹和内孔补偿量。
成形铝壳体和机箱,可直接粉末喷涂或阳极氧化,折弯半径按涂层厚度设定。
ADC12 和铝合金铸件用于较大壳体,表面规格与机加工件一致。
阳极氧化、化学镀镍、镀锌、镀银、镀金、粉末喷涂、发黑、喷砂、拉丝和激光打标。
从单件原型到 10,000+ 件批量生产,两端均无最小起订量。
数据适用于铝及混合合金加工。
| 项目 | 范围 |
|---|---|
| 最大零件尺寸 | 4,000 mm |
| 加工公差 | ±0.005 mm(±0.0002 in) |
| 加工态表面 | Ra 1.6–3.2 μm |
| 精细表面 | Ra 0.2–0.8 μm |
| 激光打标 | 字符高度最小 1.5 mm |
| 订单数量 | 从 1 件原型到 10,000+ 件 |
十五年从事机加工铝件的阳极氧化与电镀报价,包括保证装配配合的遮蔽与补偿工作。
十六台五轴联动加工中心、十二台四轴铣床、二十七台三轴机床和十六台车铣复合加工中心。
在涂层关键特征上控制公差,使阳极氧化层落在图纸预期的位置,而不是由氧化槽决定。
原材料检验、过程监控和最终检验。报告可按要求提供。
十二小时内提供报价和免费 DFM 分析。生产可在二十四小时内启动。
无最小起订量。一个原型件和 10,000 件的批量生产走同一套过程控制。
黑色阳极氧化,安装面遮蔽。要求为哑光、不反光表面,同时通过接地导通检查。
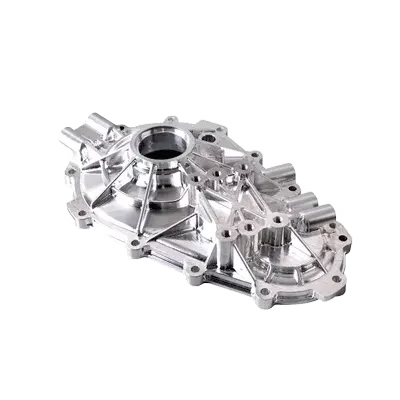
磨损面做硬质氧化,其余部位做普通阳极氧化。密封与盐雾要求来自整车项目,不由我们决定。
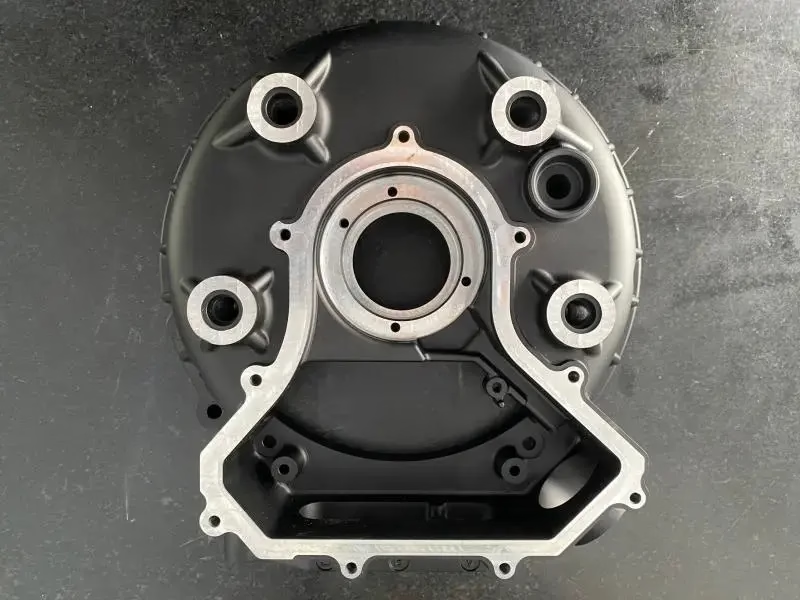
粉末喷涂壳体,带化学镀镍接地凸台。大平板在烘烤后仍保持平面度。
氧化层向铝内部生长和向外生长的速率大致相同,因此 25 μm 的氧化层在原始表面以上每面增加约 12 至 13 μm,以下也相同。
对于内孔,按直径损失约 25 μm 考虑。如果配合为 H7,我们在程序中补偿内孔或进行遮蔽,并在零件加工前告知您采用哪种方式。
如果紧固件必须顺畅拧到螺纹底部,或螺纹需要导电,就遮蔽。阳极氧化后的螺纹会咬死并改变中径。
对于仅承受轻载荷且从不拆卸的螺纹,保留涂层通常没问题,也更便宜。
不能。7075 中的铜和锌会使标准黑色槽液中的染料响应偏向青铜色或棕色。
如果 6061 与 7075 混装组件要求颜色一致,要么使用对两种合金都验证过的染料体系,要么将可见零件保留为 6061。
封闭可封住孔隙,防止污渍、指纹和切削液残留渗入。它还能减少潮湿天气下出现的染料渗出。
仅当图纸要求未封闭表面时才跳过,通常是在零件后续要粘接或喷漆、车间需要可附着表面时。
可以,通过遮蔽实现。我们在阳极氧化前覆盖接触面,使氧化层不在那里形成,然后让这些面保持裸铝或镀化学镍。
另一种选择是完全不做阳极氧化,整个零件采用化学镀镍,这样各处都导电。
对于外观件阳极氧化铝,Ra 0.8–1.6 μm 是合理的默认值。它能遮盖刀痕,并使染料上色均匀。
阳极氧化前做镜面抛光会显露每一道划痕,除非零件是可见装饰件,否则不值得增加成本。
可以,但我们先检查来件。有疏松的铸件或合金不明的零件常在槽液中失败,而成本已经发生。
合金不明时,我们先做小试片再投入批量。
发送 3D 模型和带表面处理标注的 2D 图纸,包括任何遮蔽说明。报价和 DFM 反馈在十二小时内返回。
如果表面处理未定,说明零件需要承受什么,我们会提出涂层方案并注明取舍。
深受全球工程师和制造商信赖










上传 3D 模型或 2D 图纸,获取报价及免费 DFM 分析。最大加工尺寸 4,000 mm。
CNC 金属 13 种牌号
CNC 塑料 10 种牌号
设备与工艺 12 种选项
表面处理与后处理 10 种选项
材料:未选择 设备:未选择 后处理:未选择
填写此简短表单,我们会打开 WhatsApp 并准备好您的消息。我们仅使用这些信息回复您。
在 WhatsApp 内点击发送前,不会发送任何内容。