
要点速览
谁发明了 3D 打印?三份申请,而非一份
问谁发明了 3D 打印,多数人期待一个名字和一个灵光一现的时刻。专利记录要混乱得多。至少三个独立团队在八年间造出了可工作的逐层成型机器,各自开辟了一条至今仍在使用的增材制造分支。
Hideo Kodama 在名古屋市工业研究所工作,1981 年提交了一项专利申请,系统用紫外光按堆叠图案固化光敏树脂。他的硬件已具备每台 SLA 打印机至今仍有的三要素:树脂槽、运动平台和逐层绘制的光源。
Kodama 没有将其商业化。申请不完整,资金不足,工业界也缺乏兴趣。他发表论文后便转向其他方向。若要字面意义上的首个可工作工艺,他的名字应列在首位。若要把它变成产业的人,请继续往下读。
这一区分对工程师很重要。专利是对机构的描述。量产工艺则是机构加上材料供应链、校准流程,以及在数千件零件上保持公差的方法。这是不同的成就。
Chuck Hull 与立体光刻专利
1984 年,Chuck Hull 在一家为桌面涂层制造紫外灯的公司工作。他厌倦了为原型件等上数周,于是设计了一台用光敏树脂逐层固化构建物体的机器。
Hull 于 1984 年提交申请,专利于 1986 年授权。他创造了立体光刻一词,而他定义的用堆叠三角形描述实体的文件格式,至今仍是每个切片软件的默认格式。让他的名字流传下来的是这个格式,而非机器。
他还做了 Kodama 跳过的商业工作。他联合创立了 3D Systems,交付了首台 SLA 机器,并围绕它建立了树脂供应链。只有有人卖耗材,工艺才能成为产业。
SLA 的工程后果很直接。由于零件由液体固化而成,成型表面光滑但尺寸偏软。树脂固化时会收缩,因此 100 mm 的特征可能因几何形状和后固化偏移 0.1 到 0.3 mm。这个数值对外观验证够用,对轴承内孔则毫无用处。
Carl Deckard 与金属粉末分支
第三条线索在德克萨斯大学奥斯汀分校。Carl Deckard 和他的导师 Joe Beaman 开发了选择性激光烧结,用激光熔化粉末而非固化液态树脂。他们的专利于 1989 年授权。
SLS 从塑料起步,后转向金属。这条路线演变为直接金属激光烧结和选择性激光熔化,是当今多数打印钛合金和 Inconel 零件背后的工艺。没有 Deckard 的分支,增材制造仍只是制作视觉模型的原型工具。
粉末床金属打印解决了材料问题,又带来新问题。零件从成型板上取下时连着支撑结构,表面粗糙,且反复加热冷却产生内应力。必须去应力、切除,通常还要加工每个关键面。
这就是车间里真正重要的边界。打印让你在硬质合金上得到近净成形。它给不了密封面、螺纹接口,或能压入轴承的内孔。
打印件为何仍需机加工
打印是堆积,机加工是切除。听起来像哲学分野,但在图纸上体现为实际问题。增材能做出难以切削或成本高昂的几何形状,例如沿曲面壁的内流道,或减重 40% 的点阵结构。
减材加工让你控制最后 20 到 50 μm。这是达到平面度要求、内孔直径或通规螺纹的唯一可靠方法。打印的铝壳体外形尺寸可能正确,但在密封槽处完全不可用。
这一差距不是增材制造的失败,而是工艺的本质。每一层都是一次热事件,热事件留下残余应力、孔隙和粗糙表皮。机加工一次去除这三者。
这就是为什么这两种工艺通常是先后衔接,而不是相互比较。打印近净成形件以节省材料和加工节拍。对关键特征进行机加工,以达到装配实际需要的公差。
混合制造的实际应用
一个实际的混合工作流程,首先要确定哪些特征承担功能。一个支架可能有四个螺栓孔、一个精密内孔和一大片有机网状结构。网状结构适合打印。内孔不适合。
我们在每个待加工面上留 0.3 到 0.5 mm 余量。该余量覆盖变形、支撑去除痕迹,以及打印基准与机加工基准之间的差异。然后我们夹持在打印面上,从机加工面建立基准,再切削其余部分。
顺序很重要。先加工基准,后续每道工序都有可靠参考。先切外观面,通常意味着要在粗糙表面上重新装夹,并追着自己的误差跑。
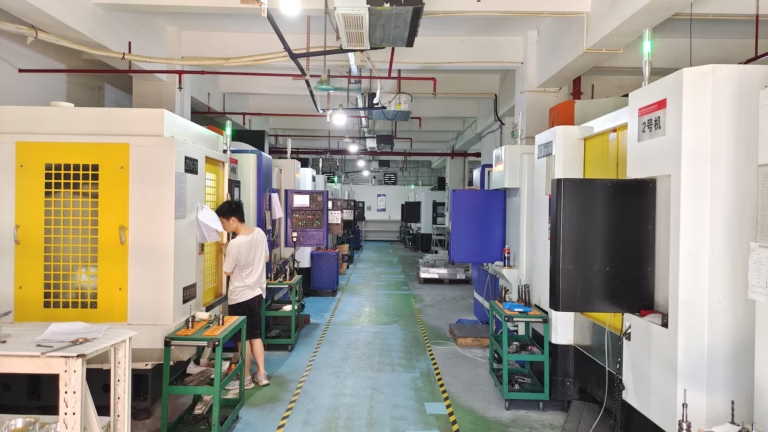
在我们的五轴加工中心上,打印件上需要三次独立装夹的特征可以一次切削完成。在图纸要求时,我们可保持 ±0.005 mm 并达到 Ra 0.2–0.8 μm 的表面处理,材料范围从 6061-T6 到 Ti-6Al-4V。
打印材料的性能与数据表一致吗?
简短回答:通常不一致,而且差距是可预测的。打印件是各向异性的。它在层平面内强度高,跨层方向较弱。用铸造或锻造试样生成的数据表无法描述这种行为。
孔隙是第二个问题。粉末床零件可能残留气孔,只有在机加工切开表面后才会显现。如果零件必须承压或通过渗透检测,打印表皮不是可靠的屏障。
热处理有帮助,但不会消除差异。去应力可减少加工过程中的变形。热等静压可闭合内部空洞。两者都无法恢复轧制棒材的锻造晶粒结构。
对于承载零件,诚实的答案往往是用锻造毛坯进行机加工,只在几何形状确实无法切削的地方使用打印。这既是冶金决策,也是成本决策。
SLA、SLS 与 CNC:各工艺实际能交付什么
以下为一般工程工作的典型值,不构成特定零件的保证。
| 工艺 | 典型公差 | 成型表面 | 适用场景 |
|---|---|---|---|
| SLA 树脂 | ±0.1 至 ±0.3 mm | Ra 1.6–3.2 μm | 外形研究、透明壳体、母模 |
| SLS 聚合物 | ±0.2 至 ±0.4 mm | Ra 6–15 μm | 风道、支架、低载荷工装夹具 |
| 金属粉末床 | ±0.1 至 ±0.5 mm | Ra 8–20 μm | 点阵零件、随形冷却 |
| 五轴 CNC | ±0.005 mm | Ra 0.2–0.8 μm | 配合面、内孔、螺纹、密封 |
何时打印、何时机加工、何时两者结合
| 情况 | 路线 | 原因 |
|---|---|---|
| 概念模型,无配合 | 仅打印 | 此阶段速度优先于公差 |
| 内部通道,无配合面 | 仅打印 | CNC 无法触及该几何形状 |
| Ø20 mm 以下的轴承内孔 | 仅加工 | 圆度和尺寸需要切削 |
| 带 2 个关键内孔的有机支架 | 打印后机加工 | 节省材料,保持配合 |
| 密封面或 O 形圈槽 | 打印后机加工 | 表面和平面度决定密封 |
| 10,000 件以上量产 | 机加工或压铸 | 单件成本有利于减材制造 |
常见问题
究竟是谁先发明了 3D 打印?
Hideo Kodama 于 1981 年在名古屋市工业研究所为逐层光聚合物工艺提交了第一份可工作的专利申请。
Chuck Hull 于 1984 年提交了另一份立体光刻专利,并通过 3D Systems 将其商业化。大多数历史记载将功劳归于 Hull,因为他的工艺最先进入市场。
立体光刻和选择性激光烧结有什么区别?
SLA 用紫外光固化液态光敏树脂,因此零件表面光滑,需要去除支撑和后固化。
SLS 用激光熔融粉末,这意味着没有传统意义上的支撑结构,表面呈颗粒状。SLS 也扩展到金属,打印钛合金和 Inconel 零件即来源于此。
3D 打印件能达到 ±0.005 mm 吗?
打印态不行。树脂收缩、层高和热变形使实际打印精度落在 ±0.1 至 ±0.5 mm 范围,具体取决于工艺。
只有在关键特征经过 CNC 机加工后,打印件才能达到 ±0.005 mm。
为什么要机加工已经打印好的零件?
机加工一次解决三件事:尺寸、平面度和表面处理。它还去除粗糙的打印表皮和密封应用中会显现的表面孔隙。
我们通常在打印后待切削的面上留 0.3 到 0.5 mm 余量。
打印比 CNC 加工成本低吗?
对于带内部通道的单个复杂几何形状,打印通常更便宜,因为它避免了多次装夹和长加工节拍。
对于简单棱柱零件或 10,000 件以上的产量,CNC 加工或压铸通常在单件成本上胜出。
混合零件报价需要什么文件格式?
发送最终几何形状的 STEP 文件,并注明哪些特征关键。我们在 12 小时内返回 DFM 分析和报价。
如果零件先打印,请标注加工余量,以便我们区分打印态和加工后尺寸。
更多来自 GreatLight
我们发布来自工厂车间的装夹记录、刀具试验和检测数据。











