
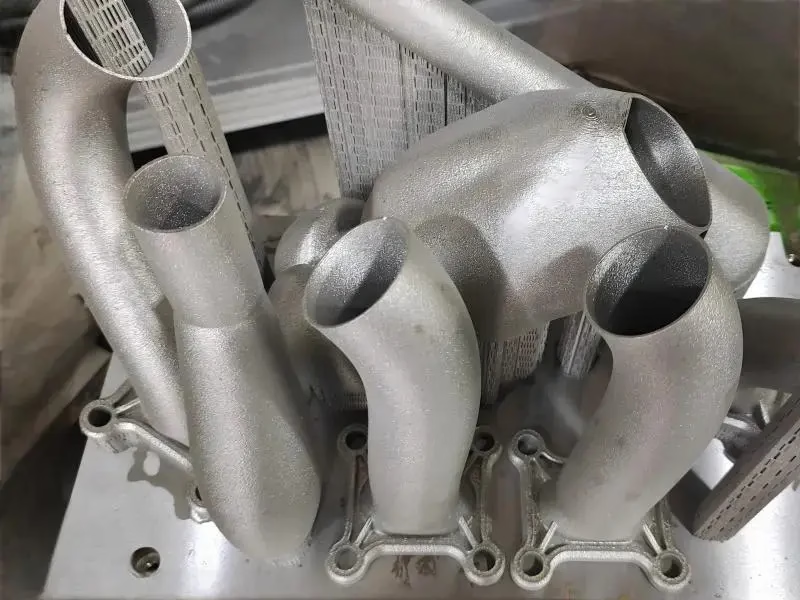
3D 打印合金机制究竟描述什么
橡树岭团队研究了一种用激光粉末床熔融成形的铝基合金。在该工艺中,激光熔化一薄层金属粉末,熔池在毫秒内凝固,零件逐层生长。冷却速率达到 10^5 至 10^7 K/s,比铸造快数千倍,迫使固相保留比通常更多的溶质在固溶体中。
他们描述的机制是晶体缺陷周围的电荷重排。当溶质原子位于位错芯附近时,电子密度在相邻原子之间发生偏移。这种偏移改变了溶质对位错的钉扎强度。钉扎是抵抗塑性流动的原因,因此该偏移表现为屈服强度的可测变化。
这很重要,因为更强的合金可以用更小的截面承受同样的载荷。对车辆而言,更小的截面意味着更小的质量。粗略地说,结构件减重 10% 可带来几个百分点的燃油或续航收益。效果真实但有限,且只有在合金成分和热循环都受控时才会出现。
- 1快速冷却使溶质保留在固溶体中,而不是形成粗大析出相
- 2缺陷芯部电子电荷重新分布发生的位置
- 3结果对位错运动的阻力更高,屈服强度更高
为什么打印态显微组织不同于铸态合金
铸铝件冷却缓慢。晶粒长大,第二相粗化,溶质有时间从固溶体中析出。激光成形的零件正好相反。晶粒细小且呈柱状,沿成形方向排列。溶质被截留在最后一层扫描时的位置,胞壁的溶质浓度往往高于胞内。
这种截留状态是亚稳的,不是相图预测的平衡组织。3D 打印合金机制依赖这种亚稳性。去掉它,就失去了强度贡献。这就是为什么针对变形 6061 或 7075 零件制定的热处理制度不能直接套用到增材制造中相同成分的零件上。
实际后果是各向异性。沿成形方向切取的试样与横向切取的试样测试结果不同。根据合金和取向不同,屈服强度可相差 5% 至 15%。任何设计值都必须来自承载方向,而不是平均值。
- 1细小胞晶打印态铝增材制造中典型胞尺寸为 0.3–1.0 μm
- 2各向异性强度随成形方向变化,通常为 5–15%
- 3热处理必须按合金重新验证,不能照搬变形材规范
机制在哪些地方有用、哪些地方没用
它在薄壁、刚度受限的结构中有用。支架、壳体、电池托盘和散热器本体都是合适的候选。这些零件往往因变形而非应力失效,因此更刚或更强的合金可以让你去除材料而不损失功能。点阵和拓扑优化几何会放大收益,因为合金和形状都在减重。
当疲劳主导时它不起作用。气孔、未熔合和未熔化粉末会成为裂纹源。更强的基体无法修复表面 50 μm 的孔洞。如果零件承受 10^6 次或更多循环,孔隙率和表面粗糙度比合金机制更重要。热等静压和成形后机加工通常比改变成分更能提升疲劳寿命。
当零件受刚度限制且合金类别不对时,它也不起作用。铝的杨氏模量约为 70 GPa,钢约为 200 GPa。铝合金内部的任何机制都无法弥补这一差距。如果零件受刚度限制,在同一金属类别内改变合金成分收效甚微。
- 1适用刚度受限或强度受限的支架、壳体、托盘
- 2不适用孔隙率主导寿命的高周疲劳零件
- 3用错杠杆需要更换金属类别的刚度关键零件
决定能否获得该机制的工艺参数
激光功率、扫描速度、扫描间距和层厚决定能量密度。太低会导致未熔合。太高会导致匙孔气孔和金属飞溅。两种缺陷都会降低疲劳寿命。铝增材制造的实用工作范围大致为功率 200–400 W、扫描速度 600–1400 mm/s、层厚 30–60 μm,但确切窗口因合金和设备而异。
粉末质量是第二个杠杆。粒径分布、氧含量和回用次数都会改变结果。每次回用循环都会增加氧含量并改变流动性。要记录回用次数并定期复检成分。用新粉运行良好的成形批次,在多次回用后可能显示更高的孔隙率。
后处理决定哪些性能得以保留。去应力、HIP、固溶处理和人工时效各自以不同方式改变显微组织。打印后加工可去除粗糙表面和作为裂纹起点的部分熔化颗粒。对于承载零件,应在规划打印方向之前先规划好后处理链。
- 1能量密度在熔合与小孔孔隙之间取得平衡
- 2粉末复用记录循环次数,重新检测氧含量和化学成分
- 3后处理HIP 加机加工对疲劳寿命提升最大
实际零件的成本与程序影响
增材制造并非铸件或机加工坯料的直接替代方案。粉末每公斤成本高于棒料,打印速度慢,且每个零件都需要去除支撑,通常还需机加工。对于小批量支架,单件成本可能是机加工版本的数倍。只有当轻量化让你省掉第二个零件、减少紧固件数量或省去整个装配步骤时,节省才会显现。
诚实的比较是总系统成本,而非零件成本。如果拓扑优化的增材支架替代三个焊接钢件并为车辆减重 1.2 kg,其价值超过单件价差。如果它只是替代一块简单的机加工铝板而无其他变化,通常就不划算。
对于早期项目,有用的顺序是:先做几何原型,测试,再决定工艺。几何简单时,减材机加工更快更便宜。几何含内部流道、点阵或有机加强筋时,增材制造才有其价值。这一决定应在设计冻结前做出。
- 1粉末成本每公斤高于棒料,且复用很关键
- 2系统视角算上被省掉的零件,而不只是新零件
- 3简单几何CNC 通常更快更便宜
轻量化零件在增材与 CNC 之间的选择
按几何和载荷工况选工艺,而不是按宣传标题。
| 因素 | 金属增材 | CNC 加工 |
|---|---|---|
| 内部流道 | 可以,复杂冷却流道 | 有限,需要钻孔 |
| 点阵或有机加强筋 | 原生成形,无需刀具可达 | 困难或不可能 |
| 壁厚 | 最细约 0.4 mm | 受刀具偏摆限制 |
| 孔隙风险 | 存在,疲劳件需 HIP | 无,变形坯料 |
| 成形表面粗糙度 | Ra 8–20 μm,需机加工 | 典型 Ra 0.8–1.6 μm |
| 小批量单件成本 | 高,粉末与打印时间 | 简单形状更低 |
| 原型交期 | 数天至数周 | 通常 3–5 天 |
| 适用场景 | 复杂、载荷路径优化的零件 | 简单、紧公差的零件 |
工程师常问的问题
电荷重排能让 3D 打印铝和钢一样强吗?
不能。它提高的是铝合金体系内的屈服强度,但不改变弹性模量。铝仍在 70 GPa 左右,钢在 200 GPa 左右。刚度受限的零件无法仅靠合金成分解决。
用在合金类别本就合适、且希望提高每公斤强度的地方,而不是需要根本更硬材料的地方。
能沿用 6061 或 7075 变形材的热处理吗?
不能直接沿用。打印态显微组织是亚稳且各向异性的,为变形坯料制定的工艺不会产生相同结果。固溶和时效的温度与时间必须针对增材打印重新验证。
试片应沿载荷方向切取,而不是取所有方向的平均值。
3D 打印件一定比机加工件轻吗?
不一定。只有针对该工艺重新设计几何时才更轻。照抄机加工铝板去打印,通常只增加成本而不减重。
节省来自拓扑优化、点阵或将多个零件合并为一个,而不是仅靠材料。
承载零件可接受多少孔隙率?
取决于载荷工况。对静强度,少量孔隙通常可容忍。对高周疲劳,孔隙是裂纹起点,限值要严得多。
打印后 HIP 可闭合内部孔隙,是疲劳寿命重要时的常规路线。
如何判断我的零件是否适合增材?
问两个问题。零件是否有刀具无法到达的内部几何?关键载荷工况是刚度受限还是强度受限,而非疲劳受限?
两个都是,增材值得报价。两个都不是,通常更适合 CNC 加工。
更多工艺说明
我们发布来自工厂车间的装夹记录、刀具试验和检测数据。











