
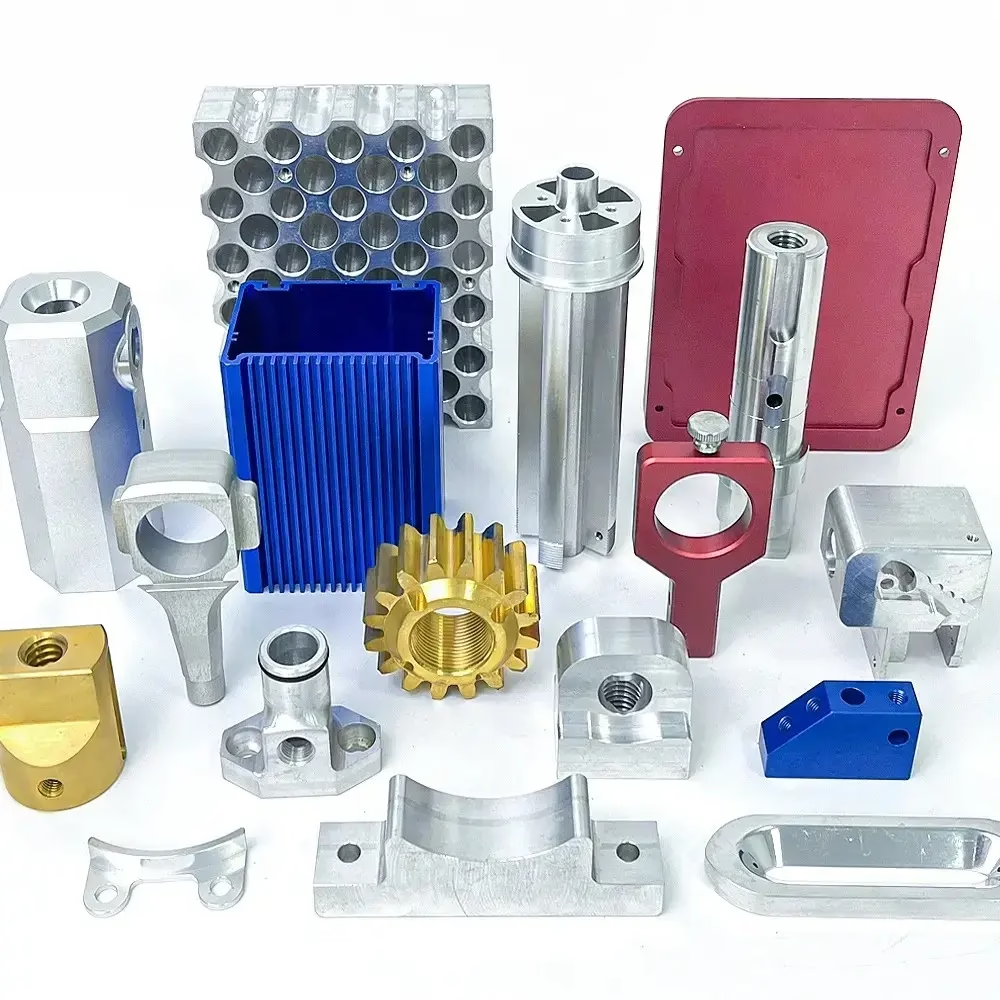
合金决定金色和红色能做到什么程度
大多数铝制手电筒零件以6061-T6为起点。它车削顺畅、螺纹成形好,阳极氧化后颜色可预测。如果金色是Type II阳极氧化层中的染料,6061能让筒身和压圈色调一致。换成7075,同一染浴会显得更深,因为合金中的铜和锌会改变氧化层的生长方式。这种差异在规格表上还看不出来,在照片上就已经显现。
2024强度更高、切削性好,但阳极氧化不均匀。基体中的富铜相会形成斑块,任何染料都盖不住。把它用在内部灯仓、驱动壳体或电池触点等看不到表面的位置。外露表面保持6061或6082。
壁厚和牌号同样重要。低于约0.8 mm时,阳极氧化会拉扯薄壁,筒身失圆。20 mm筒身采用1.5–2.0 mm壁厚,在氧化槽中能保持形状,同时手电筒仍然轻便。
如果是原型件,6061-T6板材或棒材到处有现货,成本低于7075。把昂贵合金留给跌落测试件,而不是首件。
- 16061-T6外露金色和红色阳极氧化表面的默认选择。
- 27075-T6强度更高,但同一染浴中颜色偏深。
- 32024仅用于内部零件;外露面阳极氧化会有斑块。
- 4壁厚1.5–2.0 mm让20 mm筒身在阳极氧化后保持圆度。
上色之前几何形状如何加工
筒身主要是车削加工。我们用夹头或芯轴装夹,使外径与内孔保持同心。20 mm筒身上,同心度在0.02 mm以内可避免电池晃动、压圈歪斜。在同一装夹中车外径、镗内孔、切螺纹。零件在工序间转移,正是跳动产生的环节。
螺纹是工程师最常标注不足的部位。20 mm直径上1.0 mm螺距是尾盖的常见选择,但0.75 mm螺距手感更细腻、圈数更多。无论选哪种,都要标出精度等级和中径,而不只是公称尺寸。松0.05 mm的螺纹会在振动中松脱。太紧的螺纹在首次装配时就会咬伤阳极氧化层。
压圈和镜片压环如果有平面、缺口或挂绳槽,通常上4轴或5轴铣床。在铣床上加工这些特征,能让螺纹轴线与槽处于同一基准。用带动力刀的车床加工一两个特征更快,加工一圈八个特征则更慢。
精饰前去毛刺。螺纹牙顶的毛刺会滞留染料,之后还会脱落成手电筒内部的金属屑。
- 1单次装夹外径、内孔和螺纹出自同一基准。
- 2同心度0.02 mm避免20 mm筒身内电池晃动。
- 31.0 mm与0.75 mm螺距粗牙装配快,细牙手感好。
- 4先去毛刺毛刺滞留染料,还会在手电筒内脱落。
铝制手电筒零件上的金色:电镀还是阳极氧化
铝上真正的金色很少来自阳极氧化。染料路线得到的是香槟色或青铜色,不是亮金色。镜面金色筒身需先机加工、抛光或喷砂,然后电镀。先化学镀镍作阻挡层,再镀金闪层。这一叠层给出展示级手电筒应有的暖色调。
代价是耐磨性。压圈上的金闪层与口袋夹摩擦,接触点会变薄。下单前问清以微米计的电镀厚度,并把金色放在低接触面:压圈环、开关环、尾盖边缘。手和钥匙接触的筒身用硬质阳极氧化。
如果接受色差范围,阳极氧化也能做出金色系。浅青铜染料覆在透明阳极氧化层上,暖光下看起来是金色。同一零件在日光下看起来是棕褐色。如果营销照片在受控灯光下拍摄,这可行。如果零件发给在户外开箱的客户,就对不上渲染图。
红色更容易。Type II红色阳极氧化是成熟染料,批次间重现性好。6061上的深红色稳定,硬质红色比薄的Type II层保留更多色彩深度。
- 1亮金色抛光、化学镀镍,再镀金闪层。
- 2青铜金透明阳极氧化上染色;色调随光线变化。
- 3红色Type II染料批次间重现性好。
- 4磨损点金色避开与口袋夹摩擦的面。
金色和红色零件上螺纹与接触面的遮蔽
阳极氧化层是绝缘体。在外表面这是优点,在内表面就是问题。金属手电筒的尾盖螺纹常是接地通路。如果螺纹被阳极氧化,电路就断开。驱动座和电池筒端面同理。
遮蔽就是在氧化槽中盖住这些区域。这是手工活。有人堵住内孔、包住螺纹,并用耐电解液的胶带或漆封住接触面。每个遮蔽面都是可能渗漏的地方,所以遮蔽区域越多,每批的报废风险越高。
从设计上解决。把接地路径放在一两个确定的面上,而不是整个螺纹。电池管上的裸露端面比 12 mm 螺纹更容易遮蔽。如果能通过压入式接触环走接地,阳极氧化工序就不再是良率问题。
导电阳极氧化是另一种选择,但会牺牲颜色深度和耐腐蚀性。对于彩色手电,还是遮蔽并保留颜色。
- 1螺纹作为接地必须保持裸露,因此必须遮蔽。
- 2减少遮蔽面降低每批阳极氧化的报废率。
- 3裸露端面比整段螺纹更容易遮蔽。
当 CNC 铝件不适合做手电筒身时
CNC 在中低批量、紧公差且颜色需匹配渲染图时占优。当零件是无特征的普通管件且批量达到数万件时,CNC 就不划算了。此时压铸或挤压加二次车削的单件成本更低,壁厚公差也更宽松。
当设计需要在长距离上保持 0.6 mm 以下壁厚时,CNC 也不划算。薄壁在车削时振刀,在阳极氧化槽中变形。如果你的概念依赖超薄超轻筒身,就要预期增加加强筋或改用其他结构。
还有一个限制:跨合金的颜色匹配。如果筒身是 6061 而压圈是 7075,同一种红色染料也匹配不上。要么所有可见零件用同一种合金,要么有意接受双色效果。
从原型到 10,000+ 件批量,CNC 是实用路线。从一件原型到 10,000+ 件量产,我们用同一程序报价和加工,批量上升时颜色和配合保持一致。
- 1选 CNC紧公差、颜色匹配、中低批量。
- 2选铸件普通管形、高批量、壁厚要求宽松。
- 3避免低于 0.6 mm车削振刀,氧化槽中变形。
金色与红色表面处理路线对比
按表面和磨损情况选择处理路线。
| 路线 | 颜色结果 | 耐磨性 | 适用面 |
|---|---|---|---|
| Type II 阳极氧化,红色 | 纯红,批次稳定 | 中等 | 筒身、尾盖 |
| 硬质阳极氧化,红色 | 深红,微哑光 | 高 | 筒身、压圈 |
| Type II 阳极氧化,青铜染料 | 暖光下呈金色 | 中等 | 压圈环、开关环 |
| 化学镀镍 + 镀金闪层 | 亮金色 | 接触点处偏低 | 压圈环、尾部边缘 |
| 喷砂 + 透明阳极氧化 | 银色,无着色 | 中等 | 内部电路仓、驱动座 |
| 裸露机加工 6061 | 自然铝色 | 偏低,会氧化 | 遮蔽螺纹、端面 |
工程师下单前的常见问题
6061 能做金色阳极氧化吗?
不是真正的亮金色。在透明阳极氧化层上染色会得到青铜金色调,随光源变化。
如果需要亮金色,零件先抛光,再在化学镀镍上镀金闪层。
为什么红色压圈和红色筒身不匹配?
两个零件很可能用了不同合金。6061 和 7075 对同种染料的吸收深度不同,色调就会分离。
所有可见零件用同一种合金,或者有意分色,把差异做成设计特征。
阳极氧化需要多厚的壁厚?
保持在 0.8 mm 以上;20 mm 筒身管建议 1.5–2.0 mm,才能保持圆度。
薄壁在槽中收缩并失去同轴度,表现为压圈歪斜。
如何保持螺纹导电?
我们做遮蔽。螺纹被包裹或堵住,电解液接触不到。
遮蔽面越少,报废率越低,所以设计允许时通过一个裸露端面走接地。
阳极氧化后可以激光打标吗?
可以。激光打标烧穿阳极氧化层,在彩色筒身上留下银白色标记。
最小字符高度 1.5 mm,保证在弧形管上清晰可读。
筒身管能保证什么公差?
需要时我们做到 ±0.005 mm,通常用于内孔和螺纹中径。
这比大多数手电装配要求更紧。告诉我们哪些面承担配合,我们会把公差集中在那里。
更多来自 GreatLight 的工艺笔记
我们发布来自工厂车间的装夹记录、刀具试验和检测数据。











