
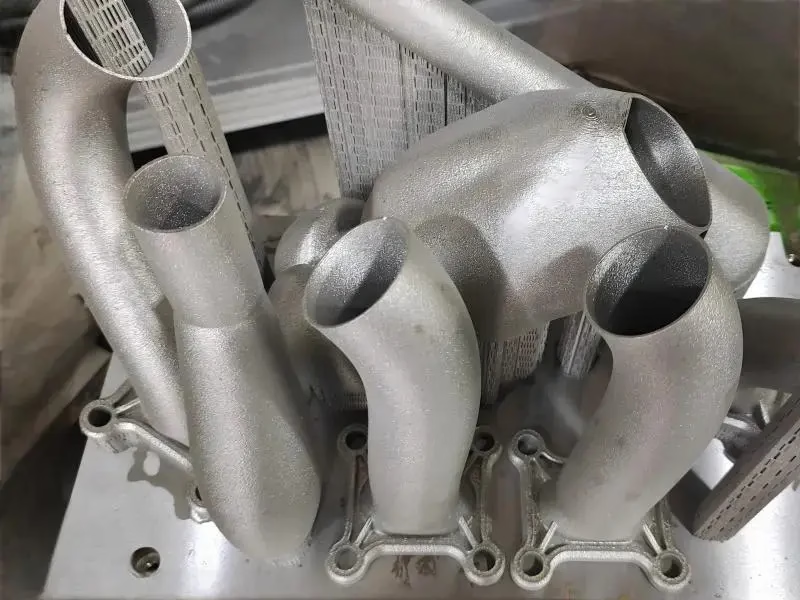
UM180 金属 3D 打印机实际成型什么
UM180 金属 3D 打印机不是粉末床设备。没有激光,没有电子束,也没有松散粉末床。它把混有金属粉末和聚合物粘结剂的丝材或棒材逐层挤出,形成生坯。粘结剂把金属颗粒粘在一起,强度只够搬运。此阶段的零件很软,用指甲就能划出痕迹。
成型尺寸为 X、Y 方向 180 × 180 mm。层厚通常为 50–200 μm,取决于喷嘴直径和所需细节。0.4 mm 喷嘴壁厚更细、成型更慢。更大喷嘴以表面质量换速度。该设备面向小型、复杂零件,而非大平板。
生坯不是最终产品。打印后,零件先经脱脂去除大部分聚合物,再在炉中烧结,温度高到足以把金属颗粒熔合为致密实体。烧结温度低于合金熔点。金属原子在颗粒接触处扩散,空隙闭合。
许多合金的成品力学性能接近锻件,但不完全等同于棒料。工艺正确时,孔隙率通常低于 2%。烧结后表面为哑光、略粗糙,未做后处理时通常为 Ra 4–8 μm。若零件需要密封面或轴承配合,应计划后续加工该特征。
UM180 金属 3D 打印机从 CAD 到烧结件的流程
从实体模型开始,壁厚要适合喷嘴。低于 0.8 mm 的薄壁在生坯状态很脆弱。与垂直方向夹角超过约 45° 的悬垂需要支撑。切片软件自动生成刀路并放置支撑,但仍需人工检查。
打印速度中等。高尔夫球大小的零件可能需要 4–10 小时,取决于层高和填充。设备监控挤出和热床附着。打印失败通常源于喷嘴堵塞、首层翘曲或支撑中途脱落。
脱脂是最慢的步骤。热脱脂可能需要 12–48 小时,取决于截面厚度。厚截面需要更长时间,因为粘结剂必须在不使零件开裂的前提下排出。某些粘结剂体系用溶剂脱脂更快,但需处理溶剂废液。
随后在可控气氛炉中烧结。升温速率、保温温度和冷却速率都会影响最终密度和晶粒组织。不锈钢的典型烧结周期峰值约 1,350–1,400 °C。零件在三个轴向均匀收缩,因此打印前会放大 CAD 模型进行补偿。
为什么收缩率比打印机分辨率更重要
粘结金属系统的线收缩率约为 15–20%,取决于合金和粘结剂含量。工艺稳定时该数值可预测。收缩不是打印机造成的,而是烧结炉造成的。因此最终零件的精度更多取决于烧结周期,而非购买打印机时看重的挤出分辨率。
理想情况是各向同性收缩。实际中,重力、支撑摩擦和温度梯度会带来轻微各向异性。高而薄的凸台可能下垂或倾斜,平板可能翘曲。这些偏差通常为尺寸的 0.5–1%,远宽于 CNC 公差。
不要指望烧结件达到 ±0.005 mm。那是机加工公差,不是增材制造公差。烧结特征在小零件上通常为 ±0.3 mm,长尺寸更差。若内孔需要配合轴承,应打印成偏小尺寸,烧结后铰孔或镗孔。螺纹、密封面以及任何计划检测的基准同样如此。
作为参考,我们的 CNC 车间加工特征可达 ±0.005 mm,精加工表面可达 Ra 0.2–0.8 μm。正因如此,两种工艺常配合使用,而非相互替代。
UM180 金属 3D 打印机支持的合金
UM180 以粘结金属形式支持铸钢、不锈钢、高温合金、铝合金和钛合金。并非所有棒料合金都有可打印的原料。粘结剂体系需针对每种粉末调整,因此材料清单比 CNC 车间的库存清单短。
不锈钢牌号是主力。它们能烧结到良好密度,且无需涂层即可耐腐蚀。高温合金适合排气或炉内环境的零件。铝更轻,但因氧化层难以烧结到全密度。钛可用,但成本更高,且需要更严格的气氛控制。
如果零件需要特定认证合金并附带材料质保书,请在设计适配打印机之前先确认。粘结金属原料自带批次文件,这与变形合金的质保书不是一回事。对于受监管的工作,这一区别很重要。
在钜亮五金(GreatLight),当几何形状允许时,我们从实心料坯加工 6061、316L、17-4PH、Ti-6Al-4V 等材料。增材与减材是互补的,不是竞争的。
粘结金属打印机的适用场景
UM180 适合研究团队、教学实验室和小批量工业工作,这些场景的几何形状加工成本高或无法加工。无法钻孔的内部流道歧管是典型案例。具有有机载荷路径、在铣床上需要五次装夹的支架也是如此。
它也适合带随形冷却流道的模具工装。这些流道可缩短注塑的加工节拍,且无法通过钻孔加工。对于小型模具镶件,打印生坯并烧结通常比制造和钎焊分段工装更快。
医疗和牙科应用使用该工艺小批量制作定制植入物和器械。钛合金和不锈钢均支持。植入物接触面仍需后处理,因此要把后处理步骤纳入时间计划。
不适合的场景:大批量生产、要求烧结态即达 ±0.005 mm 的零件、超出 180 × 180 mm 范围的大型整体结构,以及合金未以原料形式提供的零件。这些情况 CNC 加工或铸造是更好的路线。
保持生坯完整的设计规则
结构壁厚应保持在 0.8 mm 以上。更薄的壁能挺过打印,但在脱脂或搬运时会开裂。如果壁必须薄,应调整方向使其有支撑,并保持截面均匀。
避免大的实心截面。厚块会滞留粘结剂并减慢脱脂,增加起泡风险。厚截面无法避免时,应做成空心并留出粘结剂逸出的排出通道。对许多合金而言,5 mm 壁厚是实际的上限。
内角尽量做成圆角。尖锐内角会在烧结时集中应力并可能开裂。至少 0.5 mm 的圆角有帮助。直径小于 1 mm 的孔在烧结时可能闭合,因此应打印成加大尺寸或之后钻孔。
任何需要配合的特征都要留加工余量。内孔或端面留 0.3–0.5 mm 余量,给加工人员清理的材料。将零件设计成近净成形打印、再在 CNC 上精加工,是功能硬件的标准做法。
UM180 金属 3D 打印机与 CNC 加工对比
用此来选择工艺,而不是给两者排名。
| 因素 | UM180 金属 3D 打印机 | CNC 加工 |
|---|---|---|
| 适用场景 | 复杂内部流道、小批量 | 严格公差、简单到中等几何形状 |
| 典型公差 | 小特征 ±0.3 mm | ±0.005 mm |
| 表面粗糙度 | 烧结态 Ra 4–8 μm | Ra 0.2–1.6 μm |
| 最小起订量 | 单件,无需工装 | 从 1 件原型到 10,000+ 件 |
| 交期 | 打印加炉循环需数天 | DFM 后 3–5 天 |
| 材料范围 | 铸钢、不锈钢、高温合金、铝合金、钛合金 | 更广:6061、316L、17-4PH、Ti-6Al-4V、塑料 |
| 设计自由度 | 内部特征成本高 | 受刀具可达性限制 |
| 后处理 | 配合和螺纹通常需要 | 设计良好时极少 |
常见问题
UM180 金属 3D 打印机的成形范围是多少?
它在 X 和 Y 轴可成形最大 180 × 180 mm 的零件。高度取决于具体配置的 Z 轴行程。层厚通常为 50–200 μm。
超出成形范围的零件必须拆分并连接,这会增加成本和风险。对于大型整体零件,CNC 加工或铸造通常是更好的路线。
烧结零件收缩多少?
线收缩约为 15–20%,取决于合金和粘结剂含量。打印前会放大 CAD 模型以补偿。
收缩基本各向同性,但高而薄的特征和平板可能偏离尺寸的 0.5–1%。设计时要考虑这一点。
UM180 能达到与 CNC 机床相同的公差吗?
不能。烧结特征在小零件上通常保持 ±0.3 mm,长尺寸上更差。这与机加工不是一个等级。
我们的 CNC 车间可保持 ±0.005 mm 和 Ra 0.2–0.8 μm。如果某特征需要该精度,应打印成加大尺寸并在烧结后加工。
可以打印哪些材料?
铸钢、不锈钢、高温合金、铝合金和钛合金均以粘结金属形式支持。
并非所有变形合金都有原料供应。如果零件需要特定认证牌号,请先确认原料。
整个周期需要多长时间?
打印小零件需要数小时。脱脂根据截面厚度需 12–48 小时。烧结在此基础上再加一个炉循环。
从文件到烧结成品零件,在任何 CNC 精加工之前,要按数天计划。如果你需要 3–5 天内拿到零件,从料坯加工更快。
何时应改用 CNC 加工?
当零件是棱柱形、需要严格公差、使用无原料供应的合金,或需要在 3–5 天内交付时,选择机加工。
当几何形状有刀具无法切削的内部流道或有机形状时,选择 UM180 金属 3D 打印机。
更多来自车间现场
我们发布来自工厂车间的装夹记录、刀具试验和检测数据。











