
01
加工时暴露出气孔
铸件外观完好,铣削安装面后却出现气孔或缩孔。零件报废、交期延误,而且没人知道还有多少缺陷藏在表层下。
医疗器械铸件的大多数失效出现在开模前和开模后,而不是在模具里。
铸件外观完好,铣削安装面后却出现气孔或缩孔。零件报废、交期延误,而且没人知道还有多少缺陷藏在表层下。
显示器壳体需要 4 mm 壁厚来保证刚度和散热。如果模具冷却不均,壁厚就会波动,支臂安装处手感偏软,每次装配都要加垫片才能找平。
医院消毒剂会侵蚀强度不足的粉末涂层。边缘掉漆、颜色变化,推车只能返厂。解决办法在铸件表面和涂层规范上,不在补漆笔。
你只拿到铸件和装箱单。没有材料证书、没有尺寸报告、没有炉次可追溯性。审核员要证据时,供应商就沉默了。
重力浇注到钢模中可获得致密壁厚和较低模具成本。铸后加工保证临床装配所依赖的基准。
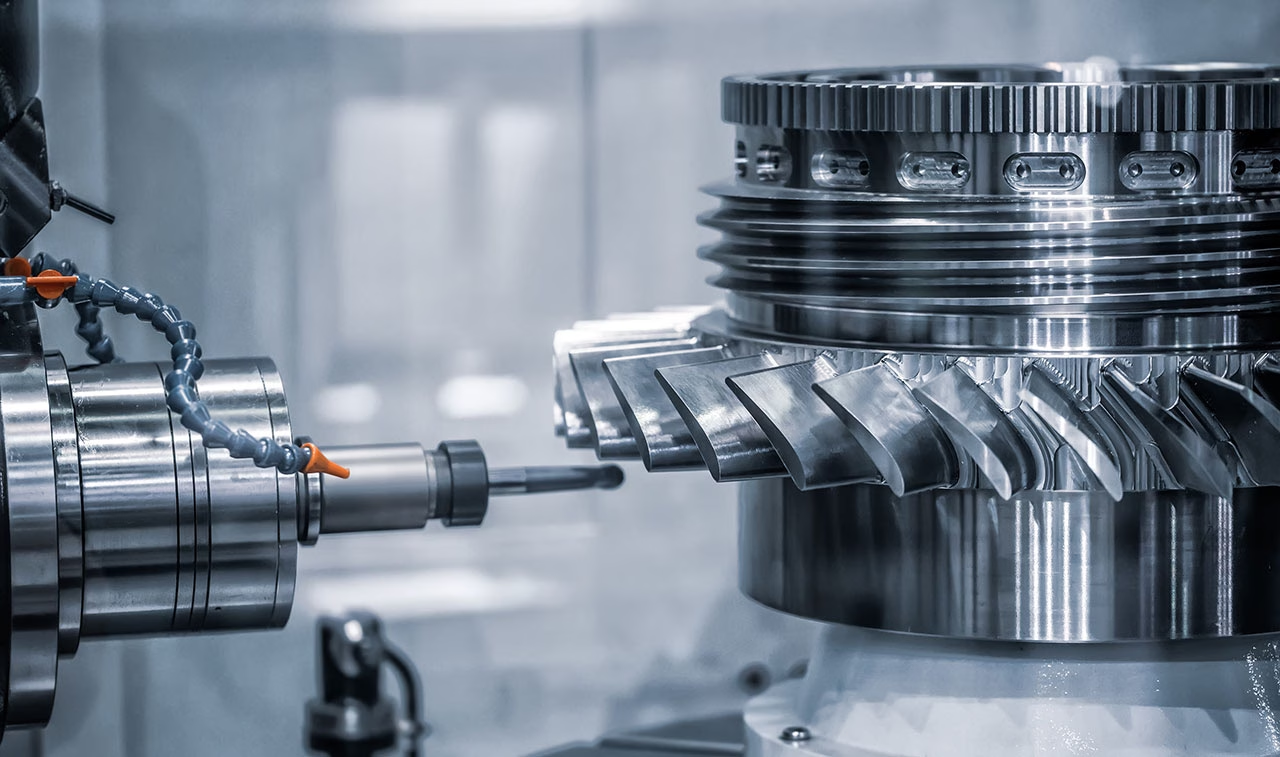
重力铸造将熔融铝浇入可重复使用的钢模,不采用高压注射。充型速度较慢,卷气减少,3 至 8 mm 壁厚致密。适合承力或散热的底座、框架和壳体。
薄壁复杂几何用 ADC12,需要更高延伸率或热处理件用 A356。冒口和浇口位置在 DFM 阶段确定,让缩孔转移到后续会被加工掉的区域。
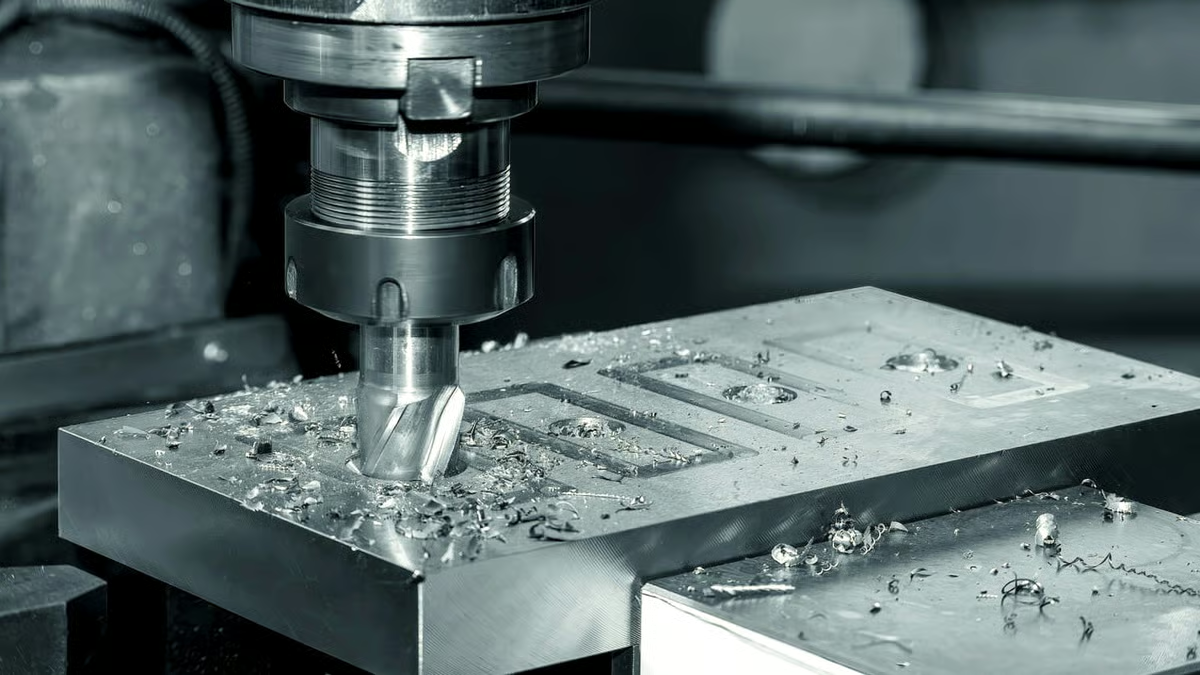
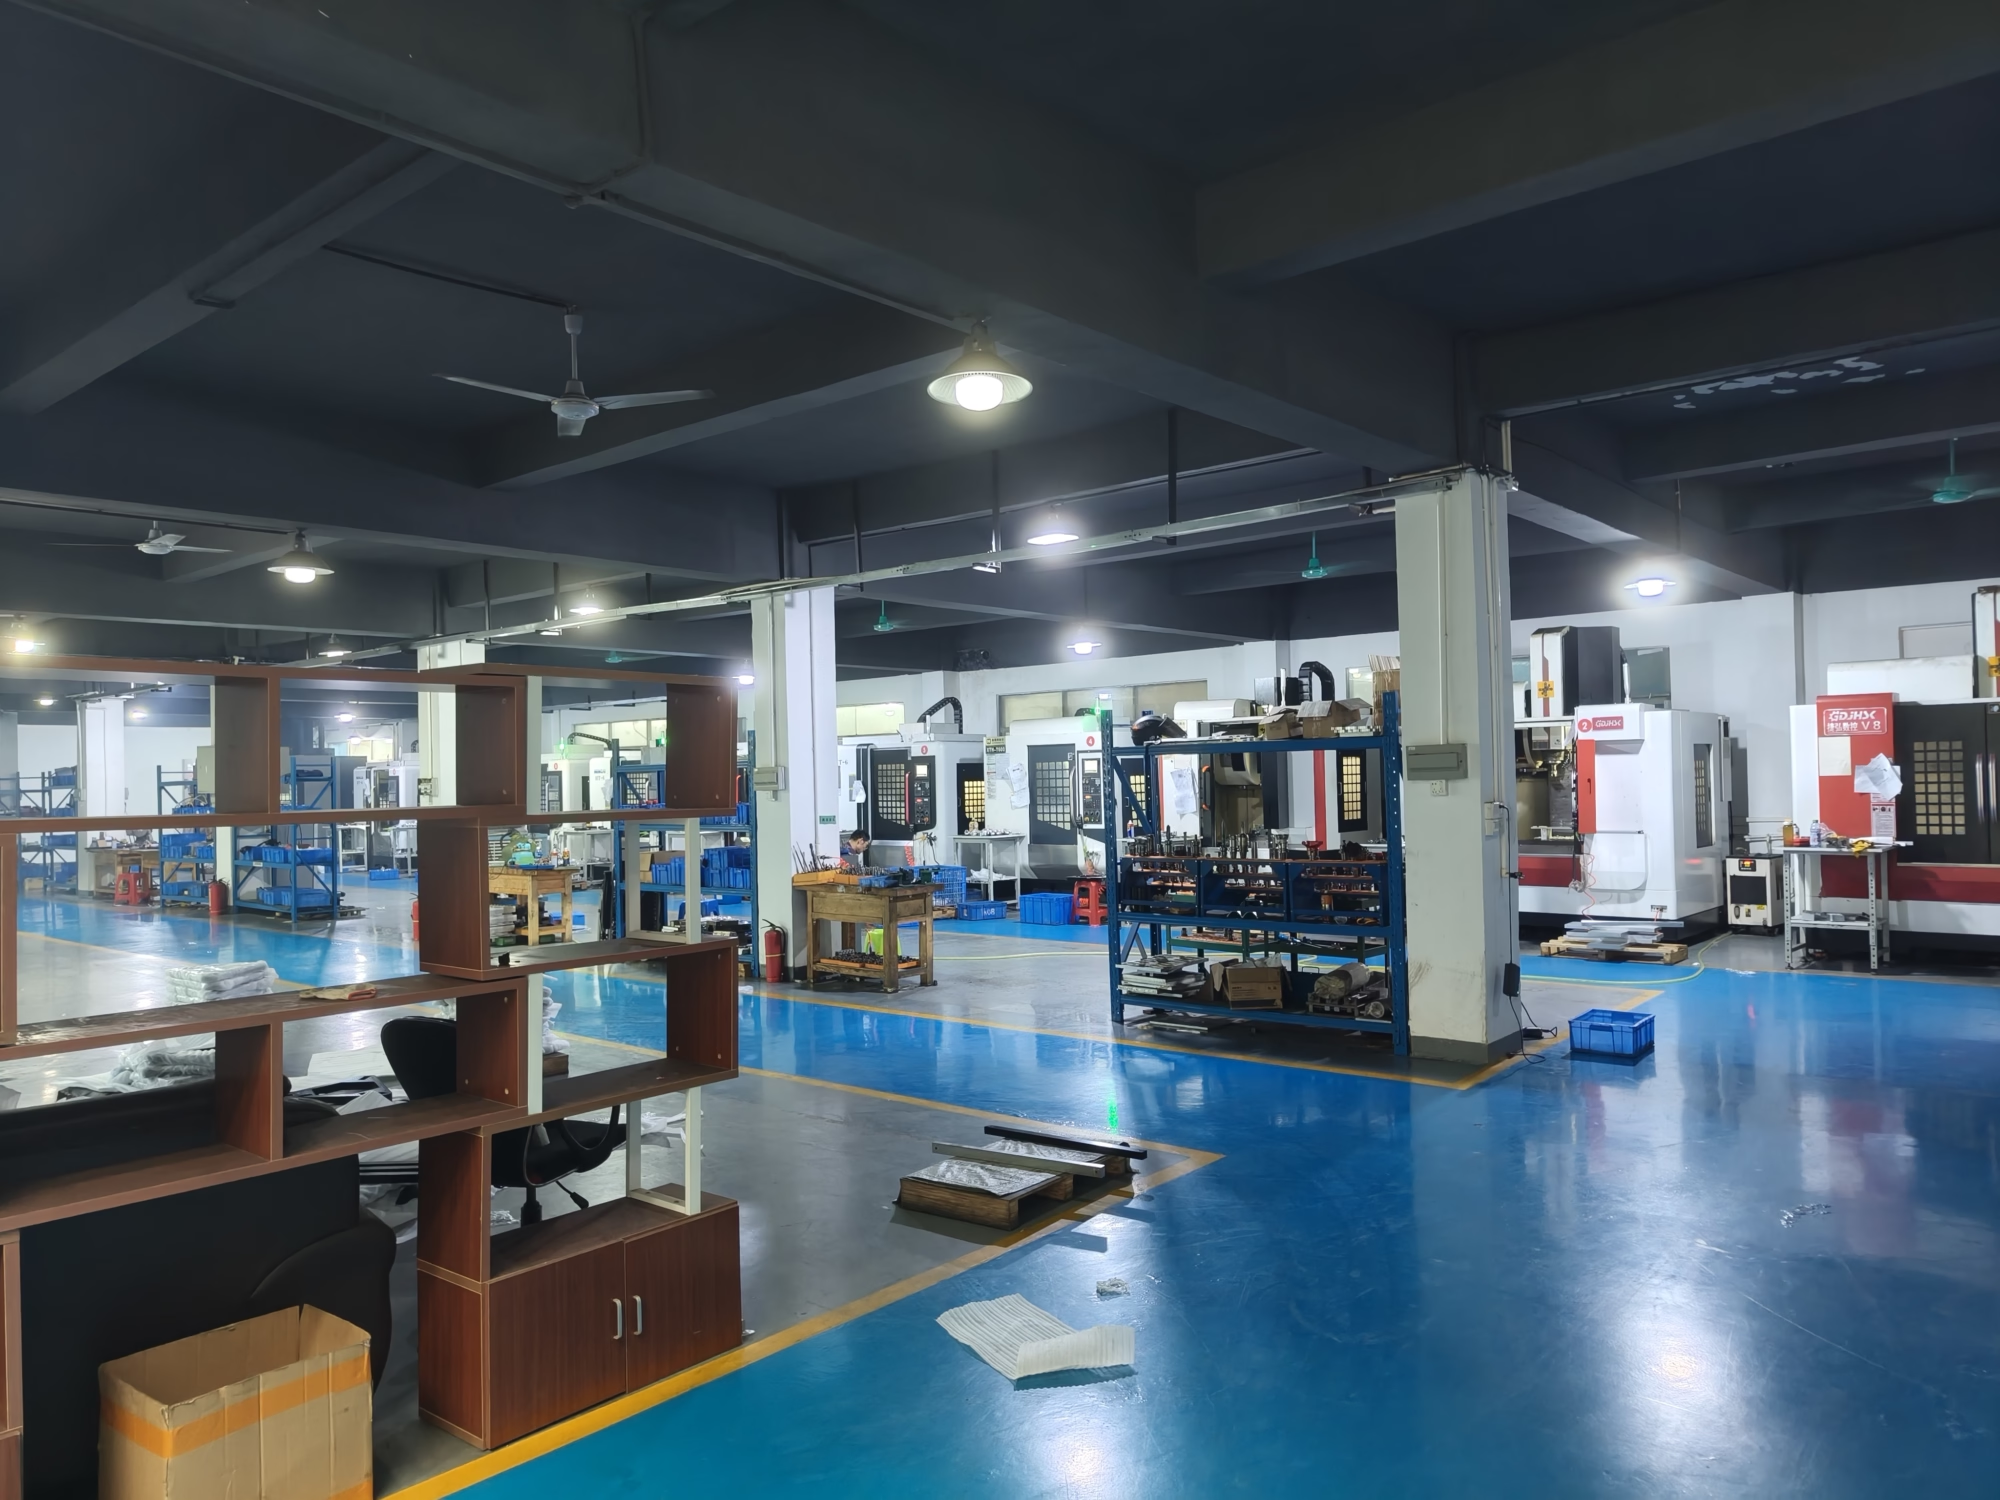
出模毛坯不是成品。关节臂、显示器支架和线缆支架都落在必须平整且相互定位的面上。我们在铸造所在的 127 台设备车间加工这些面。
五轴中心一次装夹加工斜向凸台和支臂安装面,保证孔距精度。轴承座或显示器转轴需要时,公差可达 ±0.005 mm。
临床设备每天用酒精、季铵盐和含氯产品擦拭。我们在涂装前处理铸件表面,并按您现有设备匹配粉末颜色,让新推车在房间里不显突兀。
每批货可随附材料证书、尺寸报告和检验记录。如果您的质量体系需要可追溯性,我们从首件起就把它写入工艺卡。
根据壁厚、批量和加工量选择工艺。
| 路线 | 适用场景 | 注意事项 |
|---|---|---|
| 重力铸造 | 3–8 mm 壁厚,500–10,000+ 件 | 极高批量时单件成本高于高压铸造 |
| 高压铸造 | 3 mm 以下薄壁,大批量 | 气孔较多,焊接或热处理更困难 |
| 砂型铸造 | 超大或单件框架 | 表面粗糙,需要更多加工余量 |
| 坯料 CNC 加工 | 原型和小批量 | 材料浪费,成本随批量上升 |
| 焊接结构件 | 简单箱体框架 | 焊后变形,接头强度弱 |
铸造只是一步。以下是配套工序,全部在同一厂区内完成。
铝重力铸造和永久模铸造,开模前进行 DFM 评审。
在 16 台同步五轴加工中心上一次装夹加工斜面、支臂安装面和转轴孔。
铣面、钻孔、攻丝和车削凸台,用于嵌件和显示器五金件。
机加工或打印原型,在投入模具前验证配合和支臂行程。
设备壳体的粉末喷涂、阳极氧化、喷砂和激光打标。
与铸造结构框架配套的面板、盖板和支架。
可据以设计的数字。
| 项目 | 范围 |
|---|---|
| 材料 | ADC12、A356、6061、6061-T6、6082、7075 |
| 壁厚 | 重力铸造截面通常 3–8 mm |
| 加工公差 | 图纸要求处可达 ±0.005 mm |
| 表面粗糙度 | 加工面 Ra 0.8–1.6 μm;加工态 Ra 1.6–3.2 μm |
| 最大零件尺寸 | 最大机床行程可达 4,000 mm |
| 订单数量 | 从 1 件原型到 10,000+ 件批量,无最小起订量 |
| 检测 | 出货前 100% 检验,检测报告按需提供 |
铸造与机加工在同一质量体系下运行十五年。
我们长期参与铸造和机加工两端,清楚哪些缺陷来自模具,哪些来自装夹。
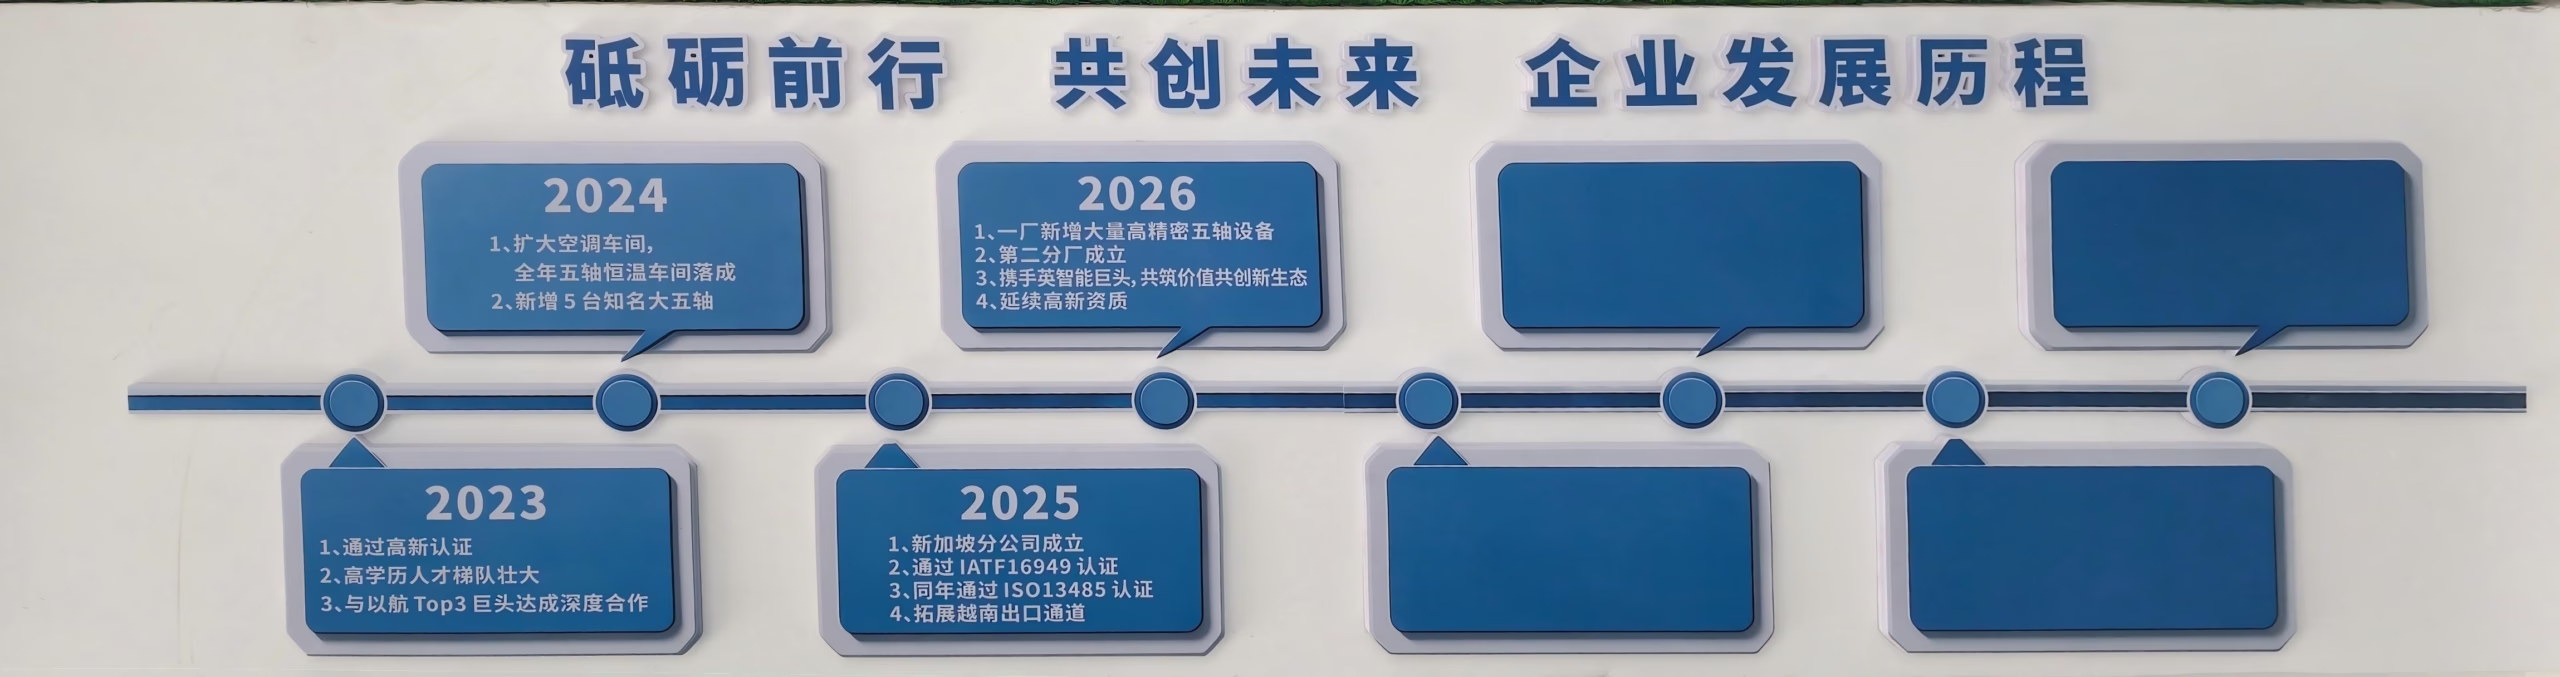
我们的质量体系通过 ISO 13485:2016 认证,同时持有 ISO 9001:2015 和 IATF 16949:2016 认证。
16 台五轴加工中心和 16 台车铣复合中心承担铸后机加工,无需外协供应商。
发送模型,12 小时内返回报价和免费 DFM 分析。生产可在 24 小时内启动。
并非所有特征都需要严公差。我们只对枢轴和轴承特征标注严公差。
每批做原材料检验、过程监控和终检。报告按需提供。
移动监护推车的承重底座。需在悬臂负载下保持刚度,并保证落地平整。
承载显示器重量的斜向凸台,并保持各枢轴内孔相互对正。
泵、传感器和控制电子件的壳体,线缆通道直接铸在壁内。
将推车、床栏或支架连接为一体的框架,在反复调节下保持刚度。
如果壁厚低于 3 mm,或零件遍布细加强筋和薄凸台,高压压铸或坯料机加工更合适。重力充型较慢,金属在凝固前无法压入极薄截面。
数量很低时也不划算,模具成本占主导。单件或两件时,用坯料机加工或打印原型。
待机加工面留约 0.5 至 1.0 mm,需保证平面度和平行度的面留更多。留足余量以便装夹时找到干净基准。
发送 3D 模型,我们会标注哪些面留余量、哪些保持铸态。该标注随报价一并返回。
可以。铸造、机加工、表面处理和检测在同一厂区完成。省去铸造厂与机加工厂之间的物流往返,整个零件只有一份质量记录。
首件循环也更快,因为尺寸超差由设置模具的同一团队修正。
我们持有 ISO 9001:2015、IATF 16949:2016、ISO 13485:2016 和 ISO 27001:2022。医疗器械标准适用于器械零部件。
证书可应要求提供,检测记录可按贵方质量团队的格式对齐。
模具镶件和滑块可在限定范围内返修。若壁厚变动或凸台移位,我们评估是改模还是换新镶件。
为模具预留一次修模窗口,并尽早提出变更。首件前变更的成本远低于 5,000 件发货后变更。
寄送实物样品或颜色参考,我们匹配粉末或油漆。新推车与旧推车并排时,微小色差很明显。
我们还会按贵方设施使用的消毒剂核对涂层体系,因为部分清洁剂会侵蚀较弱的涂层。
炉号材料证书、所标注特征尺寸报告和检测记录。报告按需出具而非默认提供,请告知贵方质量体系的要求。
若审核员要求从熔炼到成品的可追溯性,我们在首轮生产前于路线卡上设置。
上传内容按保密处理,可在发送模型前签署 NDA。协议覆盖铸造图纸、模具设计及所分享的装配细节。
为贵项目制作的模具不会复用于其他客户。
深受全球工程师和制造商信赖










上传 3D 模型或 2D 图纸,获取报价及免费 DFM 分析。最大加工尺寸 4,000 mm。
CNC 金属 13 种牌号
CNC 塑料 10 种牌号
设备与工艺 12 种选项
表面处理与后处理 10 种选项
材料:未选择 设备:未选择 后处理:未选择
填写此简短表单,我们会打开 WhatsApp 并准备好您的消息。我们仅使用这些信息回复您。
在 WhatsApp 内点击发送前,不会发送任何内容。