
01
装配是否因锐边而卡滞?
内孔或轴肩上的翻卷毛刺会增加 0.02–0.05 mm。压装操作员感到阻力,加大压力,划伤配合面。两个零件都报废,不止一个。
这些问题都在加工完成后才暴露,此时修复代价高昂。
内孔或轴肩上的翻卷毛刺会增加 0.02–0.05 mm。压装操作员感到阻力,加大压力,划伤配合面。两个零件都报废,不止一个。
松散的毛刺碎屑通过清洗后沉积在歧管或液压通道内。之后迁移并堵塞过滤器或划伤密封面。重新清洗零件的成本高于第一次就正确去毛刺。
尖锐交接处集中应力。循环载荷下裂纹从毛刺根部起始,而非加工表面。若内部边缘仍尖锐,抛光可见表面毫无作用。
一名操作员用锉刀和刮刀承担整个订单。班次之间边缘质量漂移,2,000 件批量需数天。批量生产需要不依赖个人手感的方法。
三个输入决定工艺:毛刺位置、边缘功能要求、所需数量。
外边缘容易处理。锉刀、砂带或振动碗即可。问题始于交叉孔、内角和盲槽,手动工具或砂轮物理上无法到达毛刺根部。
对于这些特征,我们使用磨粒流加工。类似腻子的磨料介质在受控压力下往复通过内部通道。它从两个方向研磨毛刺,留下受控圆角而非锐边。
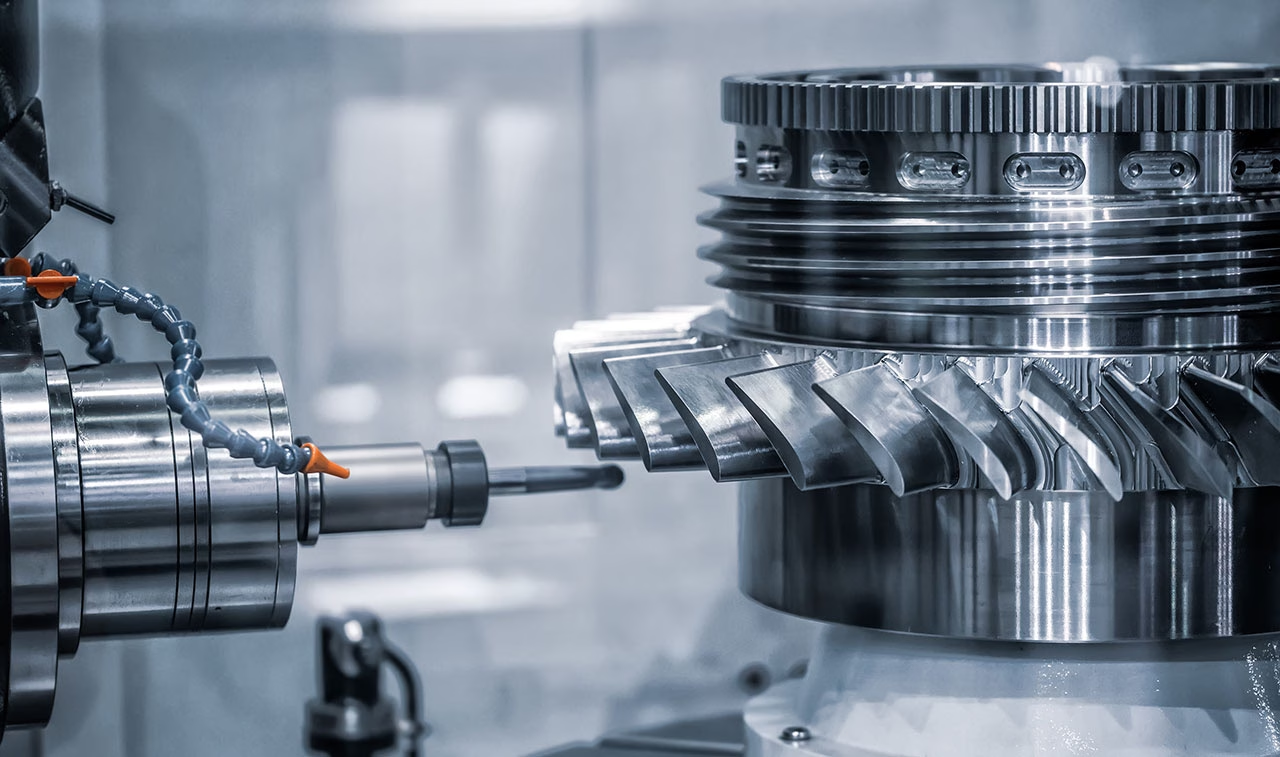
具有大量相交边缘的大批量零件不适合任何一次接触一个边缘的工具。热能去毛刺将零件放入腔室,充入可燃混合气体并点燃。闪光持续几毫秒,烧除气体到达处的毛刺。
电解去毛刺原理不同。零件在盐溶液中作为阳极,电流密度在毛刺尖端最高,因为尖端最靠近阴极。毛刺优先溶解。难达边缘变得圆润,母材表面几乎不受影响。
从特征出发,而非从设备清单出发。
| 方法 | 可达范围 | 典型边缘结果 | 适用 |
|---|---|---|---|
| 手动锉刀与刮刀 | 仅外边缘 | 倒角 0.1–0.3 mm,依赖操作员 | 单件零件、返修工作 |
| 砂带与砂轮磨削 | 外表面、开放角 | 圆角 0.2–0.5 mm | 焊接准备、大毛刺 |
| 振动与滚光 | 所有外露表面 | 均匀圆角 0.05–0.2 mm | 小零件批量处理 |
| 磨粒流加工 | 内部通道 | 圆角 0.02–0.1 mm | 交叉孔、歧管 |
| 热能去毛刺 | 所有气体到达的边缘 | 毛刺去除,留下氧化膜 | 复杂零件、大批量 |
| 电解去毛刺 | 毛刺尖端与锐边 | 边缘圆润,基体金属完好 | 淬硬零件、对毛刺敏感的配合 |
| 超声波去毛刺 | 型腔与精细特征 | 轻微圆角,低机械载荷 | 薄壁、脆性材料 |
| 高压水射流 | 内部流道 | 去除毛刺,不产生热 | 清洗与去毛刺合并完成 |
六项能力,与加工一并报价,边缘规格不会成为事后补充项。
规划刀路时让毛刺更小,或落在后续还要切削的面上。后续去除的毛刺更少,单件成本更低。
用锉刀、刮刀和旋转工具完成倒角、去锐边及小批量或返修件的修整。
中小件批量加工,一次循环即可获得均匀边缘圆角并轻度整平表面。
内部通道和交叉孔在刀具无法到达处采用研磨,圆角由磨料粒度与循环次数控制。
面向复杂几何形状与大批量的整体边缘处理,全批前先做样品验证。
去毛刺后进行喷砂、拉丝和抛光,避免表面处理重新磨锐或掩盖未修正的边缘。
| 项目 | 包含 | 备注 |
|---|---|---|
| 去锐边规格 | 图纸标注或车间默认 | 未注明时默认 0.1 mm × 45° |
| 边缘检测 | 目视加样品圆角测量 | 检测报告按需提供 |
| 去毛刺后表面粗糙度 | 典型 Ra 0.8–1.6 μm | 抛光后 Ra 0.2–0.8 μm |
| 零件尺寸 | 最大 4,000 mm | 较大零件在机床上处理 |
| 批量 | 从 1 件原型到 10,000+ 件 | 无最小起订量 |
| 材料 | 铝、不锈钢、钢、铜、钛、塑料 | 软态材料需更温和的方法 |
| 文件资料 | 检测报告,材料证明按需提供 | 可应要求签署 NDA |
| 交期 | 零件 3–5 天发货 | 12 小时内提供报价和 DFM |
去毛刺会去除材料。我们为其预留余量,倒角或圆角不会把关键尺寸推出规格。
成立于 2011 年。医疗、航空航天和液压项目让我们清楚哪些特征容易检验不合格及其原因。
127 台高精度 CNC 设备加厂内精整。边缘规格随工件流转,不外包给第三方。
每单均做来料检验、过程监控和终检。毛刺与边缘检查是终检的一部分。
ISO 9001:2015、IATF 16949:2016、ISO 13485:2016 和 ISO 27001:2022。工艺参数记录可追溯、可重复。
12 小时内提供报价和 DFM 反馈。24 小时内可开始生产。历史延期交付概率低于 2%。
操作者接触的部位无松散颗粒、无锐边。
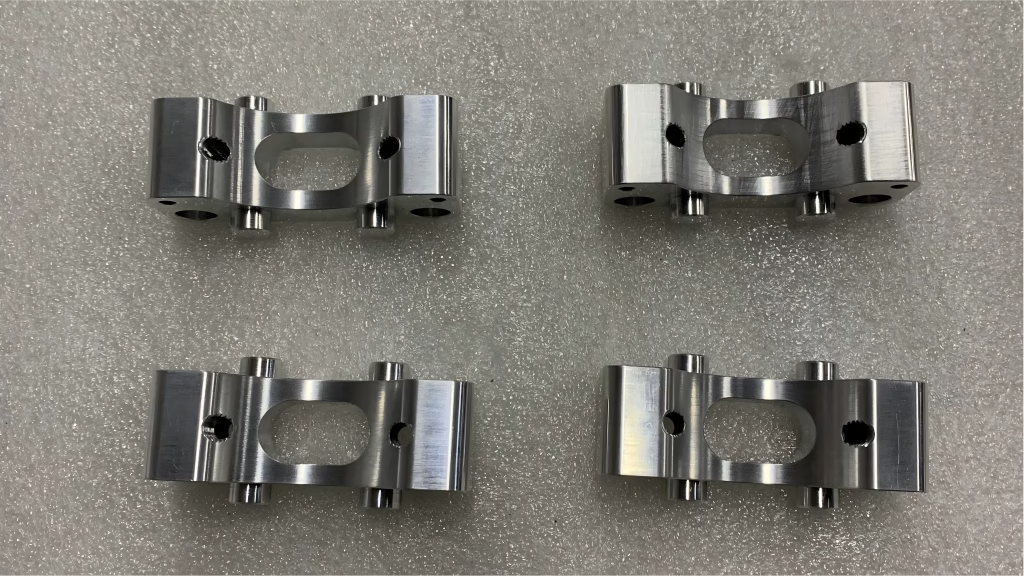
内部通道必须畅通,疲劳关键圆角必须无毛刺。
尖锐相交处易引发裂纹,因此图纸上标注圆角。
大批量零件要求第一件与第一万件边缘一致。
指定边缘结果,而非工艺。像“所有边去锐边 0.1 mm”或“Ø5 交叉孔相交处圆角最大 0.2 mm”这样的标注告诉车间要达到什么。
然后由我们选择方法。如果指定了工艺而几何形状不支持,需要协商的是边缘规格,这种沟通更麻烦。
会,如果盲目施加。任何磨料或化学工艺去除的不只是毛刺,还有基体金属。
对接近极限的尺寸,我们为边缘工序预留余量,或对这些特征做遮蔽。关键配合处,去毛刺余量在首次切削前就写入工艺方案。
取决于壁厚和材料。闪光时间很短,但薄壁边缘比厚截面升温更快。
我们从实际批次取样品试跑,检查变形和氧化后再放行全批。极薄壁通常改用更温和的方法。
如果零件需要搬运、装配或清洗,就需要。毛刺会割破手套、卡住送料器,并向清洗槽中掉落颗粒。
对于无配合要求的纯外观件,通常只需轻微倒棱,成本很低。
外边缘在放大镜下目视检查,并在样品上测量圆角或倒棱尺寸。内部通道通过流量测试或剖切样品件检查。
检测报告可按需提供。批量生产时,我们先验证装夹,再在生产过程中监控,而不是逐边手工检查。
可以,且应按正确顺序下单。先去毛刺,再喷砂、拉丝或抛光。阳极氧化、电镀、粉末喷涂和发黑都在边缘修正之后进行。
在毛刺上做表面处理只会掩盖边缘,不会去除毛刺。
复杂件手工去毛刺可能增加数小时。批量方法增加固定循环时间,并随数量良好扩展。
在加工阶段减少毛刺比事后去除更便宜。刀路、刀具选择和进给速度都会影响初始毛刺量。
带边缘标注的图纸、材料及状态、数量,以及哪些特征重要。毛刺位于难以描述的位置时,首件照片会有帮助。
发送文件,我们在 12 小时内返回含 DFM 分析的报价。
深受全球工程师和制造商信赖










上传 3D 模型或 2D 图纸,获取报价及免费 DFM 分析。最大加工尺寸 4,000 mm。
CNC 金属 13 种牌号
CNC 塑料 10 种牌号
设备与工艺 12 种选项
表面处理与后处理 10 种选项
材料:未选择 设备:未选择 后处理:未选择
填写此简短表单,我们会打开 WhatsApp 并准备好您的消息。我们仅使用这些信息回复您。
在 WhatsApp 内点击发送前,不会发送任何内容。