
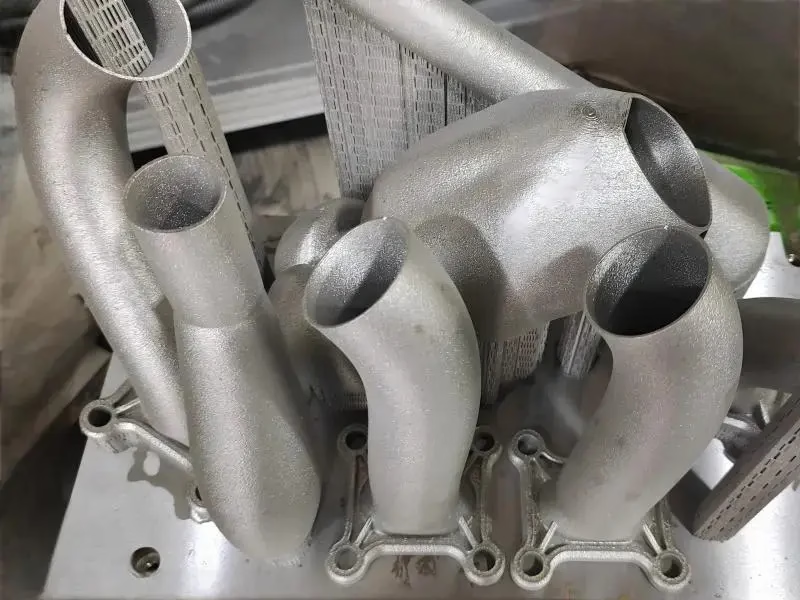
主塔在打印过程中实际起什么作用
主塔是打印在零件附近的一根细长牺牲柱。它不是支撑,不承托几何形状。它的作用是在零件之间以及第一层真实层之前,让熔池或打印头保持工作状态。当激光或粘结剂喷头空转时,材料输送状态会漂移:料斗中的粉末沉降、铺粉刮刀压力变化、熔池冷却,暂停后的第一次挤出偏短或不均匀。
主塔吸收这种不均匀的起始状态。每当设备从一个零件岛移动到另一个零件岛,它先在塔上铺一层。等喷头到达下一个零件时,流量和能量密度已回到窗口内。在 DMLS 中,这对包含许多小岛的打印任务最为重要,因为激光在大幅面基板上频繁开关。
在粘结剂喷射中机理不同,但目的相同。粘结剂喷嘴在空转时可能部分干涸或滴漏。主塔 3D 打印结构为喷头提供一个喷射粘结剂、清理喷嘴的位置,然后再到达零件表面。没有它,零件最初几毫米可能出现饱和度不足,烧结后往往变成分层。
主塔也是一种诊断手段。操作员观察其表面质量和相对零件的高度。塔面粗糙、倾斜或出现间隙,说明铺粉刮刀或铺粉在零件暴露问题之前已经发生漂移。
在打印文件中设定塔的尺寸与位置
DMLS 塔的截面通常为方形或十字形,尺寸约 5 至 10 mm,高度足以覆盖整个打印高度再加几毫米。十字形节省粉末,同时仍给铺粉刮刀连续轨迹。将其放在气流迎风侧、零件上游,使飞溅物落在远离关键表面的位置。
塔与最近零件之间至少留 10 至 15 mm。距离更近时,局部热质量会改变零件边缘的冷却速率,从而改变硬度和残余应力。在 4,000 mm 基板上,塔可只放在一侧边缘,因为大多数设备本来就会扫过整个幅面。
对于粘结剂喷射,塔的截面通常为 3 至 8 mm,放置位置应使喷头在到达第一排零件之前正好经过塔。有些车间使用两个塔,两端各一个,用于喷头双向移动的情况。额外塔会增加粉末和打印时间,因此只在喷嘴检查表明需要时添加。
切勿把塔放在零件密度已经很高的区域。它会争抢激光时间,并可能局部抬高熔池附近的氧含量。在满版打印中,塔既是材料工具,也是排程工具。
- 1截面尺寸DMLS 为 5–10 mm 方形或十字截面;粘结剂喷射为 3–8 mm。
- 2间隙与最近零件壁保持 10–15 mm,避免热干扰。
- 3高度与最高零件齐平再加 2–5 mm,使塔不会提前结束。
- 4位置位于气流路径上游,远离关键表面。
主塔 3D 打印结构何时会损害打印
塔不是免费的。它消耗粉末、激光时间和后处理人工。对于单独打印在基板中央的单个零件,没有零件间空转,也没有岛切换,塔只增加成本而几乎没有收益。许多单件打印不设塔反而更好。
它还引入一个失效点。如果铺粉刮刀碰到凸起,高而细的塔可能倾斜或脱落。一旦脱落,它就变成松散的粉末或基板上的松散实体,下一遍铺粉可能把它拖入零件。对于铺粉设置处于临界状态的高件打印,较短的塔或带支撑的塔比全高塔更安全。
材料选择很重要。Ti-6Al-4V 和 Inconel 等活性合金飞溅更多,因此上游塔的位置更重要,塔本身可能需要稍宽的截面以保持稳定。铝和铜合金铺展更容易,可容忍更窄的塔。
最后,不要把塔与随炉试块混淆。塔确认的是工艺稳定性,不是力学性能。如果需要拉伸数据,请单独打印一个与零件取向和热历史相同的试块。
钜亮五金在实际打印中如何设置塔
我们从零件数量和岛分布图开始。只有一两个大零件的基板不设塔,除非几何形状导致长时间空转。有十个小零件的基板在第一排上游设一个十字截面塔。介于两者之间的情况需要判断,由操作员在文件放行前决定。
粉末回用也是决策的一部分。经过塔区域的材料仍是新粉,筛分后回到料斗。塔的几何形状不改变化学成分,因此除其占据的体积外没有材料损失。我们按满足需要设定尺寸,不做得更大。
打印过程中,我们每隔几层记录一次主塔高度,并与零件高度对比。如果主塔落后,说明铺粉器或送粉在漂移,我们能在零件受影响之前发现。这项检查成本低,已经挽救过不止一次打印。
打印完成后,主塔连同支撑一起切除,回到废料中。它从不出货。对于需要 ±0.005 mm 公差或 Ra 0.8–1.6 μm 表面的零件,零件到达我们的五轴加工中心时,主塔已经完成了它的任务,两道工序一起报价。
按打印场景设置主塔
以此为起点,再根据设备和合金调整。
| 打印场景 | 需要主塔? | 典型板厚 | 原因 |
|---|---|---|---|
| 单个大零件,居中 | 否 | 无 | 无岛切换,空闲极少 |
| 一板上多个小零件 | 是 | 5–10 mm 截面 | 岛间激光频繁开关 |
| 粘结剂喷射,满床 | 是 | 3–8 mm 方形 | 零件排前清理喷嘴 |
| 高瘦零件,铺粉器余量小 | 仅短塔 | 6 mm 截面 | 全高塔有脱落风险 |
| Ti-6Al-4V 或 Inconel 打印 | 是 | 8–10 mm 截面 | 飞溅控制,稳定性 |
| 原型、单件几何形状 | 视情况而定 | 5 mm 截面 | 取决于岛数量 |
工程师常问的主塔问题
主塔和支撑结构是一回事吗?
不是。支撑承载悬垂结构并把几何固定到基板上。主塔是牺牲件,不承载任何东西。
在切片软件中它们是独立对象,参数各自独立。删除支撑不会删除主塔,删除主塔也不影响零件支撑。
主塔区域的材料能重复使用吗?
可以,多数粉末床系统中主塔区域粉末未受影响,筛分后返回料斗。
对于活性材料,请查阅合金和设备供应商的指导,局部飞溅可能改变粉末状态。
主塔会改变零件尺寸或公差吗?
不会直接改变。它改变局部热环境,如果主塔太近,可能使零件边缘附近的残余应力发生变化。
保持 10–15 mm 间距,影响就落在正常工艺波动范围内。
主塔应该多高?
与最高零件齐平再加 2–5 mm。主塔提前结束会让最后几层失去保护。
在很高的打印中,考虑用两个较短的塔代替一根全高柱。
聚合物打印也需要主塔吗?
多数聚合物 FDM 设备使用擦料塔或擦料柱,原因相同:空闲移动后清料和恢复压力。
几何和尺寸规则不同,但原理完全一样。
谁决定是否加主塔?
由打印准备工程师根据岛数量、零件数量、合金和设备状态决定。
在我们的打印中,这一决定在文件放行前做出,并记录在打印日志中。
更多来自 GreatLight
我们发布来自工厂车间的装夹记录、刀具试验和检测数据。











