
要点速览
CNC 技能的四个层次,以及每层难在哪里
学 CNC 觉得难,是因为人们把它当成一项技能。其实不是。它是四项叠加的技能,每项的失败模式不同。第一层是机床操作:开机、回零、装刀、对工件偏置、运行已验证的程序。在三轴铣床上,多数人一周就能做到。第二层是读和改 G 代码。第三层是从 3D 模型做 CAM 编程。第四层是工艺设计:选夹具、定基准、排刀具顺序、定检测策略,让零件一次做对。
难度分布并不均匀。第一层容易。第二层在遇到宏变量和固定循环之前也容易。第三层是多数学习者卡住的地方,因为 CAM 软件能生成看起来正确、实际不安全的刀路。第四层要花数年,也没人能从视频里教会。它取决于你亲手做过的零件。
所以有人问 CNC 加工难学吗,有用的回答是:哪一层?想操作机床,几周。想可靠地编程三轴活,每天做零件,六到十二个月。想装夹并验证公差 ±0.005 mm 的五轴联动活,按年算,不是按月。
- 1第 1 层操作:偏置、装刀、空运行、急停习惯。
- 2第 2 层G 代码:G0/G1/G2/G3、G41/G42 补偿、M 代码、子程序。
- 3第 3 层CAM:毛坯定义、刀具库、步距、残料加工。
- 4第 4 层工艺设计:基准、工件夹持、过程检测、返修路径。
实际需要多少数学和材料知识?
不需要四年制工程学位。但需要熟悉几何和基础三角:算螺栓圆、求交点、把倒角换算成坐标。转速和进给用简单公式,表面速度 m/min 除以刀具直径,再按材料调整。能看懂图纸、会用计算器,算术就不是障碍。
材料行为才是真正的门槛。6061 铝切削干净、容错高。304 不锈钢如果停留会加工硬化,所以铝上能用的刀路在不锈钢上可能烧刃口。17-4PH 在 H900 状态下表现又不同。钛合金 Ti-6Al-4V(TC4)把热量带进刀具,需要更低表面速度和更多切削液。这些都不是理论,会表现为刀具磨损、颤振和内孔超差。
实用的学法是记材料日志。写下合金、刀具、表面速度、每齿进给和结果。记满五十条,你就有了一份比任何图表都值钱的个人参考。这个习惯也是操作工和技工的分界线。
- 16061 铝容错高。适合练刀路和夹具。
- 2304 不锈钢会加工硬化。保持刀具移动,不要摩擦。
- 3TC4 钛合金导热差。热量进入刀具。
- 4PEEK 和 POM塑料受热变形。顺铣、锋利刀具、轻切削。
三轴、四轴、五轴:三条不同的学习曲线
三轴铣床有三个直线轴和固定主轴。你编的都是不同 Z 深度上平面走刀的序列。这是合适的起点。思维模型简单,错误看得见。在钜亮五金(GreatLight)的三轴加工单元里,多数支架、板和壳体只要夹具对了,都是直截了当的活。
四轴铣床加一个转台,我们机床上通常是 Ø400 mm。现在零件旋转,你必须考虑回转中心线、毛坯伸出量,以及刀具能否绕过零件而不撞卡盘。编程仍以 2.5D 为主,但装夹更讲究。分度误差会表现为特征之间的角度不匹配。
五轴联动是另一门技能。切削过程中刀具轴线同时运动,碰撞检查、刀轴控制和后处理行为必须同时考虑。一个错误的装夹决策就可能报废一件花了数小时粗加工才成形的零件。在钜亮五金(GreatLight),我们的五轴加工师傅要经过多年带教作业,才能独立编程复杂零件,因为出错的代价很高。
从三轴到五轴,不是多学一些 G 代码的问题,而是建立对刀具可达性、刚性和碰撞风险的判断力。这种判断力只能靠实际切零件积累。
CAM 软件是桥梁,也是大多数人卡住的地方
CAM 把三维模型转成刀路和 G 代码。现代软件界面干净,点几下就能生成粗加工刀路。这种便利正是陷阱。软件不知道你的虎钳钳口挡在路上,不知道刀柄有 3 mm 的鼻端半径,也不知道毛坯下料时大了 2 mm。这些是你的工作。
CAM 里真正重要的技能不是菜单操作,而是毛坯定义、刀具库准确性、步距与切深选择、拐角残料加工,以及能真正发现碰撞的仿真。每个活都做仿真、检查刀柄间隙的程序员,报废率远低于信任默认设置的人。
后处理是另一层隐藏内容。后处理输出错误的旋转方向,或与机床运动学不匹配,生成的代码看起来没问题,切出来却是错的。学会阅读和修改后处理,哪怕只懂一点,也能大幅缩短调试周期。
对初学者来说,合理的顺序是:建一个简单零件的模型,用三轴编程,用铝件切出来,测量,再对比。然后换一个带型腔、螺纹和紧公差的零件重复一遍。等你在平板上看到结果,软件就不会那么神秘了。
自建学习何时合理,何时不合理
当你有稳定的活、机床没有排满、且有人能带教时,学 CNC 是划算的。当你只需要一个支架、只做一次、公差 ±0.005 mm、表面粗糙度 Ra 0.8–1.6 μm 时,就不划算。光装夹时间就会超过零件的价值。
盈亏平衡点通常看重复性。如果每个月都做同一类零件,学这套工艺值得。如果每个订单几何形状都变,或者材料是钛合金、Inconel,那么送到有合适刀具和检测能力的工厂,比买学习曲线更便宜。
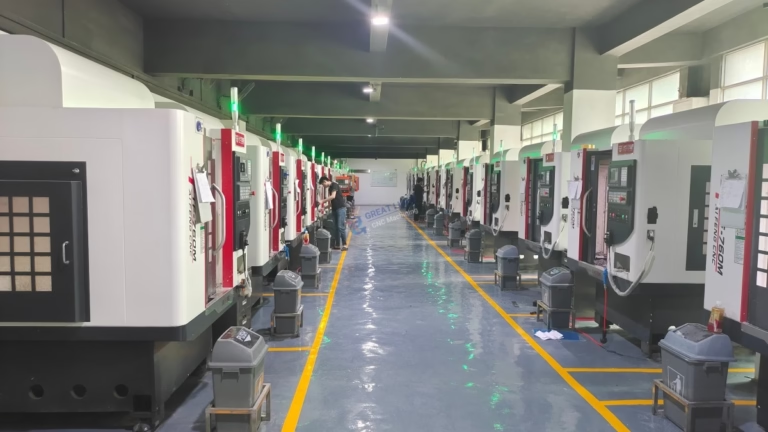
钜亮五金拥有 127 台高精度 CNC 机床,包括 16 台五轴联动加工中心、12 台四轴铣床、27 台三轴机床和 16 台车铣复合中心。最大加工尺寸 4,000 mm,行程选项从 500 × 500 × 450 mm 到 4,000 × 400 × 150 mm。这一范围覆盖从 1 件到 10,000+ 件的原型和批量订单。
如果你确实决定学,最快的路径仍然是把几个零件发出去做,然后研究它们是怎么做出来的。要装夹工艺卡,看毛坯上的工装夹具压痕。这是免费的培训。
- 1自建学习重复性零件、有机床空闲时间、有经验丰富的师傅带教。
- 2外发加工一次性几何形状、难加工合金、紧公差,或不可推迟的交期。
- 3混合路线简单零件自己编程,五轴和检测量大的活外协。
从零到胜任的分步路径
这套顺序适合技术员、设计师,或想理解工艺的工厂老板。
- 1先学机床,再学软件回零各轴、设工件坐标系、装刀、运行已验证的程序。练到成为肌肉记忆。
- 2逐行读 G 代码理解 G0、G1、G2、G3、G41/G42 和常用 M 代码。按下循环启动前,先预判机床会做什么。
- 3建模并切削三轴零件从一块板和型腔开始。先做到 ±0.05 mm,工艺稳定后再收紧到 ±0.005 mm。
- 4养成工装夹具习惯每个活都要有基准方案和工件夹持草图。软爪、虎钳挡块和压板是基础。
- 5加入旋转轴练习分度四轴加工。检查旋转中心线,确认每个分度位置的间隙。
- 6学习材料特性记录合金、刀具、线速度、每齿进给和结果。不锈钢和钛合金会很快教会你。
- 7在监督下进入五轴每个活都仿真。确认刀柄间隙。首件尽量用软材料或蜡坯试切。
- 8学习检测测量你切出来的东西。卡尺、千分尺、针规和高度尺能在客户发现之前抓住大多数工艺漂移。
按机床类型看时间与难度
以下范围适用于每周在真实零件上练习数小时的人。
| 设备类型 | 能安全操作的时间 | 能独立编程的时间 | 学习者常失败的地方 |
|---|---|---|---|
| 三轴铣削 | 1–2 周 | 3–6 个月 | 工件坐标系设错,刀具切入时摩擦 |
| 四轴铣削 | 3–4 周 | 6–12 个月 | 旋转中心线与毛坯伸出量 |
| 五轴定位加工 | 4–6 周 | 12–18 个月 | 特殊角度下的工装夹具间隙 |
| 五轴联动 | 3–6 个月 | 2–4 年 | 碰撞与刀轴控制 |
| 车铣复合 | 1–2 个月 | 1–3 年 | 副主轴交接与棒料送料器设置 |
自建学习与专业加工服务对比
| 因素 | 自建学习 | 与机加工厂合作 |
|---|---|---|
| 零件数量 | 重复批量、同一类零件 | 单件原型或小批量 |
| 公差 | ±0.05 mm 是合理的起点 | ±0.005 mm 需要经过验证的工艺控制 |
| 材料 | 铝、黄铜、低碳钢 | 钛合金、Inconel、17-4PH、淬硬工具钢 |
| 交期 | 取决于你的学习速度 | 12 小时内报价并提供 DFM,3–5 天发货 |
| 设备成本 | 机床、刀具、CAM 席位、检测 | 无资本支出 |
| 适用场景 | 建立长期内部能力 | 按认证质量要求赶上交期 |
常见问题
学 CNC 加工需要多长时间?
安全操作 3 轴机床,需每天练习 1 到 2 周。独立编程 3 轴加工,需 3 到 6 个月。掌握五轴联动编程与装夹,需 2 到 4 年实际生产零件经验。
跨度大,是因为「学会」一词涵盖从按下循环启动到为复杂零件设计工艺的全过程。
做 CNC 加工需要学位吗?
不需要。多数技工通过职业培训、社区大学课程或在岗培训学习。关键是读图、基础三角学和测量已加工件的习惯。
若转向工艺工程或质量管理,学历有帮助,但不是入行门槛。
学习五轴 CNC 最难的部分是什么?
防碰撞和刀轴控制。刀具和刀柄在切削时于空间中运动,仿真中看似正常的刀路仍可能撞上工装夹具,或在已加工表面留下痕迹。
解决办法是仿真、间隙检查,并在几何允许时先用软材料试切首件。
能在线上学 CNC 加工吗?
理论、G 代码和 CAM 基础可在网上学。工件夹持的手感和机床声音无法从视频中学到,只能站在机床旁积累。
有效方式是线上课程加真实机床练习切削,哪怕是小台式铣床。
初学者实际能稳定达到什么公差?
使用刚性好的 3 轴机床和良好工件夹持,±0.05 mm 是合理的初期目标。要达到 ±0.005 mm,需要温度控制、成熟工艺和合适的检测工具。
钜亮五金在生产中可稳定达到 ±0.005 mm,发货前 100% 检验。
如果不想自己学 CNC 加工,钜亮五金能提供什么帮助?
我们在 12 小时内报价并返回免费 DFM 分析,24 小时内可开始生产。零件通常 3–5 天发货。无最小起订量,从 1 件原型到 10,000+ 件批量均可。
我们加工铝、不锈钢、钢、铜、钛、Inconel、镁和工程塑料,表面处理包括阳极氧化、电镀、粉末喷涂和激光打标。已通过 ISO 9001、IATF 16949、ISO 13485 和 ISO 27001 认证,可按需签署 NDA。
更多来自 GreatLight
我们发布来自工厂车间的装夹记录、刀具试验和检测数据。











