
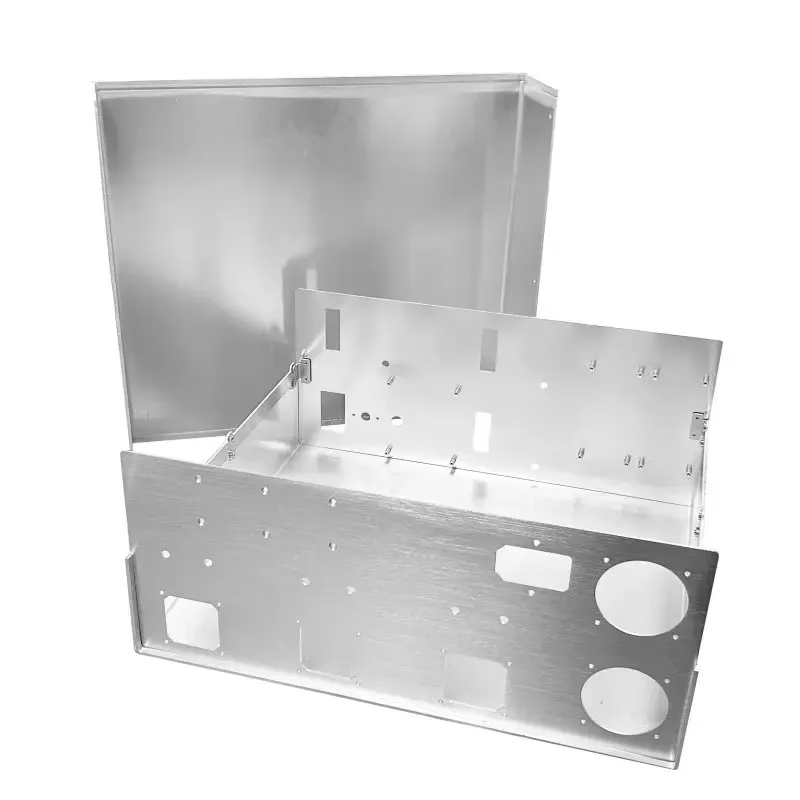
铝合金壳体 DFROBOT2 要承担的功能
铝合金壳体 DFROBOT2 / B+ 是移动机器人控制器的外壳。它的作用不是装饰。它承载电路板,把驱动级的热量导出,并在机器人移动时承受碰撞。零件上的每个特征都对应这三项功能之一。
先看散热路径。功率晶体管把废热集中到 PCB 的一小块区域。热量无处可去时,结温上升,驱动器降额。铝壳体通过给热量一条低阻通路来解决:芯片到铜焊盘,到导热界面材料,再到壳体上的机加工凸台。
第二项是机械功能。机器人控制器会被摔、被踢、被压在夹具上。壳体必须保持形状,使内部 PCB 不弯曲。因此安装凸台和盖板法兰是零件上刚度最高的部位。
第三项是电磁功能。如果盖板与主体沿整个周边良好接触,连续的金属壳体就起到屏蔽作用。缝隙会破坏屏蔽。因此法兰平面度与壁厚同样重要。
- 1散热把驱动器损耗扩散到壳体质量中
- 2结构在冲击载荷下保持 PCB 平整
- 3屏蔽盖板与主体之间保持连续金属通路
为什么 6061-T6 适合这个壳体
这一尺寸级别的机器人壳体大多用 6061-T6 加工。该合金切削干净,螺纹成形好,阳极氧化后色泽均匀。屈服强度约 276 MPa,远超手持尺寸壳体的需要。
2024 切削性更好、强度更高,但腐蚀更快,阳极氧化后颜色更深且不均匀。对户外机器人来说这是问题。对不见雨的实验室设备,如果重量紧张,2024 是合理的升级。
7075 是常用铝材中强度最高的,但成本更高、焊接性差。如果壳体是单件机加工、无焊缝,7075 可用。如果计划把盖板框焊到主体上,就用 6061。
ADC12 是压铸牌号。它流动性好、能充填薄壁,量产时便宜,但与变形铝合金相比更脆,厚凸台附近可能出现气孔。把它当作量产选项,而不是原型选项。
- 16061-T6机加工壳体的默认选择
- 22024强度更高,耐蚀性较弱
- 37075强度最高,焊接性差
- 4ADC12压铸牌号,5,000 件以上更合适
壁厚、加强筋与凸台
对于 100–200 mm 范围的机加工壳体,2.5–3.0 mm 壁厚是常用起点。更薄的壁省质量,但操作者捏壳体时开始变形。更厚的壁增加加工节拍,结构上却没有收益。
壳体内部,加强筋比增加壁厚更有效。在两个凸台之间加一条 3 mm 加强筋,提高的刚度远大于把整个壁加厚 1 mm。把加强筋放在 PCB 最长无支撑的位置。
凸台在螺纹孔周围需要最小壁厚。铝件 M3 螺纹,孔周围至少留 3 mm 材料。M4 用 4 mm。低于此值,拧紧螺钉时凸台可能开裂。
拐角是另一个陷阱。尖锐内角集中应力,小立铣刀也难以到达。2 mm 内圆角让 4 mm 刀具一刀清角,同时消除应力集中点。
- 1壁厚100–200 mm 壳体用 2.5–3.0 mm
- 2加强筋3 mm 加强筋优于加厚壁
- 3凸台M3 周围 3 mm,M4 周围 4 mm
- 4拐角内圆角最小 2 mm
加工顺序与装夹方案
这类壳体通常分两到三次装夹完成。第一序加工外轮廓、顶面和主型腔。第二序翻面精加工法兰面和安装孔。如果零件有斜向连接器或侧向接口,五轴装夹可省去额外工装。
夹持是难点。薄壁在台钳夹紧时会让位。按轮廓镗出的软爪,或在平面上用真空夹具,可防止切削时壁面塌陷。薄壁部位每序后都检查壁厚。
粗加工用较大刀具去除大部分余量。精加工随后用小刀具、轻切削。3 mm 壁上,0.3 mm 精加工余量使切削力足够低,松开夹具后壁面不会回弹。
对人手接触的壳体,去毛刺不是可选项。所有外棱边 0.3–0.5 mm 倒角可去除毛刺,并防止阳极氧化层在尖角处剥落。
- 1装夹次数通常两序,有侧向接口则三序
- 2工件夹持软爪或真空,薄壁禁用裸台钳
- 3精加工余量3 mm 壁留 0.3 mm
- 4棱边阳极氧化前倒角 0.3–0.5 mm
哪些公差真正重要
壳体上并非每个尺寸都需要相同公差。全部收紧会增加成本、拖慢检测,却不改善功能。只挑与其它零件配合的尺寸。
最关键的是法兰面。如果盖板落在不平的法兰上,密封间隙就会变化,屏蔽就会失效。全长范围内法兰平面度控制在 0.05 mm 以内。
其次是凸台高度和孔位。PCB 安装在凸台上,因此凸台高度决定连接器与面板开孔的对齐。凸台高度 ±0.05 mm 是常规目标。
总长和总宽可以放宽,通常 ±0.1 mm,因为没有其他特征以它们为基准。基准选择决定这一点:选 PCB 安装面作为主基准,所有尺寸都从那里标注。
- 1法兰平面度全长 0.05 mm
- 2凸台高度±0.05 mm
- 3总体尺寸±0.1 mm 通常足够
- 4基准PCB 安装面作为主基准
机加工壳体与压铸壳体对比
在确定模具方案前先比较两种路线。
| 因素 | 机加工 6061-T6 | 压铸 ADC12 | 何时重要 |
|---|---|---|---|
| 模具成本 | 无 | 前期成本高 | 5,000 件以下,机加工更划算 |
| 壁厚 | 2.5–3.0 mm 稳定 | 可做到 1.5–2.0 mm | 薄壁需要压铸 |
| 公差 | 可达 ±0.005 mm | 典型 ±0.1 mm | 配合面需要机加工 |
| 孔隙率 | 不是问题 | 厚凸台附近可能做到 | 密封壳体需关注 |
| 表面处理 | 阳极氧化均匀 | 需要更多前处理 | 外观壳体需关注 |
| 交期 | 零件 3–5 天发货 | 开模后数周 | 原型优先机加工 |
| 重量 | 略重 | 同等刚度下更轻 | 移动机器人需关注 |
工程师常问的问题
壳体需要硬质阳极氧化吗?
只有当壳体承受磨损或频繁搬运时才需要。10–15 μm 的标准透明阳极氧化可防腐蚀,并使表面外观均匀。
硬质阳极氧化可达 25–50 μm,硬度高得多,但会在螺纹和紧配合内孔上堆积。对这些特征做遮蔽,或在氧化后再攻螺纹。
盖板和壳体可以用焊接代替螺钉吗?
可以,但电子元件必须能承受热量。TIG 焊接 6061 会把大量热量带入零件,而且屏蔽变成永久性的,无法打开设备维修。
对于可维修的控制器,沿法兰用螺钉是更稳妥的选择。每 30–40 mm 一颗螺钉,保持屏蔽连续。
表面粗糙度该怎么标注?
内表面 Ra 1.6–3.2 μm 即可,因为没人看得到。对于要阳极氧化的外露表面,要求 Ra 0.8–1.6 μm,使涂层外观均匀。
壳体表面做到比 Ra 0.8 μm 更细,阳极氧化后几乎看不出差别,还会增加抛光成本。
如何防止薄壁在加工中变形?
先粗加工,放置一段时间,再精加工。板材中的残余应力在去除材料时释放,零件会移动。粗加工和精加工之间留出放置时间,让这种移动在最终切削前发生。
轻切削精加工和软爪工件夹持可以解决其余问题。
盖板和壳体之间需要密封垫吗?
对于无液体接触的室内使用,平面度 0.05 mm 的机加工法兰通常足够。当机器人靠近切削液、粉尘或需要冲洗时,再加密封垫。
密封垫会增加约 0.5–1.0 mm 的堆叠高度,在凸台高度中要计入。
报价需要提供什么?
发送 STEP 文件、标注关键公差的 2D 图纸、合金牌号和表面处理。注明哪些面是外观面。
这些信息足以进行 DFM 评审,并在 12 小时内给出报价。
更多车间内容
我们发布来自工厂车间的装夹记录、刀具试验和检测数据。











