
要点速览
树莓派铝合金壳体实际要承担什么
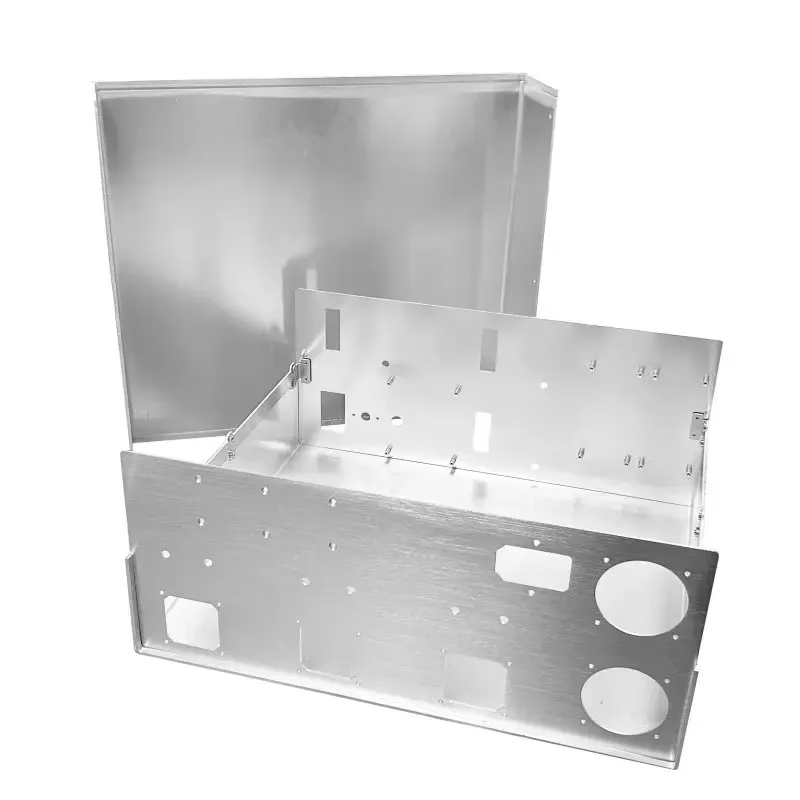
树莓派铝合金壳体不是装饰外壳。它要把 85 × 56 mm 的板卡固定在确定位置,保证每个连接器都能插到,并把负载下接近 80 °C 的芯片热量导出。任何一项做错,壳体本身就成了问题。
板卡本身有两个安装孔,孔距 58 × 49 mm,接口集中分布在两条边上。任何壳体都必须尊重这一几何关系。铝合金在 1.5–3 mm 壁厚下就能提供刚度,塑料不加加强筋和额外体积做不到。
我们用 6061-T6 加工这些壳体,或用 ADC12 压铸。两者都适合阳极氧化。选择通常取决于数量,以及接口开口需要多少后续加工。
- 1板卡配合PCB 边缘留间隙,通常每边 0.3–0.5 mm。
- 2支撑柱高度足以容纳底面最高元件加焊点。
- 3接口可达开孔对准连接器中心线,而不是板卡外形。
壁厚、支撑柱与公差链
先算公差链,再看图纸。树莓派 4 的板厚约 1.6 mm,安装孔为金属化孔。支撑柱矮 0.1 mm,拧紧螺钉时板卡会变形。支撑柱高 0.1 mm,接口组在开孔中就会偏高。
加工壳体时,支撑柱高度控制在 ±0.05 mm,孔位控制在 ±0.05 mm。这样公差链里还留有板卡差异、螺钉就位和涂层厚度的余量。如果壳体做阳极氧化,每个表面要在间隙数值上加 10–25 μm。
常见错误是按最高连接器的顶部来设计盖板间隙。microSD 卡和摄像头排线都超出这个包络。测量实际装配,或预留 1.5 mm 顶部空间并开排线槽。
- 1支撑柱高度加工件 ±0.05 mm。
- 2孔位相对壳体基准 ±0.05 mm。
- 3涂层余量每个阳极氧化表面加 10–25 μm。
- 4顶部空间最高连接器或线缆上方 1.5 mm。
壳体如何把 SoC 的热量导出
当芯片到金属之间有真实路径时,铝合金壳体才能当散热器用。空气间隙会切断这条路径。1.0–1.5 mm 的导热垫压缩约 30 %,既能接触又不会给板卡施加应力。
壁厚不如接触面积重要。SoC 正下方 2 mm 底板,效果优于壳体远侧 4 mm 壁。如果壳体有盖板,用加工止口或螺柱把盖板与主体连起来,让热量有去处。
散热槽有帮助,但主要是在板卡上方带动空气。它们替代不了传导路径。被动散热、负载 60–70 % 时,带导热垫的金属壳体通常比同一块板卡装在密封塑料盒里低 10–15 °C。
- 1导热垫厚 1.0–1.5 mm,压缩约 30 %。
- 2接触面积至少覆盖 SoC 封装完整底面。
- 3盖板连接用加工止口或螺柱,不用松动的卡扣。
接口开孔、螺柱与装配
接口开孔最容易让壳体显得廉价。USB、以太网和 HDMI 连接器高度略有差异,开口要避开线缆的塑料包胶,而不只是金属外壳。连接器本体周围加 0.5–1.0 mm。
开孔位置相对安装基准控制在 ±0.10 mm。这个精度足以让标准线缆插入时不刮伤,又足够宽松以控制成本。内侧边缘倒角 0.3–0.5 mm,避免连接器卡住。
螺柱需要足够的螺纹深度。铝合金上 M2.5 安全啮合 4–5 mm,M3 为 5–6 mm。不要在 1.5 mm 壁上直接攻丝而不加螺柱,第二次装配螺纹就会滑牙。
如果壳体经常拆开,用螺纹嵌件或压装螺母。单件成本更高,但反复维护时比直接在铝上攻丝耐用得多。
- 1开孔间隙连接器本体周围 0.5–1.0 mm。
- 2M2.5 啮合铝合金中螺纹深度 4–5 mm。
- 3边缘倒角内侧面 0.3–0.5 mm。
- 4维护可达盖板经常拆开时用螺纹嵌件。
表面处理及其成本
阳极氧化是这类壳体的默认工艺。透明阳极氧化保留机加工质感,硬质氧化提升边缘耐磨性。两者都会增加厚度,若需电气导通,需对螺柱和接地触点做遮蔽处理。
粉末喷涂颜色选择更多,能遮盖刀痕。但会增加 60–100 μm,足以让紧凑的端口开孔闭合。若设计留 0.5 mm 间隙,粉末喷涂可行;若只有 0.2 mm,应改用阳极氧化。
阳极氧化前喷砂可得到均匀哑光表面。拉丝会留下可见纹路,且更早显现使用痕迹。对于放在桌面上的壳体,喷砂加透明阳极氧化是低风险选择。
- 1透明阳极氧化保留机加工质感,增加 10–25 μm。
- 2硬质氧化边缘耐磨更好,需遮蔽接地点。
- 3粉末喷涂增加 60–100 μm,需核对开孔间隙。
- 4喷砂阳极氧化前获得均匀哑光表面。
CNC、压铸还是钣金:如何选择
原型和小批量首选 CNC。铣削 6061-T6 壳体在关键特征上可达 ±0.005 mm,无模具费用,改动只需修改程序。首件交期短,因为无需开模。
当产量足以摊薄模具成本时改用压铸。ADC12 流动性好,可填充薄壁,单件成本下降。代价是拔模斜度、分型线,以及端口开孔和螺柱处少量后加工。
钣金适合平板折弯壳体,电路板置于托盘上。批量成本低,但不增加折弯难以保证刚性。对于端口对位要求严的 Raspberry Pi 壳体,通常 CNC 或压铸更合适。
- 1CNC1 至 500 件,无模具,公差紧。
- 2压铸5,000 件以上,单件成本更低。
- 3钣金平板托盘设计,批量成本低。
壳体工艺对比
数据反映我们的标准能力,并非对每种几何形状的保证。
| 工艺 | 最佳产量 | 公差 | 注意事项 |
|---|---|---|---|
| CNC 6061-T6 | 1–500 件 | ±0.005 mm | 深腔内部刀具可达性 |
| 压铸 ADC12 | 5,000+ 件 | ±0.10 mm 加机加工 | 拔模斜度与分型线 |
| 钣金 | 500–5,000 件 | ±0.10 mm | 不增加折弯的刚性 |
| CNC 7075 | 1–200 件 | ±0.005 mm | 阳极氧化颜色批次间漂移 |
| CNC 加硬质氧化 | 1–500 件 | ±0.005 mm | 接地点遮蔽 |
常见问题
Raspberry Pi 铝合金壳体壁厚取多少?
机加工壳体壁厚和底板取 1.5–3 mm,足以保证刚性和散热。低于 1.5 mm,铣削时易振刀,拧紧电路板时易变形。
若有大面积无支撑面板,应增加凸台或台阶,而非整体加厚壁厚。这样可控制重量和成本。
铝合金壳体真能降低 SoC 温度吗?
能,前提是有导热路径。1.0–1.5 mm 导热垫压缩约 30% 贴合 SoC 与金属底板,热量才有去处。没有导热垫,壳体主要起屏蔽作用。
散热槽有助于空气流动,但不能替代接触导热。被动散热板在中等负载下,导热垫加金属壳体是更主要的因素。
端口开孔需要多少间隙?
连接器本体周围留 0.5–1.0 mm,不只是金属外壳。线缆注塑头比连接器大,通常才是摩擦来源。
开孔位置相对安装基准控制在 ±0.10 mm,内侧边缘倒角 0.3–0.5 mm,便于线缆插入不刮碰。
机加工后可以阳极氧化吗?
可以。透明阳极氧化和硬质氧化常用于 6061-T6 和 ADC12。若需壳体电气导通,需遮蔽螺柱和接地触点。
阳极氧化每面增加 10–25 μm。出图前应将其计入间隙预算。
最小起订量是多少?
我们没有最小起订量。1 件原型和 10,000 件量产走同一流程。原型通常选 CNC 最快,因为无需模具。
报价和免费 DFM 分析在 12 小时内返回。之后 24 小时内可开始生产。
这种壳体用哪种铝合金牌号最好?
6061-T6 是机加工壳体的标准选择。切削性能好,阳极氧化色泽均匀,关键特征可保持 ±0.005 mm。
7075 刚性和强度更高,但成本更高,阳极氧化后可能出现色差。量产时压铸牌号用 ADC12。
更多来自车间现场
我们发布来自工厂车间的装夹记录、刀具试验和检测数据。











