
要点速览
先选细分领域,再买第一台设备
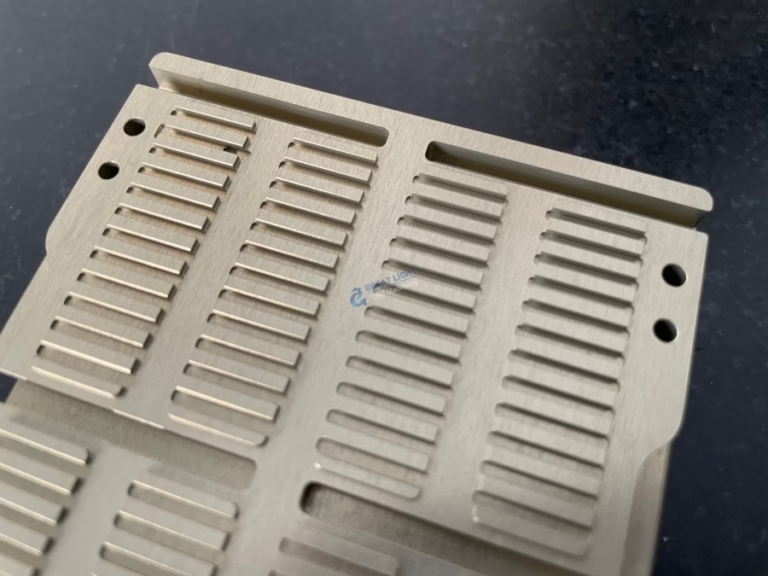
多数新车间先买设备,再找适合这台设备的活。这个顺序反了。你要做的零件族决定主轴转速、轴数、行程范围和最终需要的认证。
写下三到四个你已经了解的零件族。例如:孔位公差 ±0.05 mm 的铝制壳体板、不锈钢液压歧管,或航空航天工装用的小型钛合金支架。每一个都指向不同的设备。
然后查清谁已经在服务这个零件族。如果本地每家车间都在对简单板件报三轴铣削,利润已经没了。缺口通常出现在客户需要更紧公差、更快交期,或受监管行业需要认证供应商的地方。
以铝制壳体板为例。500 × 500 × 450 mm 行程的设备能覆盖大多数,剩下的用一台配好台虎钳的三轴铣床就能做。带交叉钻孔的不锈钢歧管需要四轴或车铣复合中心,才能在一次装夹中加工侧面特征。
细分到能说出客户名字:二级汽车供应商、医疗器械 OEM、机器人集成商。如果说不出来,说明细分还不够窄。
- 1合适的起步细分铝制工装板、不锈钢流体零件、小型机器人支架、医疗器械壳体原型小批量。
- 2薄弱的起步细分泛泛的“CNC 加工”,没有零件族、没有公差范围、没有明确客户。
- 3投入前先核实给该细分领域的五个客户打电话,问他们现在的供应商哪里做得不好。答案通常是交期和公差。
让设备组合匹配你报价的零件
可行的起步组合是一台三轴立式铣床加一台车削中心。这覆盖棱柱类零件和回转类零件,也是新车间见到的大多数活。采购时把刀具、工件夹持和花岗岩平板一起列入预算。
当零件在三个或四个面上有特征时,增加四轴铣床。每次额外装夹都带来人工和位置误差。配 Ø400 mm 转台的四轴设备,在典型歧管上能省掉两次装夹,在重复订单上很快回本。
五轴联动加工是另一个层面的决策。当零件有曲面、刀具可达性受限的深腔,或重新装夹后无法保证的公差时,才值得上。把它当作营销升级并不合理。
对多数新车间来说,行程比主轴锥度更重要。750 × 1,150 × 550 mm 的设备能处理较大的板和工装;500 × 310 × 200 mm 的紧凑型铣床做小零件更快、更便宜。按你报价零件实际需要的加工范围来买。
别忘了那些不起眼的东西。只有一台铣床,没有空压机、没有切削液管理、没有量具的车间,还不算一门生意。加一台三坐标测量机,或至少配高度尺和内径千分尺套装。
- 1暂缓五轴直到有已签约订单需要曲面,或一次装夹加工五个面。
- 2尽早买工件夹持台虎钳、软爪、模块化工装和转台的成本,低于它们避免的停机损失。
- 3为计量留预算只靠卡尺保不住 ±0.005 mm。计划配千分尺套装和表面粗糙度仪。
建立经得起实际订单考验的报价方法
按加工节拍报价。估算单件加工时间,乘以车间费率,加材料成本,加按批量分摊的装夹时间,再加废品和返工余量。省掉余量,一个报废的钛合金零件就会吃掉整批的利润。
把车间费率算对。把月度固定成本(设备月供、房租、电费、保险、软件、你自己的工资)除以你实际能卖出的可计费主轴小时。多数单机车间每月卖出 100 到 140 个可计费小时,不是 160。
材料成本不是目录价。铝和不锈钢按标准库存尺寸供货。如果零件需要 4,000 mm 的棒料或特定板厚,你要么付切割费,要么买比零件需要更多的材料。按你实际会订的库存来报价。
装夹时间是小批量生产的隐形杀手。一个需要四次装夹的单件原型,装夹成本可能高于切削成本。十件以下的订单,把装夹单独列为报价项,让买方明白单价为什么高。
每单完工后复盘报价。对比预估加工节拍与实际加工节拍。做完二十单,你就能摸清自己的误差规律,报价不再漂移。
- 1最低报价公式设备费率 × 加工节拍 + 材料 + 装夹 ÷ 数量 + 报废余量。
- 2记录实际与预估按单记录加工节拍。差距会告诉你哪些零件族被低估。
- 3不要只凭照片报价索取 3D 文件或标注公差、材料、表面处理的图纸。
在第一个受监管买方到来前,把质量和文件体系建好
小厂靠卡尺能撑一阵子。但等到医疗或汽车买方要质量手册、可追溯材料证书和检测记录时,就行不通了。订单来了再补体系,代价很高。
从基础做起:每个零件有书面检测计划,原材料证书按批次归档,在指定工序做过程检验,随货提供终检记录。客户要求提供检测报告是正常预期。
下一步是校准。每把量具和千分尺都要有校准记录和到期日。买方会审核这一项。拿不出校准计划的工厂,零件做得再好也像风险点。
然后决定做哪项认证。ISO 9001:2015 是通用入门。汽车量产件需要 IATF 16949:2016。医疗器械对应 ISO 13485:2016。按合同处理客户 CAD 数据时,ISO 27001:2022 很重要。
不要四项一起上。选目标买方要求的那一项,运行一年再扩展。没有日常习惯支撑的认证,第一次审核就过不了。
- 1边做边写文件为手头的活写检测计划,不要为想象中的未来流程写。
- 2保持材料可追溯性证书上的批号必须能对应到已出货的零件。
- 3按计划校准千分尺超期,在任何审核中都是不符合项。
厂房布局、人员配置和现金流规则
布局是流动决策。收料、下料和原材料放在门口附近。产切屑的设备集中摆放,切削液和切屑管理集中在一个区域。检测区远离主轴,振动和温度漂移会毁掉测量结果。
电力和气源通常是瓶颈。五轴加工中心可能需要专用电源回路和 0.6 至 0.8 MPa 的稳定气源。压缩空气、切削液回收和排屑要在设备进场前规划好,不是进场后。
人员配置:一名有经验的装夹师傅加一名操作工,可以在一个单元里管两到三台设备。不要为一根主轴配五个操作工。培训操作工用量具自检,让师傅专注装夹和编程。
现金流才是真正的约束。材料供应商要求 30 天付款,买方常常 60 天付款。这个缺口要靠流动资金填,不能靠下一单。留出相当于两个月固定成本的缓冲。
每周跟踪三个数字:可计费主轴小时、报废率和应收账款周转天数。如果订单看着满、可计费小时却在下降,说明你在报做不赚钱的活。
- 1检测与切削分开振动和热漂移会影响测量。给计量区一个独立的稳定区域。
- 2为付款缺口备资金材料 30 天账期对客户 60 天账期,需要流动资金支撑。
- 3每周量化可计费小时、报废率和应收账款周转天数比订单簿更能说明问题。
开办 CNC 加工业务:按顺序的 6 个步骤
按顺序执行。跳过第 1 步或第 4 步,是新厂停滞最常见的原因。
- 1确定细分领域和买方列出三个零件族和五个真实买方。确认公差范围、典型批量大小和所需认证。如果买方需要 ±0.005 mm 和 ISO 13485,现在就记下来。
- 2按这些零件确定设备清单列出每个零件族需要的行程范围、轴数和主轴类型。选能覆盖 80% 报价活的最小设备。750 × 1,150 × 550 mm 行程的三轴铣加一台车削中心,是常见的起步配置。
- 3算全部启动成本,不只是设备包括吊装、电源回路、压缩空气、切削液、刀具、工件夹持、计量、CAD/CAM 席位和三个月固定成本。低估这份清单,是第四个月现金耗尽的典型原因。
- 4先在纸面上建质量体系写好检测计划、材料可追溯性记录、校准计划和终检报告模板。在第一个受监管询价到来前准备好。客户要报告时应该直接答应,而不是手忙脚乱。
- 5报十单并跟踪结果用加工节拍 × 工时费率 + 材料 + 装夹 + 报废余量。十单之后,对比预估与实际加工节拍。在持续偏差的地方调整费率。
- 6先拿到重复订单,再扩产能一个有月度重复订单的买方,胜过十个一次性订单。只有重复订单已经排满在等,才加四轴或五轴设备。
按零件类型决定先买哪台设备
花钱之前,先把零件族和设备匹配好。
| 零件族 | 首台设备 | 典型公差 | 何时升级 |
|---|---|---|---|
| 平板和支架 | 三轴铣床,500 × 500 × 450 mm | ±0.05 mm | 零件需要四个面加工特征时 |
| 轴和圆形接头 | 车削中心或车铣复合 | ±0.02 mm | 交叉钻孔需要一次装夹完成时 |
| 歧管和壳体 | 带 Ø400 mm 转台的四轴铣床 | ±0.01 mm | 五个面需要单次装夹加工时 |
| 曲面航空航天零件 | 五轴联动加工中心 | ±0.005 mm | 只在手握已签合同的情况下购买 |
| 原型单、小批量 | 三轴铣床加普通车床 | ±0.05 mm | 有重复订单后转向 CNC 车削 |
常见问题
创办CNC加工业务需要多少资金?
这取决于机床规格和你报价的零件。多数新厂犯的错误是只把机床算进预算。还要加上吊装、电力、压缩空气、刀具、工件夹持、计量、CAM软件和三个月的固定成本。
现实的计划是为机床提供资金,并留出营运资金缓冲,覆盖30天材料账期与60天客户账期之间的缺口。没有这笔缓冲,再好的订单簿也可能把你压垮。
CNC加工业务应选择什么细分市场?
选一个你已经能加工好的零件族,以及一个你能叫出名字的买家。公差范围、批量大小和认证要求比行业标签更能定义细分市场。
像为二级供应商做不锈钢流体部件这样狭窄的细分市场,比通用加工更容易销售,因为买家能看出你为什么是合适的工厂。
新CNC业务必须取得认证吗?
做通用零活加工不需要。当你向受监管行业报价时,它们就变成必须的。汽车量产工作通常要求IATF 16949:2016。医疗器械工作通常要求ISO 13485:2016。ISO 9001:2015是通用入门点。
当你按合同处理客户CAD数据时,ISO 27001:2022就很重要。不要一次全部追求。选目标买家要求的那一个。
多久能实现盈利?
这取决于你的工时费率、可计费工时和固定成本,而不是固定时间表。有用的里程碑是每月可计费主轴工时覆盖固定成本加上你自己的工资。
跟踪每项工作的预估与实际加工节拍。尽早缩小这一差距的工厂会更快达到里程碑,因为他们不再在低估的工作上亏钱。
新CNC业务最大的挑战是什么?
材料账期与客户账期之间的现金流。低估小批量工作的装夹时间。以及在重复订单出现之前就购买产能。
没有已订工作的五轴机床是每月还款,不是能力。等订单积压已经排上队再加产能。
创业时应该买五轴机床吗?
只有当已签约工作需要轮廓曲面、刀具可达性受限的深腔,或一次装夹加工五个面时才买。对于平板、支架和轴,三轴铣床加车削中心以更低成本完成工作。
当重复工作已订满,且额外轴能省掉你已经在付钱的装夹时,再加五轴。
更多加工笔记
我们发布来自工厂车间的装夹记录、刀具试验和检测数据。











