
要点速览
制造五轴 CNC 机床前先定义需求
每次自制都从零件族开始,而不是从零件清单开始。测量你预计要加工的最大和最小零件,然后写下加工范围。目标为 200 mm 铝支架的制造者,需要的机床与加工 800 mm 钛壳体的人完全不同。
把加工范围写成三个数字:X、Y、Z 行程。我们车间的工业五轴加工中心行程有 500 × 500 × 450 mm、600 × 600 × 600 mm,长零件可达 4,000 × 400 × 150 mm。自制机床通常每个轴在 300 mm 到 600 mm 之间。
接下来设定精度目标。如果需要 ±0.05 mm,焊接钢床身和皮带传动可以胜任。如果需要 ±0.005 mm,就需要去应力铸件或环氧花岗岩底座、光栅尺,以及温度稳定的房间。
最后列出材料清单。6061 铝和塑料容易加工。316 不锈钢、17-4PH 和 Ti-6Al-4V 切削慢,对主轴压力更大,需要更多切削液和更高刚性。
- 1加工范围写下最大零件尺寸,每边再加 50 mm 余量。
- 2公差±0.05 mm、±0.02 mm 或 ±0.005 mm。每提高一档,成本大约翻倍。
- 3材料先考虑铝和塑料;钢和钛以后再说。
- 4批量单件原型需要的自动化程度低于 10,000 件批量生产。
设计床身和直线轴
床身决定后续一切。铸铁和环氧花岗岩减振性好。焊接钢更便宜,但焊后会变形,必须去应力后再加工。常见错误是把直线导轨螺栓固定到未加工的焊接件上;导轨随后扭曲,机床加工出锥度。
对于 500 mm 级机床,底座质量目标为 300 kg 到 600 kg。使用带内部加强筋的箱形截面钢,而不是平板。加强筋间距约 150 mm 到 200 mm,可防止面板在切削载荷下共振。
直线运动有两个主要选项。型材导轨(例如宽 25 mm 或 35 mm)承载高、抗弯矩,这对 Z 轴很重要。带支撑轴的圆导轨更便宜,但侧向载荷下变形更大。预紧也重要:轻预紧(约为额定动载荷的 2% 到 3%)对兼顾粗加工和精加工的机床是不错的起点。
定位轴应使用 C5 或更高精度的滚珠丝杠,直径要选得不会甩动。25 mm 丝杠在中等速度下约 1,000 mm 行程内没问题;更长跨度需要 32 mm 或旋转螺母结构。
- 1去应力焊接、去应力,然后加工导轨安装面。
- 2加强筋间距加强筋间距保持在 150 mm 到 200 mm 之间。
- 3导轨尺寸小轴用 25 mm 导轨,龙门和 Z 轴用 35 mm。
- 4丝杠精度C5 或更高;订购前检查甩动临界转速。
选择旋转轴:转台结构还是摆头结构
两个旋转轴是五轴机床与三轴机床的区别所在。在转台布局中,A 轴倾斜工作台,C 轴旋转工作台。在主轴头布局中,B 轴或 A 轴倾斜主轴本身。转台结构更容易在自制条件下对中和校准。摆头能深入较高的零件,避免长工件二次装夹。
转台尺寸取决于零件尺寸和重量。Ø400 mm 转台是常见的工业规格;自制通常用 100 mm 到 200 mm 的转台。要检查工作台额定载荷和边缘力矩载荷,而不只是轴向载荷。
编码器分辨率决定角度精度。带高分辨率编码器的直驱转台定位精度高。蜗轮转台更便宜但有背隙。如果使用蜗轮驱动,需要在控制器中补偿背隙,或使用双导程蜗轮。
常见错误是 A 轴制动器选型偏小。工作台倾斜 90° 时,重力持续加载驱动。应购买带气动或液压制动器的转台,或增加配重。
- 1转台结构对中更简单,零件高度受限。
- 2摆头结构更适合高零件,校准更难。
- 3编码器分辨率越高,角度重复精度越好。
- 4制动器工作台在 90° 保持位置时需要。
选择控制系统和主轴
控制器必须理解五轴运动学。RTCP(旋转刀具中心点)在旋转轴运动时保持刀尖在编程路径上。没有 RTCP,就必须针对每个刀路按实际回转距离做后处理,任何装夹变更都会使程序失效。
封闭式工业控制器原生支持 RTCP。采用 LinuxCNC 等软件的开源架构板卡也能实现,但需要花数周调试运动学并编写后处理器。要如实预留这段时间。
主轴选择取决于材料和可达范围。ISO 30 或 HSK-E32 主轴适合 12,000 rpm 至 24,000 rpm 的轻铝件加工。钢和钛需要低速大扭矩,因此 8,000 rpm 至 12,000 rpm、8 kW 至 15 kW 的齿轮传动或直驱主轴更实用。
不要忽视热伸长。主轴运行一小时升温 10 °C,刀具可能偏移几十微米。精加工前预热主轴 15 至 20 分钟,并在预热后而非冷态下检查机床。
- 1RTCP真正五轴联动所必需。
- 2主轴锥度轻切削用 ISO 30 和 HSK-E32;重切削用 HSK-A63。
- 3转速范围铝件 12,000–24,000 rpm;钢件 8,000–12,000 rpm。
- 4预热精加工前运行 15–20 分钟。
装配、调平并校准机床
装配顺序很重要。将底座放在调平垫铁或灌浆层上,调平至每米 0.02 mm 以内。调平后再将立柱或龙门固定到底座,24 小时后复检,因为床身会沉降。
将直线导轨靠紧直尺安装,用千分表检查平行度。常见目标是全长 0.01 mm 至 0.02 mm。然后在两个平面内将滚珠丝杠与导轨找正;不对中会导致轴承过早磨损和位置误差。
对于旋转轴,将 C 轴中心打表到主轴轴线。在摇篮转台上,用测试表扫转台并调整,直到跳动低于 0.01 mm。设定 A 轴回转高度,使刀尖在整个倾斜范围内保持在中心。
最后,用花岗岩直角尺和千分表检查各轴垂直度。垂直度误差会表现为侧铣锥度和五轴精加工表面接刀不齐。
- 1先调平固定立柱前每米 0.02 mm。
- 2导轨平行度全长 0.01–0.02 mm。
- 3转台跳动C 轴中心低于 0.01 mm。
- 4垂直度用花岗岩直角尺验证,不要靠试切。
分步说明:五轴机床的装配顺序
按此顺序执行。改变顺序通常意味着重做找正工作。
- 1确定行程和公差写出 X、Y、Z 行程加 50 mm 余量,并选定 ±0.05 mm、±0.02 mm 或 ±0.005 mm。同时确定材料清单。
- 2制作床身并去应力焊接箱型截面,加强筋间距 150–200 mm,去应力后加工导轨和丝杠安装面至平面。
- 3安装直线导轨和滚珠丝杠使用 25 mm 或 35 mm 型材导轨和 C5 滚珠丝杠。全长找正至 0.01–0.02 mm 并轻预紧。
- 4安装旋转轴装上摇篮转台或摆头,将 C 轴中心打表至跳动低于 0.01 mm,并设定 A 轴回转高度。
- 5连接电机、驱动器和控制器使驱动器电流与电机额定值匹配,设定编码器计数,并在运行任何五轴刀路前启用 RTCP。
- 6安装主轴和切削液轻铝件加工选 ISO 30 或 HSK-E32。布置切削液管路,避免滴到导轨上。
- 7校准几何和运动学测量垂直度、回转距离和旋转轴偏置。输入控制器,并在预热循环后复检。
- 8试切并验证试切件包含圆、型腔和斜面。用三坐标测量机或高度规测量,生产前调整偏置。
自制与外包:哪条路线适合你的零件
当你需要决定是自制五轴 CNC 机床还是外包加工时,使用此表。
| 因素 | 自制 | 外包给五轴加工厂 |
|---|---|---|
| 前期投入 | 高:床身、导轨、转台、控制系统 | 低:按件付费,无资本投入 |
| 首件时间 | 数月的制造和校准 | 12 小时报价,3–5 天出件 |
| 公差能力 | 首次自制 ±0.05 mm 是现实目标 | 生产机床可达 ±0.005 mm |
| 零件尺寸限制 | 由你的床身和转台决定 | 最大加工尺寸 4,000 mm |
| 材料 | 铝和塑料最容易 | 钢、钛、Inconel、塑料 |
| 批量适配 | 单件和小批量 | 从 1 件原型到 10,000+ 件 |
| 认证 | 你自行管理质量体系 | ISO 9001、IATF 16949、ISO 13485 |
| 适用场景 | 你需要长期在厂内拥有该机床 | 你现在就需要零件或小批量 |
常见问题
DIY 与工业五轴 CNC 机床的关键区别是什么?
工业机床采用去应力铸件或环氧花岗岩底座、预紧型材导轨和带 RTCP 的闭环控制。这种组合能保持 ±0.005 mm,并承受每天三班运行。
DIY 自制通常采用焊接床身、较轻导轨和开放式控制器。它能加工真正的五轴零件,但精度会随温度漂移,机床需要频繁重新校准。
制造一台可用的五轴 CNC 机床需要多长时间?
首次自制通常需要数月。仅床身制造和去应力就可能耗时数周,导轨、丝杠和旋转轴的找正是慢工,不能赶。
还要加上控制器调试时间。设置 RTCP 和后处理器往往是最长的单项任务,尤其是在开源架构板卡上。
能否将现有三轴 CNC 机床改装为五轴机床?
有时可以。如果立柱和 Z 轴刚度足够且转台有空间,加装带 A、C 轴的摇篮转台是侵入性最小的路线。还需要支持五轴运动学的控制器。
常见障碍是 Z 轴行程、主轴干涉和床身刚度。轻型台式三轴雕刻机很少具备在切削载荷下支撑摇篮转台的刚度。
自制五轴 CNC 机床能加工哪些材料?
6061、2024 和 7075 铝,以及 POM、ABS、PEEK 等塑料,都是现实可行的加工对象。黄铜和铜也可加工,只要主轴转速和进给与材料匹配。
316 不锈钢、17-4PH、Ti-6Al-4V 和 Inconel 更难加工。它们需要低速大扭矩、大流量切削液和刚性机架。多数首次自制设备难以加工钛合金,不应从钛合金起步。
为什么应外包五轴加工,而不是自己造机床?
外包省去制造和校准环节。12 小时内可获得报价和免费 DFM 分析,设计确定后 24 小时内即可开始生产。
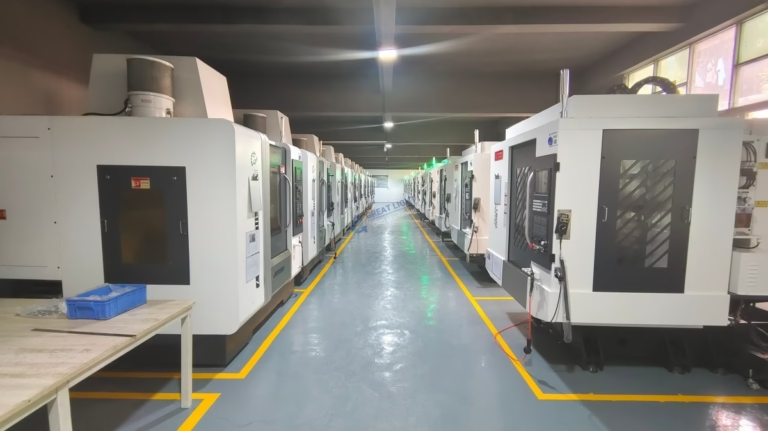
还可使用 16 台五轴联动加工中心、出货前 100% 检验和认证质量体系,无需购置设备。
如何验证新造的五轴机床?
先检查几何精度:垂直度、导轨平行度和旋转轴跳动。然后加工测试件,包含平面、圆形型腔、斜面与过渡圆角。
用三坐标测量机或高度尺加内径千分尺测量零件。若斜面出现台阶或圆形型腔不圆,说明摆长或旋转轴偏置有误。
更多来自 GreatLight
我们发布来自工厂车间的装夹记录、刀具试验和检测数据。











