
要点速览
夹块在3D打印机同步带上到底起什么作用
同步带不靠摩擦传递扭矩。GT2 同步带的齿嵌在主动带轮的槽里,夹块只负责把同步带两端连在一起,让环长保持不变。所以夹块出问题时表现为同步带松动,而不是带轮打滑。
在多数笛卡尔打印机上,同步带两端穿过 X 滑车或床板的槽口,由单独的金属夹块锁紧,或由齿啮合进打印件块中。在 CoreXY 机型上,两端通常都终止于滑车,夹块位于工具头下方。两种情况的受力路径相同:夹块、同步带、带轮、步进电机。
夹块必须承受两种载荷。6 mm GT2 同步带的静态张力为 15–30 N。步进电机每次换向都会叠加动态冲击。如果夹块用 PLA 打印且打印机放在高温壳体内,约 50 °C 就开始蠕变,几小时内螺钉就会失去预紧力。
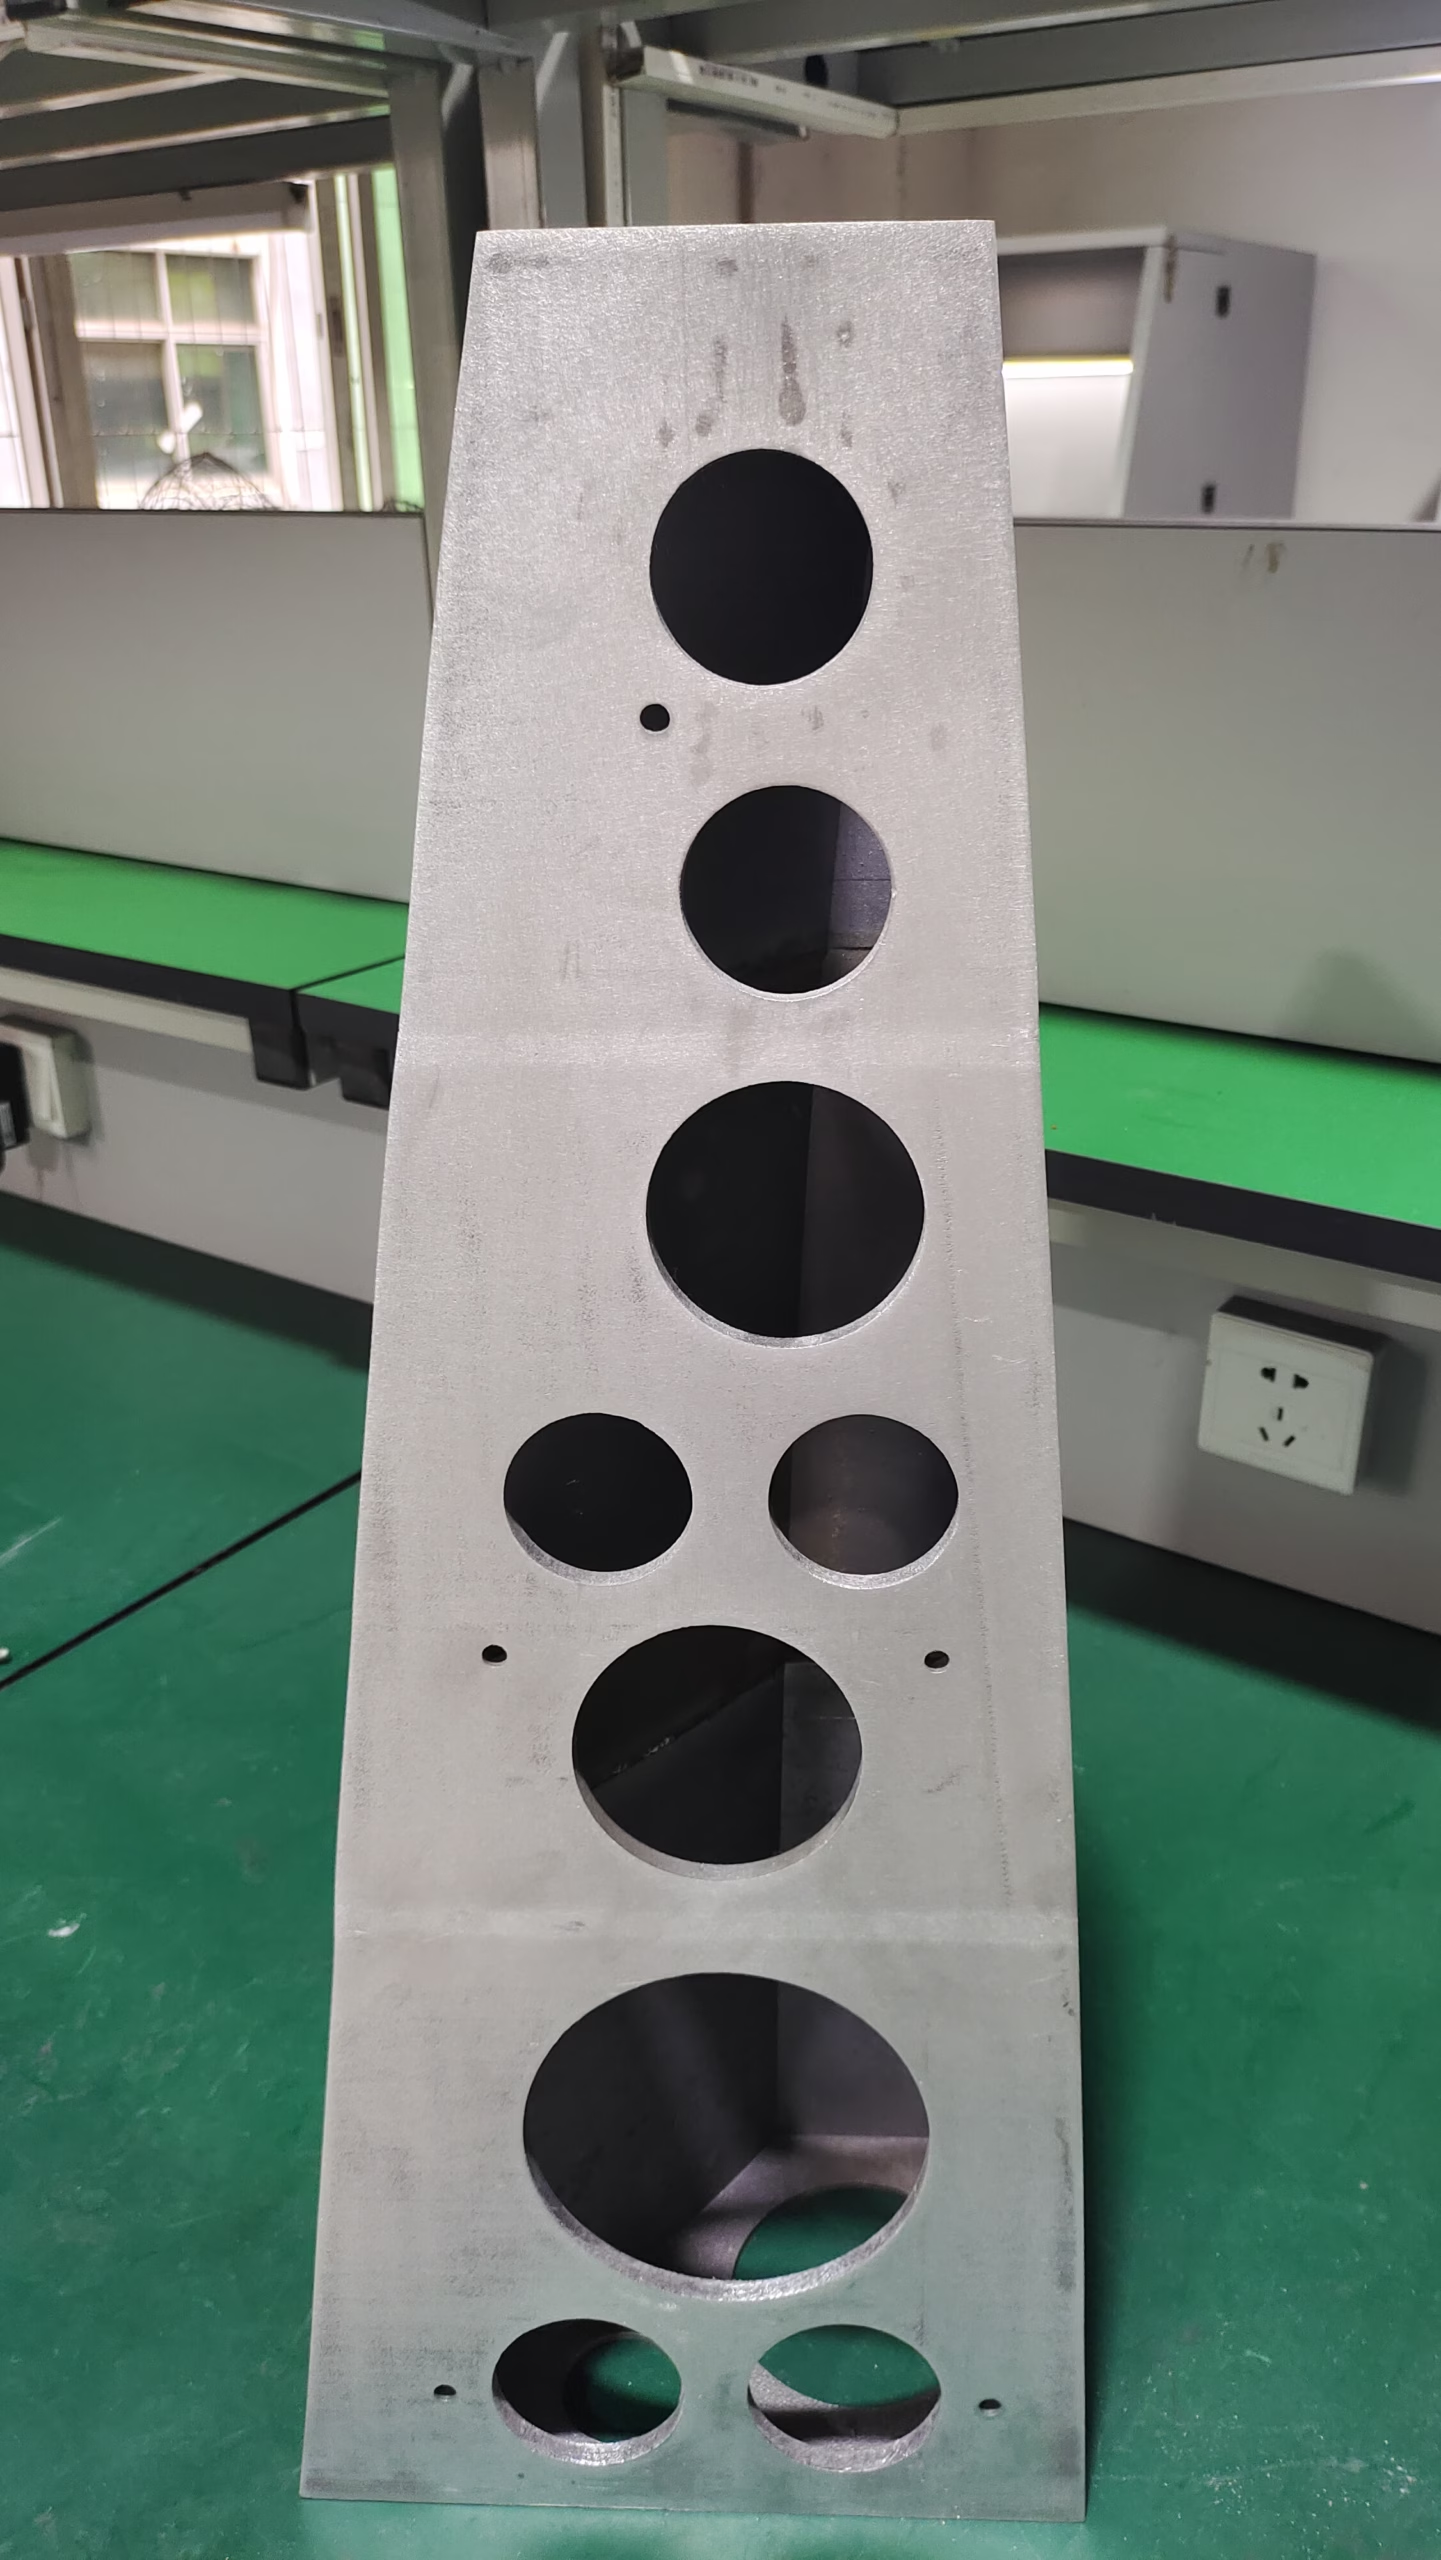
所以材料和螺钉布局与张力值同样重要。我们为打印机制造商加工替换夹块时,槽深控制在 ±0.05 mm,使同步带平贴,带齿不会压在夹块边缘上。
- 1打印夹块室温下 PLA 和 PETG 够用。至少 4 层壁、50% 填充。
- 2机加工夹块6061 或 7075 铝在加热腔体内能保持预紧力,不蠕变。
- 3同步带端头按 90° 切齐。切口起毛或倾斜的同步带在张力下会从槽中滑出。
夹紧前先检查槽口、带轮对中和同步带路径
夹块无法修正已经错误的同步带路径。拧紧任何东西之前,先用手把同步带绕过每个带轮和惰轮。同步带光滑面必须贴在光滑惰轮上,带齿面必须贴在主动带轮上。
检查同步带离开滑车处的两段是否平行。200 mm 跨段上 1 mm 的偏移就足以让同步带蹭到惰轮法兰,这种摩擦在 60 mm/s 时听起来像轻微的咔嗒声。要在夹紧前修正偏移,而不是之后。
滑车上的槽口应比同步带厚度宽 0.2–0.4 mm。槽太紧,同步带无法就位,夹块只夹住表层带齿。槽太松,同步带会倾斜,张紧时有效长度会变化。
在这一步就把电机轴上的带轮紧定螺钉调好,不要留到后面。带轮松动时,张紧同步带会让它移动 0.1–0.2 mm,这个位移在每次换向时都表现为反向间隙。
- 1光滑面对光滑惰轮同步带路径反装会磨损惰轮并增加阻力。
- 2两段平行用卡尺测量两段跨距,差值控制在 0.5 mm 以内。
- 3带轮紧定螺钉张紧前在 5 mm 轴上拧到 0.8–1.0 N·m。
- 4不得扭转同步带扭转半圈会让带齿朝向错误面,直接毁掉打印质量。
3D打印机同步带应该多紧
没有唯一正确数值,因为带长和跨距会改变读数。实用方法是测频率。拨动约 150–200 mm 的自由跨段,用手机应用测声音。220 mm 打印机上的 6 mm GT2 同步带通常在 90–130 Hz。大幅面机器上的 9 mm 同步带更低,约 70–100 Hz。
太松是常见故障。低于 90 Hz 时,同步带在 5,000 mm/s² 加速移动中可能跳齿,表现为每几百层出现一次层错位。太紧较少见但更糟:高于 150 Hz 时,张力会加载步进电机轴承和惰轮轴,电机开始发热。
也可以用挠度法。用 1 kg 力按压自由跨段中部。张力合适的 6 mm 同步带挠度为 3–5 mm。超过 6 mm 需张紧,小于 2 mm 需放松。
CoreXY 机型要检查两段跨距的张力,读数差应在 10 Hz 以内。差 20 Hz 说明同步带未居中,快速斜向移动时滑车会偏斜。
- 16 mm GT2在 150–200 mm 跨距上为 90–130 Hz,或在 1 kg 载荷下挠度为 3–5 mm。
- 29 mm GT270–100 Hz。更宽的皮带需要更大的力才能达到相同音调。
- 3两侧跨距匹配CoreXY 上需在 10 Hz 以内。否则龙门架会扭动。
夹块装错的迹象,而非皮带问题
仅单轴出现层偏移,且在打印 30–60 分钟后出现,通常说明夹块失去了预紧力。皮带本身没问题。先检查螺钉扭矩,并查看皮带从槽口伸出处是否有发亮的磨损痕迹。
打印过程中逐渐加重的振铃则不同。它来自夹块倾斜时张紧的皮带。夹块在负载下抬起,张力下降。松开所有螺钉,将夹块平贴滑车重新就位,再重新拧紧。
换向时出现高频尖啸,是皮带摩擦惰轮法兰。这是路径问题,不是张力问题。加大张力会让尖啸更响,并加快法兰磨损。应修正平行偏移。
如果皮带从夹块中侧向跑出,说明切口不垂直或槽太宽。用新刀片重新裁切皮带,并用卡尺检查槽宽。槽宽应比皮带厚度大 0.2–0.4 mm,不能更多。
- 1一小时后层偏移夹块预紧力丢失。重新拧紧并检查蠕变。
- 2振铃逐渐加重夹块倾斜。重新平贴就位,再张紧。
- 3换向时尖啸皮带摩擦法兰。修正运行平行度。
- 4皮带滑出将切口切垂直,并测量槽宽。
分步操作:如何夹紧 3D 打印机同步带
在冷机、断电状态下操作。先让热端冷却至室温。
- 11. 垂直裁切皮带用锋利的斜口钳,与皮带成 90° 裁切。夹块外留 15–20 mm 尾段,让螺钉有足够材料咬合。毛边会被拉过槽口。
- 22. 将两端穿入槽内将端部推入,直到齿完全位于夹块体内。在打印夹块上,应能感觉到齿嵌入块体。如果皮带只进一半,说明槽偏小;用大 0.1 mm 的钻头扩孔,不要硬压。
- 33. 确定齿的朝向齿面必须朝向驱动带轮。在将皮带夹在两板之间的夹块上,齿面朝向接触带轮一侧的板。装反的话,第一次快速移动时皮带就会打滑。
- 44. 手动起拧螺钉用手将两颗紧定螺钉或内六角螺钉拧入两整圈。如果螺钉卡滞,说明孔攻歪了。停下来用丝锥过一遍螺纹,不要硬拧进去。
- 55. 交叉顺序拧紧分两遍将螺钉拧至 0.4–0.6 N·m:先都拧到 0.2 N·m,再拧到最终扭矩。四螺钉夹块按对角顺序拧紧。这样能保持两段皮带端平行,并防止夹块倾斜。
- 66. 张紧皮带以 0.5 mm 为步进转动张紧器或移动电机座。每步后拨动跨距并读取数值。6 mm 皮带达到 90–130 Hz 时停止。不要直接跳到最终张力;否则会过冲,还得松开夹块。
- 77. 手动移动轴将滑车沿全行程双向推动。运动应顺畅,仅有电机磁铁的轻微阻力。任何卡滞点或咔嗒声都说明皮带摩擦惰轮法兰或路径不平行。
- 88. 打印测试并复检以 60–80 mm/s 打印 20 mm 校准立方体和振铃测试塔。打印后重新测量张力。新皮带下降最多 10 Hz 属正常;重新张紧到目标区间,并重新拧紧夹块螺钉。
按机器尺寸选择夹块类型与张力参考
以下数值作为起点。务必在自己机器上用频率读数确认。
| 机器跨距 | 皮带规格 | 目标读数 | 夹块选择 |
|---|---|---|---|
| 150–220 mm | GT2 6 mm | 90–130 Hz | 打印块,4 层壁 |
| 220–300 mm | GT2 6 mm | 80–110 Hz | 机加工 6061 夹块 |
| 300–400 mm | GT2 9 mm | 70–100 Hz | 机加工夹块,钢螺钉 |
| 400 mm 以上 | GT2 9 mm | 60–90 Hz | 双夹块,两端 |
| 封闭腔体,50 °C 以上 | 任意 GT2 | 加 10 Hz | 仅用铝,不用 PLA |
| CoreXY,两侧跨距 | GT2 6–9 mm | 匹配在 10 Hz 以内 | 两个夹块,相同扭矩 |
工程师关于皮带夹块的常见问题
拆下夹块后皮带还能再用吗?
可以,前提是夹块下方的齿没有被压扁。用放大镜检查该段。齿被压平或发亮就无法保持长度,皮带该处测得的张力会低于整圈其余部分。
切掉损坏的 20 mm,重新夹紧新端。这会损失 20 mm 皮带长度,因此要确认张紧器还有余量。
多久检查一次皮带张力?
新皮带打印最初 2 小时后检查一次,之后每 200–300 打印小时检查一次。封闭腔体内的热循环会加快松弛。
每次移动打印机后都要复查。运输中的碰撞可能使电机座移位,让读数变化 20 Hz 或更多。
打印夹块够用吗?
对于室温下的原厂打印机,够用。用 4 层周壁、至少 50% 填充打印,并使用带垫圈的金属螺钉。
对于 45 °C 以上的加热腔体,不够。PLA 会蠕变,螺钉会失去预紧力。应使用 6061 或 7075 机加工铝夹块。
夹紧螺钉应施加多大扭矩?
M3 螺钉拧入铝件时用 0.4–0.6 N·m。这是轻拧到位,不是硬拉。超过 0.8 N·m 就会压坏同步带齿,并把打印件上的螺纹拧滑。
钢制夹具上的 M4 螺钉可到 1.0–1.2 N·m。用小型扭矩起子;在这个数值范围,手感不可重复。
同步带张力会影响打印精度吗?
会。张力过低会跳齿和层偏移,表现为一两个带距的台阶。张力过高会加重步进电机轴承负载,增加电机发热,改变阻力,在墙面上表现为轻微波纹。
6 mm GT2 同步带保持在 90–130 Hz 区间,同步带就不是限制因素。然后检查带轮跳动和小车刚度。
能加工替换用同步带夹具吗?
能。夹具是简单零件:一个槽、两个或四个螺钉孔和一个安装面。在三轴铣床上槽深可控制在 ±0.05 mm,比多数打印件更紧。
提供同步带宽度和螺钉间距,我们可以从一件起报小批量价格。打印机玩家通常选 6061 铝加透明阳极氧化。
更多来自车间现场
我们发布来自工厂车间的装夹记录、刀具试验和检测数据。











