
本文内容
- 1
- 2
- 3
- 4
- 5
- 6
- 7
要点速览
旋转上旋器实际改变了什么
旋转上旋器在 BB 弹通过弹膛时,将橡胶皮碗压向 BB 弹顶部。接触面产生后旋。后旋产生升力,升力对抗重力,因此 BB 弹飞得更平、更远。旋转旋钮带动上旋臂,将压块推入皮碗。转动旋钮会改变压块伸入枪管内孔的程度。
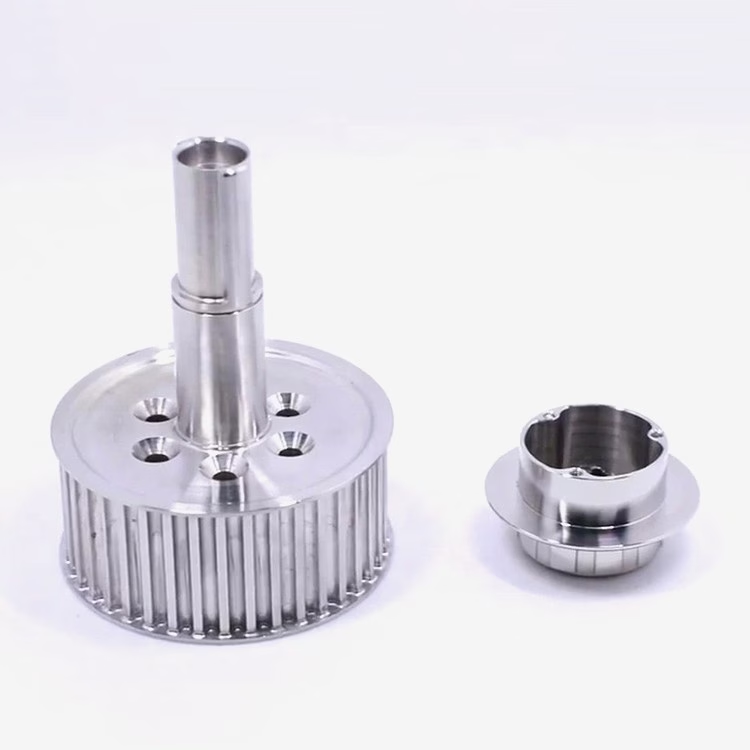
在 Matrix CNC 加工壳体上,上旋臂和旋钮位于机加工型腔中,而非注塑型腔。型腔深度和内孔对位比聚合物壳体更精确,因此旋钮每格带来更可重复的压块高度变化。这是人们改用铝制件的主要原因,也是它容错更低的原因:没有那么多形变来吸收过度调节。
真正起夹持作用的是皮碗。压块只决定皮碗被压紧的程度。如果皮碗破损、被硅油泡胀或安装歪斜,任何旋钮位置都无法给出干净的弹道。在归咎于调节之前,先检查橡胶件。
还有一点。上旋器不增加能量,它只是重新分配弹簧已产生的能量。如果初速不稳定,上旋会放大这种不稳定,而不是掩盖它。先解决初速散布,再调上旋。
- 1旋钮位置决定压块伸入内孔的程度。
- 2皮碗夹持 BB 弹并产生后旋。
- 3压块将上旋臂的力传递到皮碗。
- 4气密保持初速稳定,使上旋设定可重复。
何时适合选用铝制旋转上旋器
经常调整上旋、使用重弹或追求高初速时,选铝制。机加工壳体能把旋钮保持在设定位置。聚合物壳体在弹簧振动下可能蠕变,而在多场游戏之间漂移的设定比略微偏差的设定更糟。
当外管和机匣已经刚性良好时,选铝制。上旋器只是链条中的一环。如果枪管在松动机匣内移动,刚性上旋器只会把形变转移到别处。
如果组装的是使用 0.20 g BB 弹的低能量轻量 CQB 枪,需三思。低能量下所需压块压力很小,无上旋与过度上旋之间的窗口很窄。刚性铝制件会进一步压缩这个窗口。许多玩家发现该区间内聚合物件更易调校。
如果皮碗是软的 50° 或 60° 橡胶,也需三思。硬质件与软橡胶可以配合,但压块必须平整,旋钮必须以小增量移动。阶梯状或尖头压块会切入软皮碗。
- 1适合重弹、高能量、频繁重新调校。
- 2不适合使用极轻 BB 弹的低能量 CQB 组装。
- 3同样适合枪管和机匣已具备刚性。
调节旋钮前应做的检查
拆下上机匣,检查皮碗。健康的皮碗有干净、对称的凸起,无切口或发亮的压平点。如果凸起破损,更换。如果橡胶泡胀,说明它吸收了气缸或过度润滑 BB 弹带来的硅油,永远无法提供一致的接触。
检查枪管是否方正地坐在上旋器内,皮碗唇口是否被夹住。从枪口端用手电照入枪管。应看到圆形、无遮挡的内孔,皮碗凸起居中于顶部。凸起偏心会使 BB 弹偏左或偏右,任何旋钮调节都无法修正。
确认压块形状与皮碗匹配。平压块适合平上旋和 R-hop 配置。圆压块适合标准 AEG 皮碗。压块过高会在达到有效压力前就让旋钮触底。
用测速仪打十发,记录散布。如果极差超过约 5 m/s(16 fps),停下来修复压缩。活塞头密封、气缸头密封、推嘴长度和皮碗唇口密封是常见原因。在密封不良的基础上调上旋是浪费时间。
- 1皮碗检查切口、泡胀或压平的凸起。
- 2内孔对位凸起必须居中于内孔上方。
- 3压块形状平上旋用平压块,标准皮碗用圆压块。
- 4初速散布散布超过约 5 m/s 时修复压缩。
铝制壳体为何影响可调性
大多数铝制上旋座由 6061-T6 或 7075 加工而成。这两种材料都易于切削,螺纹成形性好,这一点很重要,因为调节螺钉和压臂枢轴会承受反复载荷。螺纹磨损后,调节盘会在振动下发生蠕变,而蠕变在远距离上表现为弹道垂直散布。
压臂型腔通常按严格公差加工。在质量好的产品上,压臂滑动时没有侧向间隙,也不会卡滞。侧向间隙会使压点倾斜,进而使接触面倾斜,导致 BB 弹偏离轴线。卡滞会让调节盘手感发涩,无法进行微调。
阳极氧化会在铝表面形成一层硬质表层。Type III 硬质氧化是最耐磨的常用表面处理,能防止调节盘内孔在数千发射击后因磨损而松动。透明和彩色的 Type II 阳极氧化外观更好,但在调节盘配合处磨损更快。
在钜亮五金(GreatLight),我们用 6061、6061-T6、7075 和 6082 加工上旋座及类似的小型精密零件,公差控制在 ±0.005 mm,表面粗糙度 Ra 0.8–1.6 μm。这与我们加工气枪及枪械相关部件所用的工艺窗口相同,因此型腔深度和内孔同轴度都能保持在图纸要求内。
- 16061-T6螺纹强度好,易于阳极氧化。
- 27075强度更高,最适合薄壁。
- 3硬质阳极氧化调节盘内孔处耐磨性最佳。
分步操作:调节上旋
按以下顺序操作。跳过某一步通常意味着要重做前面的步骤。
- 1将调节盘归零逆时针将旋转调节盘退到底,直到停止。不要强行越过限位。在 10 m 处射击三发,确认 BB 弹提前下坠且没有上飘。这是你的基准。
- 2装入实际使用的 BB 弹重量整个过程中使用同一重量。在相同调节盘位置下,0.25 g BB 弹的表现与 0.30 g BB 弹不同,因此调校中途混用不同重量会使你的设置失效。
- 3以四分之一圈为单位增加上旋顺时针转动调节盘四分之一圈,在 20 m 处射击五发,观察弹着点。当 BB 弹不再下坠、平直飞行时停止增加。这就是平直弹道点。在大多数配置上,大约在 1 到 2 整圈内出现。
- 4超过平直点一到两格,然后退回少量增加,直到 BB 弹略微高于瞄准线,然后退回调节盘,直到再次平直飞行。这能确认你找到了过度上旋的边界,并让你停在略低于该边界的位置。
- 5在 30 到 40 m 处验证在远距离射击一组十发。弹着组应居中,且大小与 20 m 组大致相同。垂直散布意味着上旋过多。左右偏移意味着压点偏心,而不是调节盘问题。
- 6锁定设置,并在 200 发后复查轻轻拧紧调节螺钉。拧到贴合即可。过度拧紧会压坏铝制件的压臂型腔,导致调节盘卡滞。射击两三百发后重新射击,确认设置保持。
症状、原因与处理
当弹着分布与所设调节盘位置不符时使用。
| 现象 | 可能原因 | 处理措施 |
|---|---|---|
| BB 弹在 20 m 处急剧上飘 | 压点压力过大 | 将调节盘退回 2 到 4 格 |
| BB 弹提前下坠,无上飘 | 上旋为零或接近零 | 以四分之一圈为步进增加上旋 |
| 30 m 以上出现垂直散布 | 调节盘蠕变或气密不一致 | 检查调节螺钉扭矩和压缩量 |
| 弹着组左右偏移 | 压点偏心 | 重新安装或更换压点胶 |
| 调节盘手感发涩或卡住 | 压臂在型腔中卡滞 | 清洁型腔,检查毛刺 |
| 比赛之间设置发生变化 | 调节盘螺纹磨损或螺钉松动 | 更换螺钉,检查螺纹配合 |
| 每隔几发出现飞弹 | 压点胶损坏或膨胀 | 更换压点胶 |
常见问题
旋转式上旋一整圈是多少格?
取决于具体产品。大多数旋转调节盘每整圈有 8 到 16 个定位格。关键不是格数,而是每格对应的弹着点变化量。
测试一次:在 20 m 处射击,转一格,再射击。如果一格使弹着点移动超过约 10 cm,就以半格为单位操作,或使用更细的压点。
插入弹匣时可以调节上旋吗?
可以,前提是设计使调节盘外露。许多旋转式产品可通过抛壳口或侧窗触及调节盘。
从支架上射击,使枪在两次射击之间不移动。手持测试会引入射手误差,看起来像上旋不一致。
更重的 BB 弹需要更多上旋吗?
在相同枪口动能下,通常需要。更重的 BB 弹出膛速度更慢,因此需要更多后旋才能在相同距离上保持平直。
从 0.25 g 换到 0.30 g 通常只需小幅增加,而不是大幅增加。以四分之一圈为步进增加,并在 30 m 处重新测试。
为什么我的铝制上旋座比聚合物手感更硬?
铝不会变形,因此调节力直接传到压点,而不是部分被壳体吸收。调节手感更直接,缓冲更少。
这是正常的。使用更小的增量,避免强行将调节盘转过限位。
压点胶应多久更换一次?
当压点被切伤、压平或膨胀时,或弹着组无其他原因变大时更换。高枪口动能下的重度使用会加快压点胶磨损。
没有适用于所有配置的固定射击发数。精度下降时就检查压点胶。
钜亮五金(GreatLight)可以加工定制上旋座吗?
可以。我们加工小型精密铝制零件,包括上旋座、压点和相关部件,材料为 6061、6061-T6、7075 和 6082。
我们可保持 ±0.005 mm,并可做透明、彩色或硬质阳极氧化。无最小起订量,从单件原型到 10,000+ 件批量,12 小时内提供报价和 DFM 反馈。
更多来自 GreatLight
我们发布来自工厂车间的装夹记录、刀具试验和检测数据。











