
电池冷却托盘压铸为何取代焊接组件
冷却托盘位于电池包下方,输送约 20–60 °C 的乙二醇。它必须承压、保持平整,并尽可能轻。早期方案是钎焊冲压板或焊接机加工板。这可行,但零件数量成倍增加。每个钎焊接头都是潜在泄漏路径。
压铸将整个组件合并为一次成型。加强筋、凸台、安装法兰,有时还有内部流道,都在一个型腔中成形。典型托盘不到两分钟即可出模,之后只需去毛刺和加工密封面。
代价是模具。电池包尺寸托盘的模具是一笔不小的投资,因此该路线在量产时才有回报。年产量低于几千件时,机加工或焊接托盘通常更便宜。高于此量,压铸通常在单件成本和一致性上胜出。
还有第二个对热工程师更重要的好处:几何自由度。压铸件可以带锥形壁、螺栓凸台周围的局部加厚,以及沿弯曲电池包轮廓的加强筋。冲压板不增加零件就做不到。
冷却托盘中的合金及其限制
大多数托盘采用 Al-Si 合金压铸:A380、ADC12 或 AlSi10MnMg。A380 和 ADC12 充填薄壁能力强,尺寸稳定性好。当托盘是结构盘、冷却板单独用螺栓固定时,它们是默认选择。
当托盘本身是结构件且可能进行热处理时,选择 AlSi10MnMg。它可进行 T5 或 T7 处理,提高屈服强度而不过多损失延伸率。这对承受碰撞或振动载荷的托盘很重要。
导热系数常被列为选材标准。实际上,冷却液负责热传输,合金只需将热量从电芯界面传递几毫米。壁厚和接触面积的影响,远大于合金之间 10–15% 的导热系数差异。
腐蚀才是真正的约束。如果表面未加保护,乙二醇混合液会侵蚀铝。湿侧进行阳极氧化或转化膜处理是标准做法。含铜合金避免与冷却液直接接触。
- 1A380 / ADC12铸造性最佳,薄壁,非结构盘
- 2AlSi10MnMg可热处理,结构托盘,延伸率更高
- 3壁厚典型 2.5–4 mm;低于 2 mm 充填风险上升
- 4湿侧表面装配前阳极氧化或转化膜处理
气孔控制:无泄漏压铸的核心
穿透托盘壁的针孔会将冷却液泄漏到电池包上。这会导致短路和热事件。因此气孔是最重要的工艺变量,从熔炼到成品每个阶段都要与之斗争。
第一个杠杆是气体。熔体中的溶解氢在金属凝固时变成缩孔。用氩气或氮气除气,加上受控的熔体温度,可在压射前降低氢含量。保温炉停留时间过长会重新吸收气体。
第二个杠杆是充填。高压压铸将金属快速推入型腔,可能卷入空气。真空辅助压铸在压射前对型腔抽真空,让气体有处可去。对于长流程的托盘,真空辅助几乎是必须的。
第三个杠杆是凝固。厚截面最后凝固,从较薄的相邻区域抽取金属,形成缩孔。均匀壁厚和合理布置的溢流槽将最后凝固区从密封面移到切除区域。
压铸之后 CNC 精加工的位置
压铸件出模时大多数特征约为 ±0.3 mm。这对 外壁没问题,对密封槽则不够。密封面、O 形圈槽、螺纹孔和安装孔都在压铸后加工。
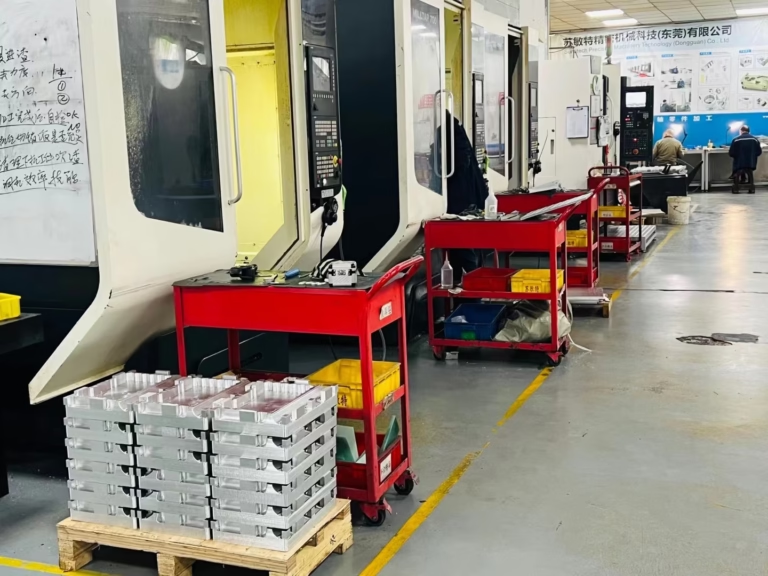
这是决定托盘能否承压的环节。配合面的平面度、槽深和表面粗糙度都来自机加工。在我们的五轴加工中心上,关键特征保持 ±0.005 mm,密封面 Ra 0.8–1.6 μm。
机加工还去除密封面的铸造表皮,露出干净金属供密封使用。表皮下方任何残余气孔都会在此暴露,因此用于耐压托盘的铸件通常在机加工前进行 X 射线检测或压力测试。
一个陷阱:装夹。大型薄壁托盘在工装夹具压力下会变形。如果夹具挤压零件,加工面只在夹紧时是平的。我们采用低压装夹,并在松开后检查平面度,而不是在切削过程中。
压铸 vs 机加工板 vs 焊接托盘
按产量、几何形状和泄漏风险选择路线。
| 指标 | 压铸 | 机加工板 | 焊接 / 钎焊 |
|---|---|---|---|
| 最佳批量范围 | 每年 10,000+ 件 | 原型到 2,000 | 500 到 10,000 |
| 模具成本 | 高,一次性模具 | 无 | 低,仅需工装夹具 |
| 壁厚 | 铸态 2.5–4 mm | 3 mm 及以上 | 1.5–3 mm 板材 |
| 泄漏路径 | 一体式本体,机加工密封面 | 无接头 | 每个钎焊接头 |
| 几何自由度 | 高,加强筋和凸台 | 高但慢 | 限于平面形状 |
| 典型交期 | 模具制造后 3–5 天批次 | 每批 3–5 天 | 每批 5–10 天 |
| 重量 | 电池包规模下最低 | 最高 | 低到中等 |
电池冷却托盘压铸常见问题
冷却托盘铸件能做到多薄的壁厚?
对于 500–1,200 mm 范围的托盘,2.5–4 mm 是实用区间。低于 2.5 mm 时,金属可能在充满长加强筋之前就凝固,尤其是在流道末端。
如果为了减重需要更薄的壁厚,我们先做充型模拟,并增加真空辅助和局部溢流。关键数字不是图纸上的最小值,而是整个型腔都能可靠充满的最小值。
如何验证托盘不会泄漏?
我们在加工前后都检测铸件。对铸态本体做气衰减或氦检漏,可在增加加工成本之前及早发现贯穿性缩孔。
加工后,密封面按规定工作压力做压力测试。检测报告可按需提供。
冷却流道能直接铸出来吗?
可以,使用可溶或可溃散型芯,但流道截面必须足够大。压铸件中的小流道容易困气产生缩孔,且型芯取出后难以清理。
许多项目压铸托盘本体,再加工或粘接单独的流道板。这样模具简单,并把泄漏关键几何放在加工面上。
密封面能达到什么公差?
关键加工特征 ±0.005 mm,密封面 Ra 0.8–1.6 μm。铸件本身较粗,约 ±0.3 mm,因此所有密封关键几何都在铸后切削。
长托盘的更难指标是平面度。我们在工装夹具松开后测量,而不是在夹紧状态下测量。
托盘冷却液侧需要涂层吗?
接触乙二醇时需要。阳极氧化或转化膜可保护铝材免受冷却液化学腐蚀。我们将接触面和外表面作为一道工序一起处理。
阳极氧化选项包括透明、着色、硬质和导电,取决于表面是否还需要电气隔离。
多大产量才值得投入压铸模具?
大约每年 10,000 件以上,取决于托盘尺寸。低于此量,模具摊销通常使单件成本高于机加工方案。
我们两种路线都做,因此建议来自数据,而不是我们偏好哪种工艺。
更多车间内容
我们发布来自工厂车间的装夹记录、刀具试验和检测数据。











