
01
内孔压伤前叉腿
若内孔按 43 mm 整圆镗出后再开缝,应力释放后会变成椭圆。拧紧两颗 M6 螺栓时,载荷会落在前叉腿上而非夹具上。开缝前必须分配好间隙,或在开缝后对内孔做轻微珩磨。
这些问题大多在首次骑行时出现,而非在台架上。
若内孔按 43 mm 整圆镗出后再开缝,应力释放后会变成椭圆。拧紧两颗 M6 螺栓时,载荷会落在前叉腿上而非夹具上。开缝前必须分配好间隙,或在开缝后对内孔做轻微珩磨。
阻尼器夹具承受的振动来自前叉而非车架。两个螺栓垫面均为平面贴合才能保持预紧力。螺栓头下有毛刺、垫面与孔不垂直,都会让接头松动。我们在加工孔的同一装夹中铣平两个垫面。
II 型阳极氧化每面增厚 5–15 μm。对 M6 螺纹而言足以改变配合。需遮蔽螺纹或在涂层前将螺纹加工至下偏差。返修硬质阳极氧化螺纹耗时长,且常导致零件报废。
安装面 0.2 mm 的间隙会使阻尼器本体倾斜。活塞杆在行程中以一定角度运行,在接近满舵时出现死点。此处安装面平面度以及前叉孔与安装垫之间的角度都很关键。
内孔、开缝和螺栓垫面一次装夹完成。
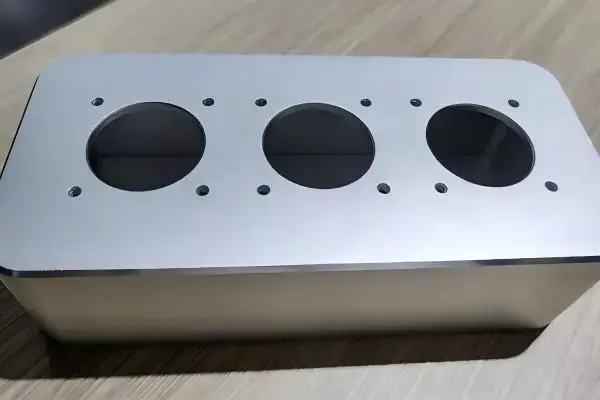
前叉孔、阻尼器安装垫和两个螺栓孔均在 Ø400 mm 转台上的一次五轴装夹中完成。内孔与安装面之间不重新装夹,因此两者的角度保持在图纸要求位置。对这种小零件,误差通常出现在第二次装夹。
内孔粗加工留 0.3 mm 余量,若毛坯为 7075 则进行去应力处理,然后精加工。开缝最后用 0.8 mm 或 1.0 mm 锯片切出。对 43 mm 前叉腿,开缝前留 0.05–0.08 mm 径向间隙,使夹具夹紧前叉腿而非自身贴合到底。
7075-T6 在我们库存合金中屈服强度最高,适合薄壁夹具。它比 6082-T6 成本更高、加工更慢,而 6082-T6 对仅承受阻尼器载荷的支架已足够。若零件用于街道摩托车,6082-T6 配硬质阳极氧化通常是更好的选择。
阳极氧化是转化涂层,会向零件内部生长。对 43 mm 内孔的夹具,每面 10 μm 涂层会使直径配合变化 20 μm。我们遮蔽内孔和螺纹,或在客户要求全面涂层时按涂层厚度将内孔和螺纹加工至下偏差。III 型硬质氧化层为 25–50 μm,同样需要提前规划。
订购前请匹配前叉直径和阻尼器本体。
| 配置 | 前叉腿 | 阻尼器本体 | 典型用途 |
|---|---|---|---|
| SD111 标准型 | Ø43 mm | Ø30–32 mm | Streetfighter V2、V4 |
| SD111 窄型 | Ø43 mm | Ø28–30 mm | 售后阻尼器本体 |
| 加大内孔 | Ø45 mm | Ø30–32 mm | Öhlins 前叉改装 |
| 毛坯本体 | 按图纸 | 按图纸 | 单件制作与原型 |
这样的夹具很少单独出货。
16 台五轴联动加工中心。夹具本体、内孔和斜置安装面一次装夹完成。客户更改前叉角度、安装面需随之调整时,这一点很实用。
用于较简单的两件式夹具和螺栓安装面的第二道工序。12 台四轴铣床和 27 台三轴机床承担批量生产。
16 台车铣复合中心覆盖隔套、减震销以及任何需要与内孔保持同心的回转特征。
用 6082 或 POM 做一两件,便于在整车上确认装配后再下批量。刀路和基准与量产版一致。
阳极氧化可选透明、彩色或硬质氧化。喷砂、拉丝和激光打标可在夹具面上标注零件号或拧紧力矩。
可按需提供首件检验报告、材料证书和尺寸检测报告。每件夹具都过检具销,两个螺栓安装面均检查平面度。
数据适用于 SD111 型夹具系列。
| 项目 | 范围 | 备注 |
|---|---|---|
| 公差 | ±0.005 mm | 内孔与安装面 |
| 表面粗糙度 | Ra 0.8–1.6 μm | 加工态;可要求更细 |
| 内孔尺寸 | Ø28–45 mm | 其他直径按图纸 |
| 批量 | 1 至 10,000+ | 无最小起订量 |
| 交期 | 3–5 天 | 图纸确认后 |
| 检测 | 出货前 100% | 检测报告按需提供 |
数据来自我们自己的车间和质量记录。
成立于 2011 年。东莞和新加坡三座全资工厂,总面积 7,600 m²,车间 150 名技术人员。
同一车间内 16 台五轴联动加工中心、12 台四轴铣床、27 台三轴机床和 16 台车铣复合中心。
不只在样品上。每批都按图纸检查内孔直径、安装面平面度和孔位。
原材料检验、过程监控和终检。检具销检查不合格的零件不出货。
发送 STEP 文件或草图。在切削金属前,我们会指出薄壁、螺纹涂层堆积和开缝间隙问题。
ISO 9001:2015、IATF 16949:2016、ISO 13485:2016 和 ISO 27001:2022。上传资料保密;可签 NDA。
支架通过螺栓连接在振动的前叉上承受减震载荷。内孔与安装面的角度必须保持,否则活塞杆会偏轴运行。
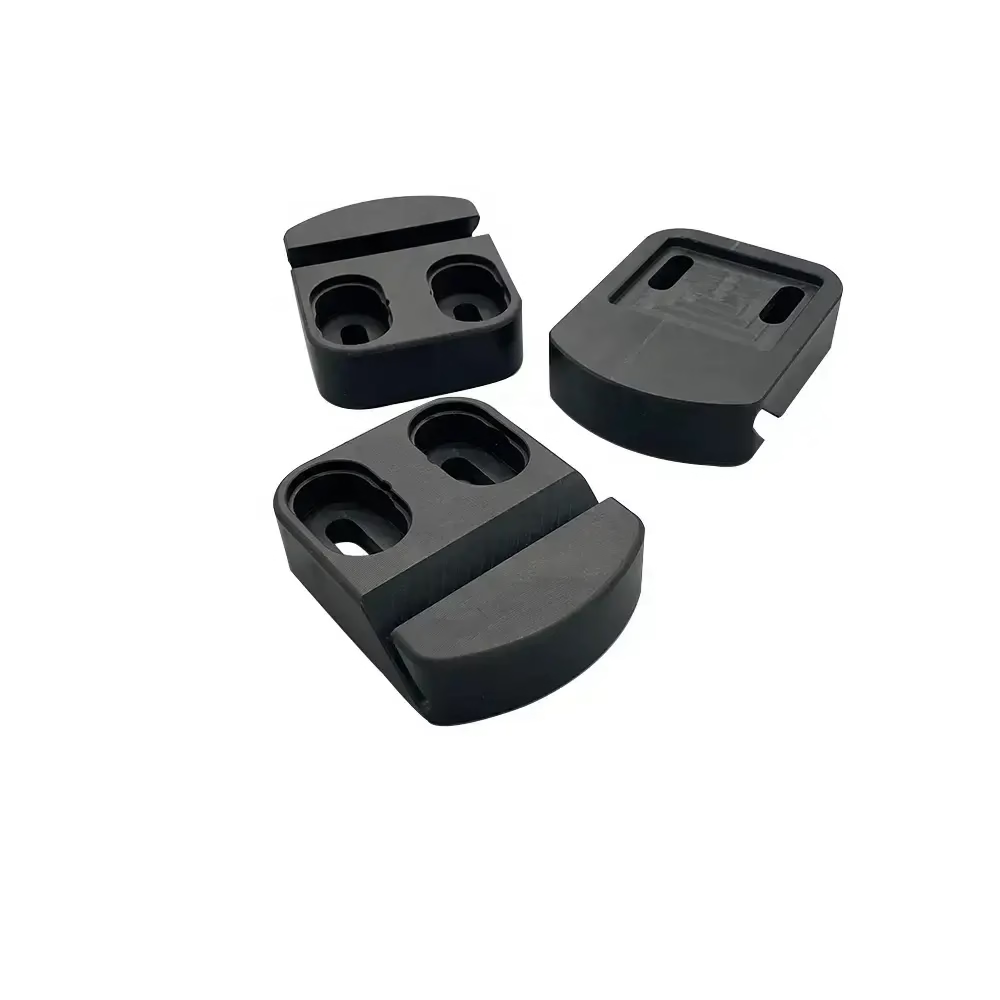
车队在赛事之间更换前叉直径和减震器本体。每个版本做一两件,基准与量产版一致。
涂层厚度会改变每个内孔和螺纹的配合。零件离开铣床前,我们已将涂层增厚量计入加工尺寸。
IATF 16949:2016 过程控制适用于加工这些夹具的同一车间。材料证书和检测报告随批次交付。
可以。标准内孔加工范围为 Ø28 mm 至 Ø45 mm,其他尺寸按图纸加工。请提供前叉腿直径、减震器本体直径和螺栓间距。
内孔按图纸极限尺寸用通止规加工到位,使夹环夹紧前叉腿,而不是在自己的切口处先闭合。
7075-T6 屈服强度更高,薄壁夹环保持形状更好。它切削速度慢、成本高,且因含铜,阳极氧化时需注意。
若夹环只承受减震器载荷,6082-T6 足够,阳极氧化更均匀且成本更低。街车通常推荐 6082-T6 配硬质阳极氧化。
II 型阳极氧化每面增厚 5–15 μm,43 mm 内孔直径约缩小 10–30 μm。III 型硬质氧化每面 25–50 μm,变化更大。
两种处理方式:遮蔽内孔和螺纹,或按涂层厚度将内孔和螺纹加工小。表面处理前我们会确认您选哪种。
43 mm 前叉腿在切切口前留 0.05–0.08 mm 径向间隙。这样螺栓扭矩可使夹环夹紧前叉腿,而不会使切口面先贴合。
间隙过大,拧紧时夹环变形。间隙过小,螺栓行程用尽仍未夹紧。
内孔、安装面和螺栓孔在一次五轴装夹中加工完成。中间不重新装夹,前叉轴线与安装面的角度保持图纸要求。
加工后检测安装面平面度。此处 0.2 mm 间隙会使减震器本体倾斜,在接近满舵时表现为死点。
可以。激光打标和雕刻为标准工艺,最小字高 1.5 mm。低于此值,阳极氧化后标记难以辨认。
标记可放在平面或安装面上,以夹环安装后仍可见为准。
最好提供 STEP 或 IGES 文件。只有尺寸草图也可以。请注明合金、表面处理、数量及所需检测报告。
12 小时内提供报价和免费 DFM 分析。您确认图纸后 24 小时内可开始生产。
上传安全且保密。如您的流程要求,可在发送文件前签署 NDA。
客户图纸和零件专用工装不在项目外共享。
深受全球工程师和制造商信赖










上传 3D 模型或 2D 图纸,获取报价及免费 DFM 分析。最大加工尺寸 4,000 mm。
CNC 金属 13 种牌号
CNC 塑料 10 种牌号
设备与工艺 12 种选项
表面处理与后处理 10 种选项
材料:未选择 设备:未选择 后处理:未选择
填写此简短表单,我们会打开 WhatsApp 并准备好您的消息。我们仅使用这些信息回复您。
在 WhatsApp 内点击发送前,不会发送任何内容。