
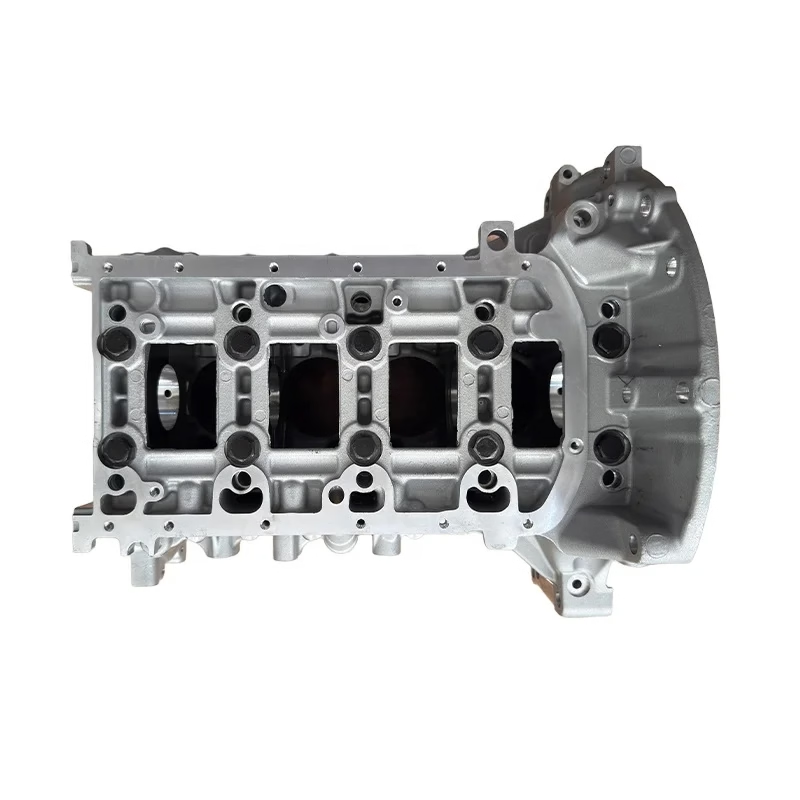
CNC 珩磨机对内孔的实际作用
珩磨是一种磨削工艺,作用于已存在的孔。珩磨头携带粘结磨条,在受控压力下将其胀紧贴向内孔壁,同时旋转并往复运动。磨条切出交叉网纹,而非单向划痕。这种交叉网纹正是珩磨存在的理由:它能储油,能支撑活塞或轴,也不会留下引导磨损的划痕路径。
上述描述中的关键词是受控。手动珩磨依赖操作者感知磨条负载并手动调整。CNC 珩磨机用伺服轴和压力或进给程序取代这种手感。行程长度、磨条压力、主轴转速和切削液流量均来自程序,因此第 200 件与第 1 件一致。车间谈珩磨时卖的是这种重复性,而不是镜面效果。
余量去除量按设计就很小。多数工件为珩磨留 0.02–0.10 mm 径向余量,硬材料取低端。去除过多会导致磨条堵塞、内孔喇叭口,并在看不见的地方积热。应把珩磨视为几何修正工序,而不是替代留下 0.5 mm 余量的镗刀。
珩磨为何能同时修正圆度、锥度和直线度
镗刀在孔的一侧切削,并将刀具推离切削处。结果是内孔圆度足以测量,却不足以密封。镗孔还会继承主轴、装夹和材料残余应力的误差。在 4140 上钻孔,应力释放不均,刀具离开后孔会变得不圆。
珩磨从各个方向修正该误差。两条对置磨条同时接触孔壁,浮动珩磨头跟随已有孔,而不是强行建立新中心线。高点承受更大磨条压力并先被切削,低点压力较小并最后切削。内孔自行趋向圆整,且修正在整个行程长度上发生,而不只在一个深度。
因此,珩磨内孔可在直径上保持 ±0.005 mm,同时圆度值优于加工它的镗床。珩磨不需要更刚性的机床,而需要一个磨条能够触及的、足够接近的孔。
锥度和直线度也随之一并修正。若孔上端比下端紧,磨条在孔壁反推处停留更久。行程长度和越程量决定修正程度。越程太少,两端仍呈喇叭口;越程太多,磨条会使出口处外扩。
交叉网纹角度与表面粗糙度:需指定的两个数值
交叉网纹角度由主轴转速与往复速度之比决定。45° 夹角是液压缸和发动机缸的常见起点,因为它在储油能力与承载能力之间取得平衡。较浅角度约 30° 储油更多,适合低速滑动接触。较陡角度接近 60° 泄油更快,适合高表面速度。
只要求交叉网纹角度而不指定粗糙度,结果只能靠猜。两者相互关联。粗磨条高压下切出更深沟谷,留下 Ra 1.6–3.2 μm。细磨条、较低压力和短光磨行程可将同一内孔带到 Ra 0.2–0.8 μm。钜亮五金(GreatLight)标准珩磨范围为 Ra 0.8–1.6 μm,可按要求做得更细。
平台珩磨是第三种选择,且往往是正确选择。粗珩切出深沟谷,精珩削平峰顶而保留沟谷。结果是轮廓仪看似光滑、但仍能储油的表面。缸套、液压阀孔和气动执行器都受益。纯抛光会去除沟谷,零件会擦伤。
不要只追求单一 Ra 数值。Ra 0.4 μm 但无交叉网纹的内孔,可能比 Ra 1.2 μm 且具正确 45° 网纹的内孔磨损更快。润滑脂和油需要地方存留。
CNC 珩磨在加工工序中的位置
珩磨位于内孔工序末端,在钻孔、镗孔和任何热处理之后。它是精加工工序,因此之前每道工序都应已接近尺寸。液压缸的典型路线是钻孔、粗镗、去应力、精镗至最终尺寸 0.05 mm 以内,然后珩磨。珩磨去除最后 0.02–0.05 mm,并修正镗刀无法修正的部分。
淬硬零件会改变情况。感应淬火或渗氮后,内孔可能变形 0.01–0.03 mm,铰刀无法切削。立方氮化硼或金刚石磨条可切削 58–62 HRC 而不软化表层,这就是珩磨成为淬硬液压孔、齿轮孔和枪管标准精加工的原因。
长内孔比短内孔更适合珩磨。4,000 mm 的内孔无法可靠铰削,镗杆在该长度上会偏让。长行程珩磨头沿既有孔走,边走边修正直线度。钜亮五金(GreatLight)在大行程机床上加工内孔至 4,000 mm,内孔轴线需分度时使用 Ø400 mm 转台。
交叉钻孔、键槽和油口会打断孔壁,给磨石提供卡滞点。珩磨前先去除这些特征的毛刺。磨石卡在棱边上会崩刃,崩刃的磨石会划伤其余孔壁。
何时不该选珩磨
珩磨慢,且需要一个起始孔。没有内孔的零件,或内孔仍小 0.5 mm 的零件,应先回到镗杆。直接送珩磨会浪费加工节拍并磨损磨石。
转角半径小的盲孔较难。磨石在行程两端需要越程来修正几何形状,盲孔底部给不了越程。短盲孔可以珩磨,但最后几毫米会失圆。此处镗孔或坐标磨孔往往更合适。
薄壁零件是另一个限制。壁厚 1 mm 的管子在磨石压力下会变形,珩磨会追着变形走而不是切削。内孔最终呈瓣状。可支撑外圆、降低压力,或换工艺。
纯铝和部分塑料等软而粘的材料会堵塞磨石并涂抹而非切削。用合适磨料和充足切削液可以珩磨,但铰削或滚压内孔通常更便宜。珩磨的成本要在硬材料、高价值、紧公差内孔上才划算。其他场合属于奢侈。
与其他内孔精加工方法的对比
按内孔的用途选工艺,不要按习惯选。
| 工艺 | 典型公差 | 表面粗糙度 | 适用场景 |
|---|---|---|---|
| 钻孔 | ±0.10 mm | Ra 3.2–6.3 μm | 仅起始孔 |
| 铰孔 | ±0.02 mm | Ra 1.6–3.2 μm | 直、短、软的内孔 |
| 镗孔 | ±0.01 mm | Ra 1.6–3.2 μm | 大内孔,单点控制 |
| 内圆磨削 | ±0.005 mm | Ra 0.4–0.8 μm | 淬硬内孔,短长度 |
| CNC 珩磨 | ±0.005 mm | Ra 0.2–1.6 μm | 圆度、交叉网纹、长内孔 |
| 滚压 | ±0.01 mm | Ra 0.2–0.4 μm | 软韧性孔壁,不去除余量 |
工程师在珩磨报价前常问的问题
珩磨应留多少余量?
留 0.02–0.10 mm 径向余量。软铝和黄铜接近 0.05–0.10 mm,因为磨石切削自由。淬硬钢、Inconel 和氮化零件接近 0.02–0.05 mm,因为磨料去除材料慢且热量积累快。
余量多不等于精度高。它带来更多磨石磨损和更长节拍。镗到距最终尺寸 0.05 mm 以内,让珩磨修正其余。
珩磨能修正已经位置不对的内孔吗?
不能。珩磨头浮动并沿既有孔走,所以能修正圆度、锥度和直线度,但不修正中心线位置。若内孔轴线位置错误,应在镗床或装夹上解决,不是珩磨。
内孔尺寸偏差过大同理。珩磨调整直径以百分之几毫米计,不是十分之几毫米。
应指定什么交叉网纹角?
液压缸、发动机缸和一般滑动配合从 45° 夹角起步。接触速度低且储油比承载能力更重要时用 30°。表面速度高、多余油会被甩掉时用 60°。
角度始终要与表面处理范围配对。只有角度没有表面处理目标,只是半个规格。
珩磨能用于不锈钢和钛合金吗?
可以,需合适磨料和切削液。316L、17-4PH 和 Ti-6Al-4V 等牌号在磨石压力过高时会加工硬化,所以用较低压力并保持切削液流动。
加工节拍会比 4140 或 1045 慢。回报是内孔在使用中保持尺寸并抗咬合。
如何验证珩磨内孔?
用气动量仪或内径千分尺在多个深度和两个轴向上测直径。用内径千分表或三坐标测量机检查圆度和直线度。用轮廓仪检查表面处理,并对照规格确认交叉网纹角。
钜亮五金(GreatLight)出货前 100% 检验,可按要求提供报告。原材料检查和过程监控与最终检验并行。
磨石堵塞或钝化怎么办?
堵塞的磨石会摩擦而非切削,内孔被抛光、尺寸不再变化、表面处理下降。常见原因是压力过大、切削液不足或磨料与材料不匹配。
处理方法是修整或更换磨石,然后降低压力并提高切削液流量。若重复出现,则余量或磨料粒度不对。
更多来自钜亮五金的加工笔记
我们发布来自工厂车间的装夹记录、刀具试验和检测数据。











