
铝件为何对薄弱工装夹具毫不留情
铝件切削快,也会变形。1.5 mm 厚的 6061-T6 壁在 60 N 侧向载荷下就会偏让,而 12,000 rpm 的三刃刀具一旦吃刀,产生的力远超此值。工装夹具的任务不只是把工件固定住,还要在不压出变形的前提下固定住。
材料弹性模量低是根本原因。铝约为 69 GPa,大约是钢的三分之一。对钢块无害的夹紧力会把铝板压弯,而弯曲只有在松开夹具后才显现——工件回弹,实测尺寸超差。
热行为让情况更糟。铝的导热速度约为钢的五倍,夹具本体吸收切削热后膨胀。300 mm 钢制夹具升温 5 °C 约移动 0.018 mm。这一误差落在工件上,而不是机床上。
工装夹具内部的受力路径
每个压紧件都会形成载荷路径。力从螺钉或真空口进入,经过夹具本体,穿过接触面,从工件传出。路径上任何位置的刚度都限制工件在切削下的位移。接触面处的柔度通常是薄弱点。
点接触是敌人。200 mm 板上三个小压垫把应力集中在三处,板在它们之间鼓起。同样总夹紧力下用六个压垫可将局部压力减半并分散反力。在铝件上,宽而软的压垫优于小而硬的压垫。
摩擦承担一部分工作。铝件机加工接触面的摩擦系数约为 0.15 至 0.3,取决于切削液。这意味着 1,000 N 法向夹紧力只能抵抗 150 至 300 N 侧向载荷。刀具很容易超过这个值,所以加工人员会加装正向挡块,而不是只靠摩擦。
工件本身也在载荷路径中。在薄加强筋和长支架上,工件是系统中最软的弹簧。在切削下方增加支撑,而不是在顶部加大夹紧力,才能让壁在 8,000 rpm 下不颤振。
五种装夹方法及其局限
机械虎钳和压板仍是最常用的方式。它们便宜、刚性好、装夹快。在铝件上,钳口应选软质(6061 或黄铜),螺钉扭矩要低。代价是压痕和变形:40 N·m 下的淬硬钳口会在 6061 表面压出凹痕,并把薄板压弯。
真空吸盘适合板件和薄件。压力均匀分布在整个面上,1.5 mm 薄板在铣 12 mm 型腔时仍保持平整。局限在于夹持力:典型车间真空为 0.6 至 0.9 bar,约合 6 至 9 N/cm²。深切削需要在下方加支撑块。
磁力吸盘只在工件为铁磁性材料时有用。铝不是,所以该方法适用于夹持铝镶件的钢制夹具,或粘在钢制载板上的铝件。装夹时间缩短,但额外载板本身会带来叠加误差。
胶粘和冷冻装夹用于最薄的零件。氰基丙烯酸酯或蜡可固定 0.5 mm 薄片,足以进行 0.1 至 0.2 mm 切深的轻精加工。用加热或溶剂释放工件。不适用于粗加工。
零点定位和模块化系统关乎重复性,而非夹持力。定位精度 ±0.005 mm 的托盘让同一套夹具在三轴铣床和五轴加工中心之间转移而无需重新找正。大约 20 件以上就能收回成本。
公差、壁厚与何时停止
壁厚决定上限。4 mm 以上,多数铝件在常规装夹下能保持形状,关键特征做到 ±0.005 mm 是现实的。1.5 至 4 mm 之间,每 40 至 60 mm 加支撑,每刀切深控制在 0.5 mm 以内。低于 1.5 mm,要用轻切削完成精加工,并在松开夹具后测量,而不是之前。
基准选择与装夹选择同样重要。在机加工面上装夹并从同一面基准,误差回路最短。从挤压毛坯面基准会引入挤压件自身的弯曲,500 mm 长度上在切削前就可能达到 0.3 mm。
切削液改变摩擦状况。大量浇注切削液润滑接触面,摩擦降低约三分之一,侧向承载能力随之下降。干切削提高摩擦,但增加热膨胀。两者都有代价。
有些几何形状根本不应夹紧。壁厚低于 1 mm 的封闭薄壁环在任何径向夹紧下都会变成椭圆,最好从更厚的毛坯加工,最后再释放,或在轻径向支撑下以顶尖间车削。
钜亮五金如何应用工装夹具技术
我们的127台高精度CNC设备包括16台五轴联动加工中心、12台四轴铣床、27台三轴机床和16台车铣复合中心。工装夹具按每项任务用6061板材或钢材制作,取决于重量还是刚性更重要。Ø400 mm转台用于装夹圆形工件,因为径向夹紧会使内孔变形。
最大加工尺寸达4,000 mm,大型机架行程为4,000 × 400 × 150 mm,中型机架为750 × 1,150 × 550 mm。长零件采用多个支撑点,而不是在中心用一个重压板。
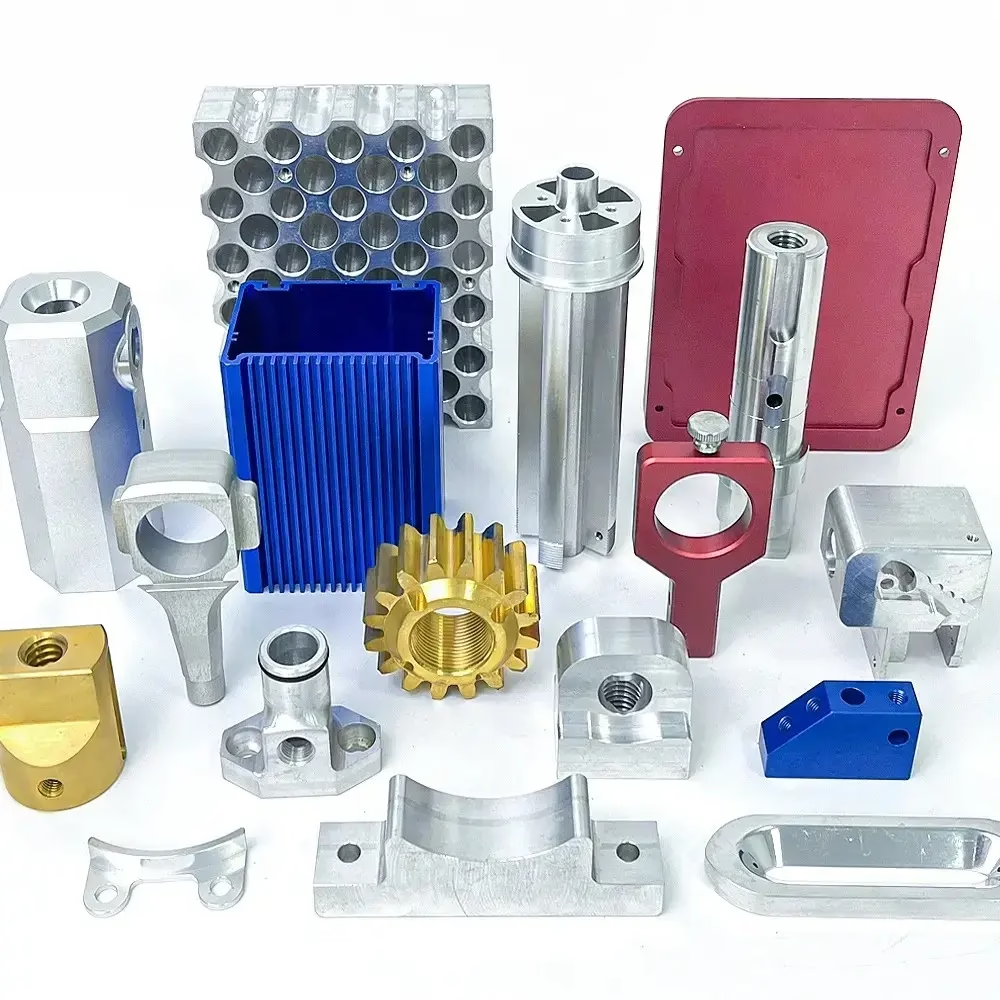
我们加工包括6061、6061-T6、2024、5052、5083、6063、6082、7075和ADC12在内的铝合金牌号。各牌号在夹紧面的表现不同:7075比6061更抗局部屈服,而5052和5083在开裂前能弯曲更大,适合成形面板。
检验包括原材料检查、过程监控和终检,可按要求提供报告。零件在松开夹紧后测量,因为那是客户收到的状态。无最小起订量,从1件原型到10,000件以上批量均可。
铝件夹紧方法对比
力值为典型车间数值,非机床规格。
| 方法 | 适用场景 | 夹持/力 | 主要风险 |
|---|---|---|---|
| 机械虎钳或压板 | 棱柱形零件、粗加工 | 高,扭矩受控 | 钳口压痕、板材弯曲 |
| 真空吸盘 | 薄板、满幅面加工 | 0.6–0.9 bar,均匀 | 侧向夹持力低,需支撑 |
| 磁力吸盘 | 钢制载板工装 | 高,快速装夹 | 铝无磁性 |
| 胶粘或冷冻 | 0.5–2 mm薄片、精加工 | 低,0.1–0.2 mm切削 | 无粗加工能力 |
| 零点定位托盘 | 重复批量、20件以上 | 由所用夹具决定 | 叠加累积误差 |
工程师常问的夹具问题
6061板材上多大夹紧力安全?
没有单一数值,取决于壁厚和支撑。经验规则:6061上局部接触压力保持在约20 N/mm²以下,并分散到至少6个支撑垫。
超过后,板材在支撑垫处轻微屈服,松开后回弹。用千分表在松开前后测量零件。
真空吸盘能夹住零件做全深度切削吗?
只有在切削下方有支撑时才行。真空提供均匀压力但侧向夹持力有限,深轮廓切削即使零件保持平整也会被侧向推动。
端面、轮廓和型腔加工用真空加支撑块,重径向切削改用机械夹紧或载板。
零点系统能提高精度吗?
它提高的是重复性,这是两回事。托盘定位到±0.005 mm,可在机床间移动夹具而无需重新找正,第二次装夹与第一次一致。
它不能解决零件弯曲。如果工件在夹紧力下变形,托盘每次都会忠实复制该变形。
为什么零件取下后尺寸测量不对?
零件在夹紧状态下测量或加工。夹紧力将其压平,切削按压平形状进行,松开后材料恢复自然形状。
解决方法:在加工区域下方支撑、降低夹紧扭矩、在自由状态下检验。夹紧状态下的过程检查只能确认夹紧几何。
磁力夹紧能用于铝吗?
不能直接使用。铝不是铁磁材料,磁力吸盘没有可吸附的对象。当铝件粘接或螺栓连接到钢制载板时才有用。
载板在公差链中增加一个界面,应在基准方案中考虑,而不是当作免费。
铝件加工用什么夹具材料?
虎钳用6061或黄铜软爪,刚性比重量更重要处用钢制本体。铝制夹具板更轻、现场易加工,但接触面磨损更快。
无论选哪种,首次装夹前就地加工接触面,使基准与机床一致。
更多来自 GreatLight
我们发布来自工厂车间的装夹记录、刀具试验和检测数据。











