
本页内容
评估原型打样出口商的实用清单,不是销售话术。
出口原型制作工厂到底是什么
中国快速原型打样出口商不是租个厂房放一台机器。有用的定义是:能根据你的CAD报价、加工零件、处理表面处理、检验,并带着与箱内货物一致的资料跨境发货的工厂。每个环节都有失效模式,而失效很少出在主轴。多数问题出在图纸和发货标签之间。
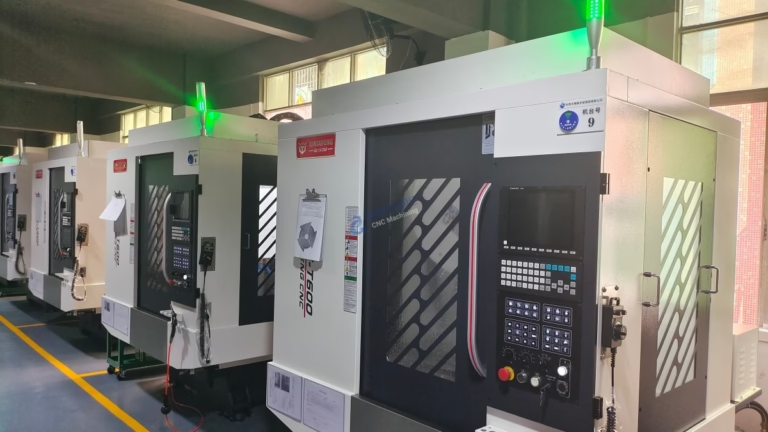
钜亮五金(GreatLight)在东莞有三家全资工厂,在新加坡有一家工厂,150名技术人员和127台高精度CNC机床。这个规模对原型的意义不在产能,而在于16台五轴联动加工中心、12台四轴铣床、27台三轴机床和16台车铣复合中心与检验、表面处理在同一车间。零件不需要在供应商之间流转去毛刺。
实际效果是排产。当一家工厂同时拥有车削、铣削、阳极氧化线和三坐标测量机时,周二改模型不会重启整条物流链。图纸发布后24小时内可开工,零件通常3–5天发货。这些数字来自我们自己的车间,不是行业平均值。
- 1一厂多工序铣削、车削、表面处理和检验在同一屋檐下。
- 2机床种类齐全小至500 × 500 × 450 mm行程,大至4,000 mm行程。
- 3无最小起订量从单件原型到10,000+件批量。
精度问题:什么才是真正可重复的
每家出口商都声称高精度。有用的问题是:你零件上哪个特征需要它。带间隙孔和外观面的支架容易做。带轴承内孔、平面度要求和同轴连接器阵列的壳体不容易,两者不应按同样方式报价。
我们的通用加工公差是±0.005 mm(±0.0002 in),适用于能保持该公差的特征。如果图纸基准体系不严谨,或者零件是薄壁、松开台钳就变形,这个数字意义不大。表面处理也有类似陷阱。密封面做到Ra 0.2–0.8 μm可行,但要求整个铝壳体都达到这个值,只会增加成本和时间,没有功能收益。多数原型支架加工态Ra 1.6–3.2 μm就够了。
原型失败通常出在装夹,不是几何形状。需要一次装夹加工五个面的零件,应放在带Ø400 mm转台的五轴加工中心上。能从三个方向加工的零件应留在三轴机床上,因为更快更便宜。我们宁愿在报价时告诉你,而不是在首件之后。
- 1只对紧公差标注要求±0.005 mm留给内孔、配合面和基准。
- 2按功能选表面处理滑动和密封面用Ra 0.8–1.6 μm。
- 3机床匹配零件复合角度用五轴,开放几何用三轴。
为原型选择工艺
在发出询价前,用它决定该要什么。
| 零件情况 | 工艺 | 原因 |
|---|---|---|
| 金属壳体、紧内孔、20件 | 五轴 CNC | 一次装夹,基准保持关联 |
| 轴或衬套,圆柱形 | 车铣复合 / 车削 | 一次卡盘装夹保证圆度和同轴度 |
| 复杂内部流道 | SLM金属打印 | 无需刀具可达性 |
| 卡扣壳体,5件 | SLA 或真空复模 | 模具便宜,表面好 |
| 功能性尼龙支架 | SLS 打印 | 韧性强,无需模具 |
| 带折弯的钣金面板 | 钣金加工 | 真实折弯半径,真实材料 |
能通过实际测试的材料和表面处理
原型材料选择通常取决于你计划做的测试。如果零件要承载、测刚度或跌落,就用量产合金加工,不要用替代材料。我们加工铝材6061-T6、2024、5052、6063、6082、7075和ADC12;不锈钢303、304、316L、17-4PH和440C;碳钢1018、1045、4130、4140、4340和工具钢;还有钛材TA1、TA2和TC4(Ti-6Al-4V)、Inconel,以及镁合金AZ31B或AZ91D。
塑料涵盖ABS、PC、PMMA、POM、PA、PEEK、PP、HDPE和碳纤维。PEEK和碳纤维在载荷下的表现与ABS差别很大,忽略这一差别的原型能通过装配检查,却通不过功能测试。
表面处理是原型进度最容易延误的环节。阳极氧化可做透明、彩色、硬质或导电;化学镀镍、镀锌、镀银和镀金;粉末喷涂和发黑;喷砂、滚光、拉丝和抛光;激光打标最小字符高度1.5 mm。如果你的标记小于这个值,就打不清晰,我们会在DFM阶段说明,而不是发一个logo模糊的零件。
- 1合金匹配测试零件承载时使用量产合金。
- 2先确认表面处理6061的阳极氧化颜色批次间会有差异。
- 3打标有下限激光打标最小字符高度1.5 mm。
质量文件与数据管理
要问你的文件如何处理。原型打样出口商会收到未公开的几何数据,这些数据会经过邮件、报价系统、CAM工作站和机床控制器。我们持有ISO 27001:2022信息安全管理体系认证,以及ISO 9001:2015。任何文件传输前都可按需签署NDA。
检验是第二个文件问题。我们在发货前100%检验零件,包括原材料检查、过程监控和终检。报告可按需出具,生产合格率为99.99%。如果你的项目需要带气泡图的首件检验,请在询价阶段说明,以便检验计划随零件一起报价。
认证在受监管项目中很重要。我们持有 IATF 16949:2016(汽车)和 ISO 13485:2016(医疗器械)。这两项认证最常成为供应商审批的门槛,也会改变我们默认保留的记录。
- 1文件传输前签 NDA几何数据离开你方之前签署。
- 2按需检测随货提供尺寸检测报告。
- 3项目专属记录可提供汽车和医疗文档。
成本、速度以及钱实际花在哪里
原型成本不只是机床工时。它包括编程、工装、装夹、首件检测、后处理、包装和运费。低小时费率但三次装夹加手工后处理,往往比高费率一次五轴装夹更贵。比较总价,并把它与设计评审延误的代价对比。
速度也是同样的道理。报价和免费 DFM 分析在 12 小时内返回,放行后 24 小时内可开始生产。零件 3–5 天发货。瓶颈不在加工,而在后处理排队和检测时间,所以带硬质阳极氧化和全尺寸检测报告的零件不会像裸加工支架那样快。
我们历史迟交概率低于 2%。这是记录,不是对你订单的承诺。天气、清关和后处理化学仍会影响。
- 1比较总成本把编程、装夹、后处理和运费一起算。
- 2后处理决定交期裸加工零件流转最快。
- 3输入最快者胜干净的模型和明确的基准能省下数天。
首次下单前工程师常问的问题
下单前怎么知道公差承诺是真的?
发一件含最紧特征的零件,要求随货提供尺寸检测报告。报告才是证据,不是报价单上的公差行。
如果图纸基准方案不严谨,先要 DFM 反馈。在报价时就指出基准问题的工厂,通常也是切削时守住公差的那家。
报价需要哪些文件和信息?
STEP 或原生 CAD 模型加带公差、基准和后处理标注的 2D 图纸是最快路径。只有模型对简单零件可行,但关键特征需要附上数值。
标明哪些特征关键。这样我们能选择机床和检测方案,而不是按最紧标注给整个零件报价。
单件原型和小批量生产都能做吗?
可以。没有最小起订量,同一车间既做单件原型也做 10,000+ 件批量。区别在工装和检测规划,不在是否接单。
批量超过几百件时,如果几何允许,我们通常建议软模或铸件路线,因为这会改变单件成本。
我的设计如何保护?
上传安全保密,我们持有 ISO 27001:2022 信息安全管理认证。NDA 可按需提供,并可在任何文件传输前签署。
如果你的项目需要,首次联系时就索要 NDA。它不花钱,还能直接消除这个疑问。
哪些认证覆盖汽车和医疗原型?
IATF 16949:2016 覆盖汽车,ISO 13485:2016 覆盖医疗器械。ISO 9001:2015 覆盖通用质量体系。
如果你的供应商审批流程需要特定记录,请在 RFQ 阶段告知,这样文档会纳入工单,而不是加工后补。
原型为什么会晚到?
几乎总是后处理和检测,不是加工。阳极氧化颜色、镀层厚度和全尺寸检测报告各自增加排队时间。
裸加工零件加外观检查流转最快。如果需要硬质后处理和全尺寸报告,就按此规划天数。









