
两种去除方式,一个零件
该流程将化学蚀刻与 CNC 切削配合:蚀刻在合金板材上开出精细特征,CNC 切削把同一零件加工到最终厚度、平面度和孔位精度。
这套工艺到底是什么
蚀刻步骤使用光刻胶掩膜和化学槽,在掩膜开口处溶解金属。没有刀具切削力,蚀刻边缘无毛刺,也不会产生加工硬化。在 0.2 mm 板材上开出小至零点几毫米的特征是常规能力,这正是铣削难以做到的。
随后由 CNC 步骤接手。它确定轮廓,钻孔并铰孔到 ±0.005 mm,以平面基准面加工端面,并加工蚀刻无法保证的型腔或沉孔。由于蚀刻已去除大部分面积,刀具的时间花在精度上,而不是粗加工上。
顺序很重要。先蚀刻可以保留载体框架,使数十个小零件在铣削过程中保持平整。先铣削则可能在蚀刻开始前就使薄筋变形。
有一个限制需要提前说明:这不是五轴加工的替代方案。如果零件是带深 3D 轮廓的实心块,普通 CNC 加工更快、更便宜。
- 1蚀刻负责合金板材上的细槽、网格、穿孔和薄筋。
- 2CNC 负责轮廓、精密孔、平面基准、型腔和螺纹。
- 3不适合深 3D 型腔、厚坯料和大批量简单板件。
哪些合金蚀刻和加工表现好
蚀刻干净的合金通常晶粒可预测、无明显合金元素偏析。6061、5052 和 6063 铝蚀刻均匀,铣削也顺利。304 和 316 不锈钢能保持精细特征,但需要较慢的蚀刻槽液,以避免掩膜边缘出现侧蚀。
铜合金表现不同。C110 和 C101 蚀刻快、边缘清晰,因此常用于母排和射频屏蔽。铍铜蚀刻效果良好,但需要受控操作和成文工艺,因为粉尘和槽液化学受监管。
钛和 Inconel 处于另一端。两者都耐化学侵蚀,蚀刻步骤慢,在 0.5 mm 以下很少经济。对这类材料,用合适刀具和切削液的 CNC 铣削通常是更好的路径,我们会在 DFM 评审中直接说明,而不是报一个不划算的工艺。
AZ31B 和 AZ91D 镁合金加工快、重量轻,但切屑易燃。这更多影响现场管理和切削液选择,而不是蚀刻本身。
合金类别一览
两步组合时的典型表现。实际结果取决于板材厚度和特征尺寸。
| 合金 | 蚀刻表现 | CNC 表现 | 典型用途 |
|---|---|---|---|
| 6061 / 5052 铝 | 去除均匀,边缘干净 | 易切削,表面质量好 | 机箱、支架、散热器 |
| 不锈钢 304 / 316L | 精细特征,注意侧蚀 | 加工硬化,轻切削 | 医疗、食品设备 |
| C110 / C101 铜 | 蚀刻快,细节清晰 | 粘刀,需锋利刀具 | 母排、射频屏蔽 |
| TC4 钛合金 | 蚀刻慢,经济性低 | 难加工但可预测 | 航空航天支架 |
| Inconel | 很慢,很少使用 | 刀具磨损是限制 | 热端部件 |
| 镁合金 AZ31B | 可蚀刻,切屑有反应性 | 切削快,需严格管理 | 轻量化壳体 |
化学蚀刻与直接 CNC 铣削对比
当特征小于能伸入的刀具,或板材太薄、装夹易翘曲时,选蚀刻。0.2 mm 不锈钢板上的 0.3 mm 穿孔网格属于蚀刻任务。铣削它需要 0.3 mm 刀具、多次走刀,以及比零件还贵的工装夹具。
当零件需要真正的 3D 形状、螺纹孔、过盈配合内孔,或比板材自身能保持的更严平面度要求时,选铣削。蚀刻是贯穿厚度的工艺,无法做出台阶、倒角或沉孔。
组合路线在中间地带划算。可以想象一块薄合金板,上面有密集槽阵列,加四个精密定位销孔和铣削周边。蚀刻图案,铣削基准。一次装夹、一个载体框架、一份检测报告。
批量也会改变答案。大约超过 10,000 件相同的薄零件时,专用蚀刻模具加简单修边模在单件成本上通常优于两种路线。低于这个量,混合流程通常是实用选择。
我们在东莞如何加工这类零件
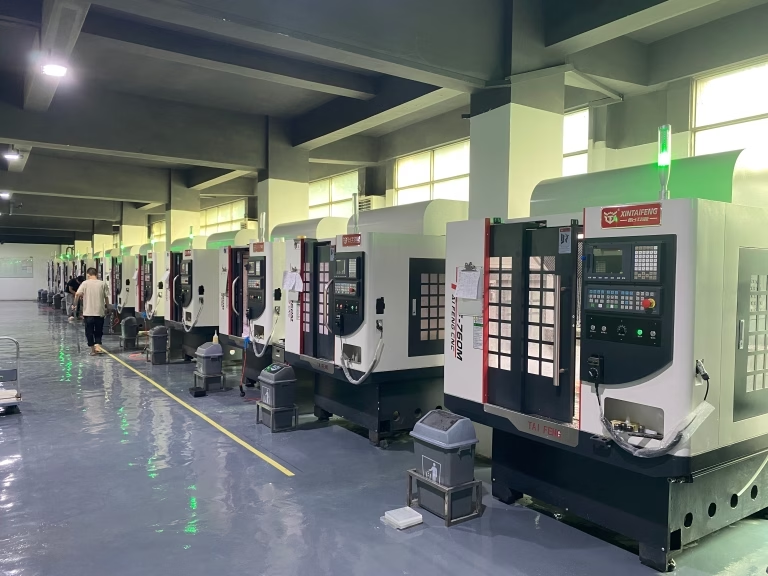
铣削特征保持 ±0.005 mm,成品面 Ra 0.8–1.6 μm。蚀刻边缘呈哑光、无毛刺,通常保持原样,除非图纸要求钝化或电镀。我们的 127 台 CNC 设备包括 16 台五轴联动加工中心和 16 台车铣复合中心,混合工艺零件不必等单一主轴。
最大加工尺寸为 4,000 mm,覆盖大多数面板和框架类工件。较小的行程范围 750 × 1,150 × 550 mm 和 600 × 600 × 600 mm 处理其余工件。需要多面分度特征时,可使用 Ø400 mm 转台。
每份订单都经过原材料检验、过程监控和发货前终检。合格率为 99.99%。检测报告可按需提供,我们对零件做 100% 全检,而不是抽检。
发送图纸后,12 小时内提供报价和免费 DFM 分析。生产可在 24 小时内启动,零件通常 3–5 天发货。没有最小起订量,单个原型和 10,000 件批量走同一流程。
- 1认证ISO 9001:2015、IATF 16949:2016、ISO 13485:2016、ISO 27001:2022。
- 2表面处理阳极氧化、电镀、粉末喷涂、喷砂、激光打标。
- 3保密安全上传;可应要求签署 NDA。
工程师报价前常问的问题
能蚀刻并继续铣削的最薄合金板是多少?
我们经常在载体框架上加工 0.2 mm 不锈钢和铝板。更薄时,限制因素变成操作和平面度,而不是蚀刻本身。
如果零件厚度小于 0.2 mm,请告知平面度要求。有些情况可用临时垫板解决,另一些情况我们会建议改用其他工艺路线。
蚀刻特征能保证多紧的公差?
蚀刻公差取决于板材厚度。按经验,特征宽度约为材料厚度的 ±10%,若图形采用步进重复,孔位精度会更好。
关键尺寸应放在铣削特征上,那里适用 ±0.005 mm。
能否将蚀刻与阳极氧化或电镀结合?
可以。提供透明、彩色、硬质和导电阳极氧化,以及化学镀镍、镀锌、镀银和镀金。
由于表面纹理不同,蚀刻边缘的阳极氧化效果与铣削面不同。若颜色匹配很重要,请在图纸上注明。
DFM 评审需要什么文件格式?
3D 几何用 STEP 或 IGES,另附 2D 图纸,注明公差、材料、表面处理及关键要求。仅需展开平板的零件可用 DXF。
免费 DFM 分析在 12 小时内返回,并标出无法通过蚀刻或铣削实现的特征。
有最小起订量吗?
不是。从 1 件原型到 10,000 件以上批量,我们采用相同的工艺控制。
对于薄件的大批量生产,我们会在 DFM 评审中告知专用蚀刻工装是否比混合工艺更经济。
你们如何保护我们的设计数据?
上传文件按保密处理,可在发送文件前签署 NDA。我们的信息安全管理已通过 ISO 27001:2022 认证。
客户图纸仅限因报价和工艺规划需要而接触的工程师和编程人员访问。









