
01
齿面接触斑点落在齿根或齿顶
齿轮副切齿时未做接触检查。载荷集中在一端齿面,受扭矩后接触斑点偏移,几百小时内齿轮副就开始啸叫。初始接触斑点设置错误,靠研磨无法挽救。
锥齿轮副失效的原因就那么几种,而且每一种都出现在装配现场,而不是图纸上。
齿轮副切齿时未做接触检查。载荷集中在一端齿面,受扭矩后接触斑点偏移,几百小时内齿轮副就开始啸叫。初始接触斑点设置错误,靠研磨无法挽救。
变形使齿厚变化几个百分之一毫米。切齿时测量合格的齿轮副,热处理后变紧,在工作温度下卡死。这是工艺规划问题,不是磨削问题。
内孔跳动 0.02 mm 就会破坏整个啮合。齿轮箱一侧发热,润滑失效,最后更换的轴承其实并非原因。
滚齿只是工序的一半。没有磨齿机和研磨工装,齿面粗糙度只能停留在 Ra 3.2 μm,齿轮副在高速下无法降噪。
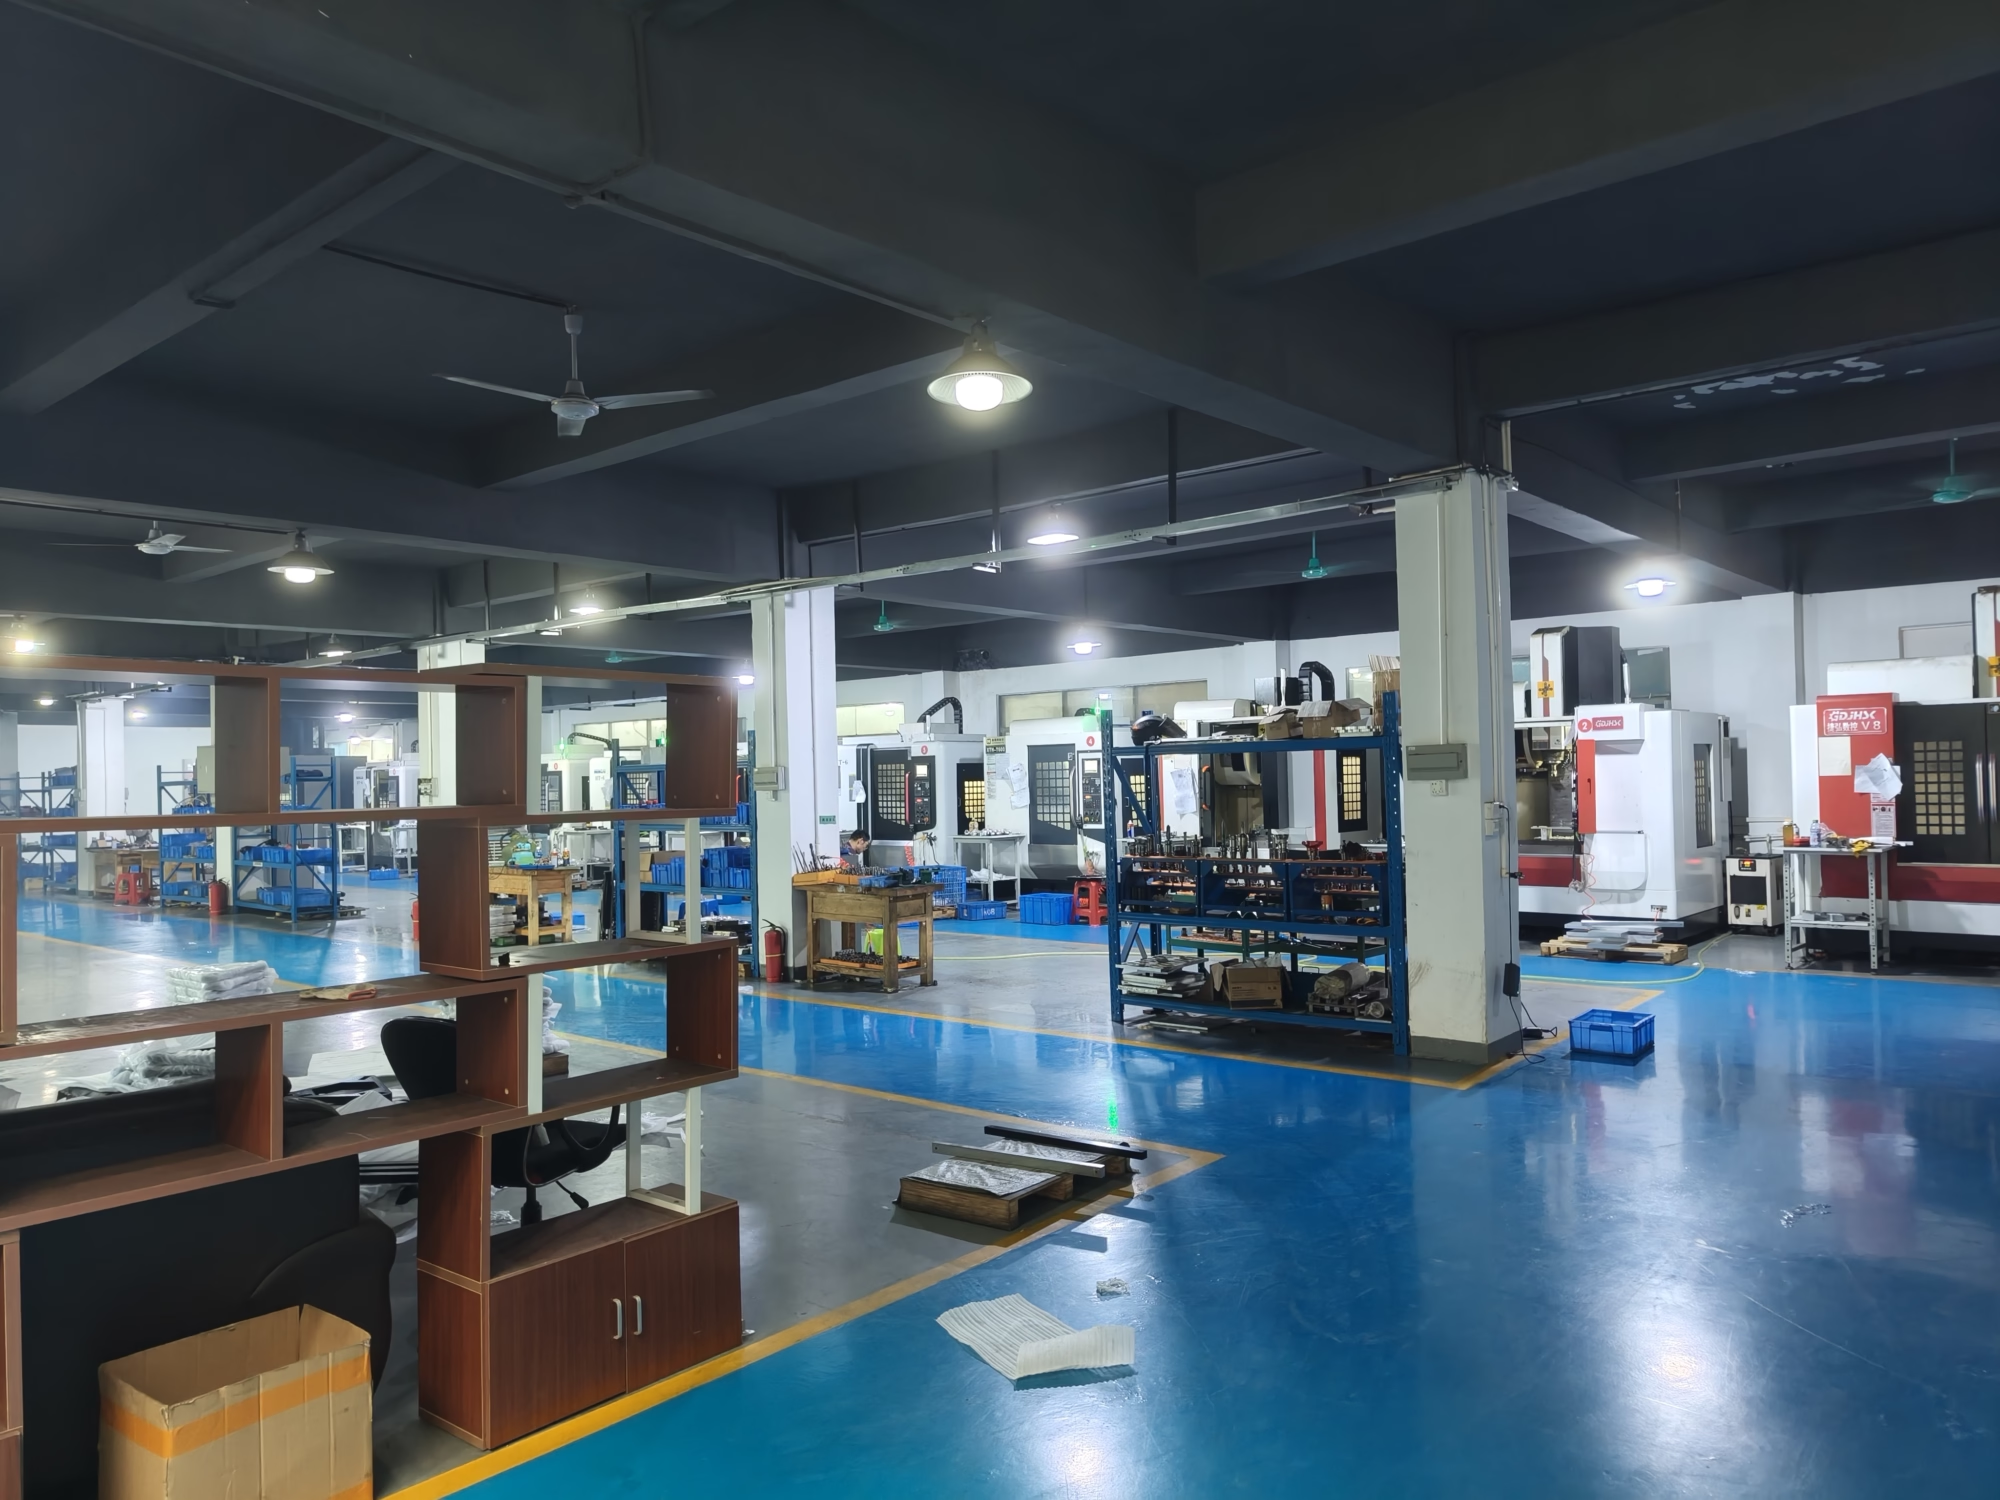
车削、切齿、热处理、磨削和检测均在东莞同一厂区内完成。
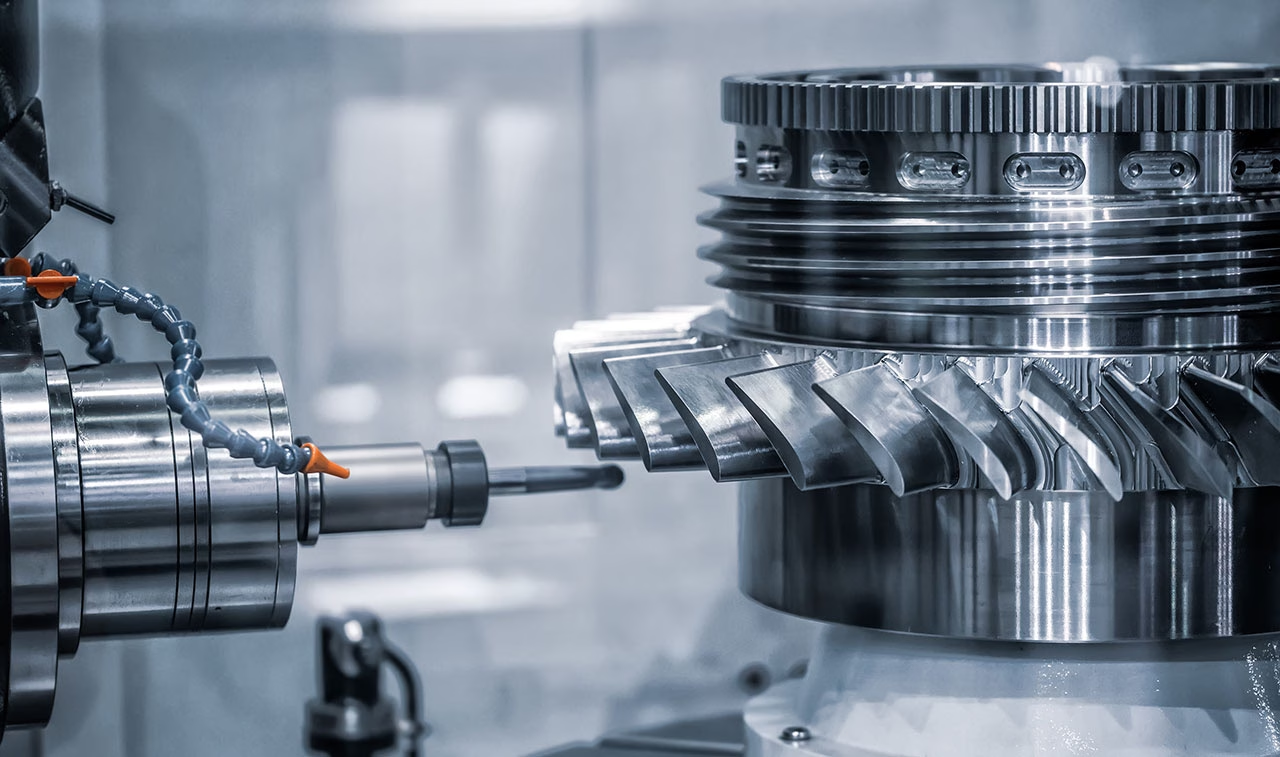
螺旋锥齿轮副承载高、运转平稳,因为轮齿是逐渐啮合而非同时啮合。螺旋角和螺旋方向必须与配对小齿轮匹配,因此小齿轮和大齿轮始终成对加工,绝不分开做。
Zerol 锥齿轮在螺旋角为零时也能实现同样平稳的啮合。当齿轮需要双向运转,或希望在不能承受轴向推力的轴上获得螺旋锥齿轮特性时,这一点很重要。我们在 16 台五轴加工中心上切这两种齿轮,大规格从动齿轮使用 Ø400 mm 转台。
锥齿轮通常在渗碳淬火时丢失几何精度。我们预先规划余量,热处理后再磨削,确保发货齿厚与图纸一致。磨削齿面常规生产可达 Ra 0.8–1.6 μm,有要求时可达 Ra 0.2–0.8 μm。
最后是研磨。将齿轮副涂上标记剂对研,读取齿面接触斑点,调整至齿面中部。若接触斑点无法调好,零件不出厂。
根据载荷、转速以及轴能否承受轴向推力来选择。
| 类型 | 适用场景 | 注意事项 |
|---|---|---|
| 直齿锥齿轮 | 低速传动、手动进给、差速器 | 中高转速下噪声大;载荷同时作用于整个齿面 |
| 螺旋锥齿轮 | 高载荷、低噪声运转、车辆车桥 | 产生轴向和径向推力;需要配对小齿轮 |
| Zerol 锥齿轮 | 换向传动,具备螺旋锥齿轮特性但无轴向推力 | 额定载荷略低于真正的螺旋锥齿轮副 |
| 准双曲面齿轮 | 轴线偏置,车桥周围空间紧凑 | 需要专用润滑油;齿面存在滑动 |
| 磨齿螺旋锥齿轮 | 需要低侧隙的伺服和主轴传动 | 磨削增加成本;仅在侧隙要求严格时采用 |
图纸上很少只有锥齿轮一个零件。
五轴联动加工齿轮毛坯、壳体和配对轴,保证同一公差带。
轴、轮毂和从动齿轮毛坯的车铣加工,内孔和端面作为切齿基准。
渗碳淬火和整体淬火纳入工艺路线,确保磨削余量正确。
发黑、化学镀镍、镀锌和硬质阳极氧化,用于防腐和耐磨。
在确定淬火齿轮副及其工装前,先做装配验证原型。
在成品齿轮副上测量跳动、侧隙、齿厚和接触斑点。
数据仅来自我们自己的设备清单。
| 项目 | 加工能力 | 备注 |
|---|---|---|
| 可达公差 | ±0.005 mm | 可按要求做到 ±0.0002 in |
| 精细表面 | Ra 0.2–0.8 μm | 磨削齿面 |
| 标准磨削表面 | Ra 0.8–1.6 μm | 常规生产表面 |
| 加工态表面 | Ra 1.6–3.2 μm | 磨前状态 |
| 最大加工尺寸 | 4,000 mm | 全厂通用 |
| 转台 | Ø400 mm | 用于较大齿圈 |
| 订单数量 | 1 到 10,000+ 件 | 无最小起订量 |
| 首件 | 3–5 天 | 依据受控图纸 |
车间里可查的数据,不是形容词。
十五年来在东莞和新加坡的三家全资工厂生产齿轮和机加工零件。
16 台五轴联动加工中心、16 台车铣复合中心、12 台四轴铣床和 27 台三轴机床。
淬火后检测特征上的公差,不是毛坯上的。
共 150 名技术人员,工艺规划由操作机床的人完成。
ISO 9001:2015、IATF 16949:2016、ISO 13485:2016 和 ISO 27001:2022。
图纸评审及可制造性说明在 12 小时内返回。
差速器和减速齿轮,侧隙控制决定车内噪声。
直角传动和分度台,连续运行多年。
需要低侧隙和可重复定位的伺服轴。
小批量、全文档记录的齿轮副,材料可追溯。
锥齿轮适合效率重要的直角传动。蜗轮蜗杆一级可实现大速比且自锁,但滑动摩擦损失更多能量。
如果输入转速高于几百 rpm 且规格书要求效率,用锥齿轮副。如果需要一级 50:1 且驱动允许发热,蜗轮蜗杆更便宜。
约 300 rpm 以下、中等载荷时,直齿锥齿轮加工成本更低、更易检测。转速升高后噪声变大,因为整个齿同时啮合。
螺旋锥齿轮副成本更高,但运行更安静,同尺寸承载更大。如果齿轮箱会被操作员听到,螺旋通常值得。
侧隙按图纸设定,并在装配好的齿轮副上验证。它取决于模数、中心距以及壳体如何控制轴的位置。
请随齿轮图纸提供壳体内孔位置。仅齿轮上看似可达的侧隙,如果轴承座孔不紧,可能无法实现。
是。同一次装夹加工配对件,是保证载荷下接触斑点正确的唯一方法。
我们在着色剂上记录接触斑点,并在热处理、磨削和研磨过程中保持配对,避免两件与另一套混料。
承载传动通常选 4140、4340 等渗碳合金钢。不需要淬火时也加工 1045、1018 和 4130。
303、304、316、17-4PH 和 440C 不锈钢适用于食品、医疗和腐蚀环境。青铜和黄铜适合低载荷、低速齿轮副。
我们根据截面厚度和淬火周期留磨削余量,热处理后磨削,使齿厚和跳动回到规格。
对要求严格的齿轮副,我们在最终磨削前安排第二次去应力。这增加一道工序,但比报废整批淬火件便宜。
可以,前提是能从样品恢复模数、压力角、螺旋角和旋向。齿面磨损严重时较难测量,有图纸或配对件会有帮助。
在您决定量产前,我们会先说明样品能确定和不能确定的内容。
图纸需含模数、齿数、压力角、螺旋角和旋向,以及材料、热处理和侧隙。3D 模型有帮助,但不能替代齿参数。
通过报价页发送文件,12 小时内返回价格和 DFM 说明。发送前可签 NDA。
深受全球工程师和制造商信赖










上传 3D 模型或 2D 图纸,获取报价及免费 DFM 分析。最大加工尺寸 4,000 mm。
CNC 金属 13 种牌号
CNC 塑料 10 种牌号
设备与工艺 12 种选项
表面处理与后处理 10 种选项
材料:未选择 设备:未选择 后处理:未选择
填写此简短表单,我们会打开 WhatsApp 并准备好您的消息。我们仅使用这些信息回复您。
在 WhatsApp 内点击发送前,不会发送任何内容。