
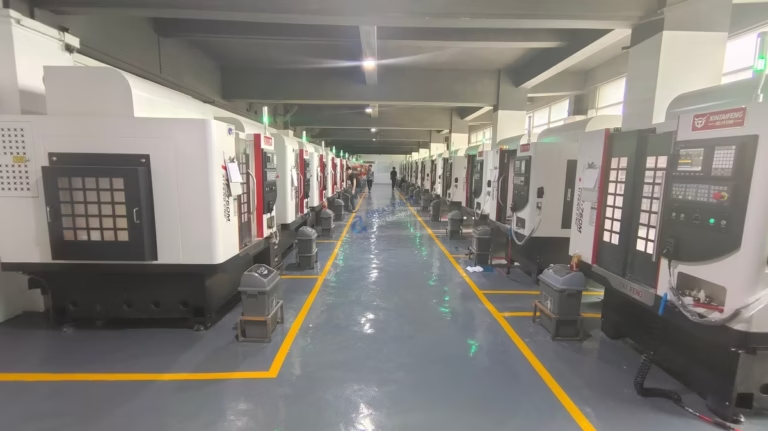
真正影响加工节拍的因素
大多数车削收益来自四个物理因素:切削刃、切屑、工件夹持和热量。其余都是测量。
把刀片当作系统,而不是单项采购项
刀片不是一年才补订一次的耗材。基体、涂层、前角、刀尖圆弧半径和断屑槽都必须匹配你面前的材料批次,而不是样本上列出的通用牌号。在加工316L不锈钢的关键CNC金属车床上,采用MT-CVD涂层硬质合金刀片、大正前角、刀尖圆弧半径与切削深度匹配的刀片,切削明显比通用钢件刀片轻。切削力更低意味着变形更小、尺寸更稳、后刀面磨损更慢。
看切屑,不要看刀具样本。连续不断的长切屑缠绕刀塔,说明断屑槽不适合该进给和切深。能在排屑窗口内卷曲并折断切屑的断屑槽可保持刀塔畅通,消除每班悄悄吃掉一小时的缠屑停机。当切屑在外缘短断并呈蓝色时,切削刃工作正常。
按刀片牌号保留简单记录:材料、硬度、表面速度、进给、切削深度、每刃件数和失效模式。几个工件之后,记录会告诉你哪种牌号能回本,哪种只是在采购桌上看起来更便宜。这份记录比任何单次刀具折扣都更有价值。
掌握切削参数,不要让CAM决定
CAM库给出的进给和速度偏保守,因为它们必须能在世界上最弱的机床上工作。把它们当作起点。在刚性车床和支撑良好的工件上,通常可以先提高表面速度和每转进给,再提高切削深度。提高速度可减少切削刃摩擦时间;提高切深会增加刀片和主轴负载。一次只测试一个变量。
薄壁铝壳体显示了这种规律。默认建议可能是500 m/min和0.15 mm/rev。将表面速度提高到800 m/min左右,同时把切深减小到0.2 mm,通常会把激励频率移离工件固有模态,颤振随之下降。精加工工序随后无需二次弹簧走刀即可保持尺寸。
共振是可测量的。便携式锤击测试和模态检查可识别应避开的主轴-工件频率,首次切削前用音频监测空运行确认。在稳定装夹上,我们把材料去除率推到了远超教科书值的水平。在细长轴上,同样的推法会产生锥度和颤振。决定的是工件,不是图表。
每转进给同时控制切屑厚度和表面处理。进给太低会摩擦并使不锈钢加工硬化。进给太高会撕裂软铝并留下可见纹路。按材料找到窗口并写在装夹单上。
围绕整个工件周期规划工件夹持
工件夹持通常为第一道工序选择,然后被后续每道工序继承。这是本末倒置。看完整周期:哪个面是基准、每道工序在哪里夹持工件、两次夹持之间去除多少材料、松开夹持时工件会在哪里变形。三爪卡盘在第一道工序完美夹持薄环,第二道工序可能使其椭圆化,因为卡爪压力和残余应力方向相反。
对于环、衬套和法兰,按实际工件直径镗削的涨力芯轴或扇形软爪可分散夹紧载荷并保持圆度。对于长轴,靠近切削处放置中心架可减少无支撑跨距,让你保持进给而不弯曲。对于需要五个面的工件,车床上的分度器可在不二次装夹的情况下完成更多周期,从而完全消除一次重新装夹误差。
报价前在纸上数装夹次数。每次额外装夹都会增加基准转换、可能的公差链和处理时间。在关键CNC金属车床上,一道额外工序的成本往往高于它节省的加工节拍。如果几何形状确实需要四五个面,车铣复合中心或同步5轴机床通常胜过在两轴车床上增加工装夹具。
夹紧压力是工艺变量,不是默认值。在装夹单上标明所用压力,并在每次运行首件松开后检查圆度。
把切削液和切屑管理作为一个决策
切削液选择和排屑从两个方向解决同一问题。高压内冷切削液到达切屑下方的切削区,打断导致积屑瘤的热循环,并把切屑从刀片冲走。开放式装夹上的浇注冷却主要在切削后冷却工件,为时已晚。对于不锈钢或钛的深孔和切槽,内冷输送通常是稳定工艺和烧刃之间的差别。
按工序匹配液体。纯油适合深孔钻、螺纹加工和润滑性最重要的硬材料。水溶性乳化液适合大批量车削并保持工件冷却。对于铝,使用不会污染表面的液体和浓度,并保持浓度在范围内,因为一个班次内稀释会漂移。
切屑既是切削问题,也是物流问题。按切屑体积选型的排屑机、产生短切屑的断屑槽以及将切屑冲离的切削液流可保持刀塔畅通。车削单元上大多数非计划停机与切屑有关,而不是刀具。
每周跟踪切削液浓度。折光仪读数只需几秒,可防止加工逐渐滑向表面质量差、异味和刀具磨损。
利用车床本身已产生的数据
现代车削中心会报告负载、主轴转速、进给倍率、刀具偏置和报警。多数车间一项都不采集。按刀具和程序记录主轴负载,可提前预警刀具磨损、材料批次变化或工装夹具移位。一段加工中负载趋势上升,说明刃口变钝或切屑排出不畅。
在机测量和测头进一步闭环控制。在机床内测量关键直径,自动回传偏置,第二、第三件就能保持尺寸,操作员无需改动偏置页面。批量超过几百件时,仅减少废品通常就能收回测头成本。
开始时保持简单。记录最常失效刀具的主轴负载、刀具寿命计数和首件检测结果。每把刀三个数字就足以看出规律。生成无人查看的仪表盘报表工具只会增加成本,不会改变任何决策。
重点不是为联网而联网,而是知道哪把刀会在报废一批工件之前失效。
按材料分类的车削装夹参考
刚性车床上稳定装夹的典型起点。根据实际工件和硬度调整。
| 材料 | 刀片/涂层 | 切削液 | 注意 |
|---|---|---|---|
| 6061-T6 铝合金 | 抛光无涂层,大前角 | 乳化液,防污 | 积屑瘤,低进给时撕裂 |
| 316L 不锈钢 | MT-CVD 硬质合金,大正前角 | 纯油或高压乳化液 | 加工硬化,长条切屑 |
| 4140 / 4340 钢 | CVD 硬质合金,中等断屑槽 | 乳化液,高压 | 切削深度线处缺口磨损 |
| Ti-6Al-4V | 无涂层或 PVD 细晶粒 | 高压内冷 | 刃口发热,薄壁颤振 |
| C36000 黄铜 | 无涂层,锋利刃口 | 轻乳化液或干切 | 深槽排屑不畅 |
| 17-4PH (SUS630) | PVD 硬质合金,强刃口 | 优先纯油 | 长轴锥度,加工硬化 |
预防性精度优于预防性维护
计划维护让车床保持运转,预防性精度让它持续做出好零件。两者不是同一张检查表。精度检查包括班次开始时的主轴热伸长、刀塔重复定位精度、尾座对中,以及换刀后首件的实际圆度,而不只是油位和滤芯日期。
热漂移最不易察觉。车床夜间冷置,主轴升温后会伸长,07:00 还合格的直径到 09:00 可能漂出公差。预热循环、稳定的切削液温度和预热后首件检查可消除大部分变化。跳过预热的车间整个上午都在补偿,还纳闷偏置为何一直变。
刀具寿命限制应写入程序,而不是靠操作员记忆。为每把刀设定件数或负载阈值,按计划换刃。在灯光下看似可用的磨损刃口,在明显失效之前很久就会导致表面粗糙度上升和尺寸不稳。
记录首件结果、所用偏置和环境温度。一个月后,这份记录能解释机床上大部分的日常波动。
选择运行相同工艺的供应商
最后一个杠杆不在机床上,而在谁操作它。向车削供应商直接问三个问题:用哪台机床和哪种控制系统加工该零件,首件和过程检测计划是什么,加工中尺寸漂移时如何处理。能说出具体工艺和具体检查项的答案是好迹象,泛泛而谈的则不是。
对于关键 CNC 金属车削任务,有用的供应商在同一屋檐下同时具备车削和铣削能力,这样车铣复合或 5 轴加工是工艺路线决策,而不是外协步骤。钜亮五金(GreatLight)在三个全资工厂运行 127 台高精度 CNC 机床,包括 16 台车铣复合中心和 16 台同步 5 轴加工中心,配备 Ø400 mm 转台,最大加工尺寸达 4,000 mm。车削、铣削、精加工和检测都在同一质量体系内完成。
资质比宣传册上的说法更重要。按 ISO 9001:2015、IATF 16949:2016、ISO 13485:2016 和 ISO 27001:2022 运行,意味着检测记录、可追溯性和文件控制都经过审核。原型不设最小起订量,同一工艺可扩展到 10,000+ 件批量。
要求随件提供检测报告。如果供应商拿不出原材料检验、过程监控和终检结果,图纸上的公差就只是期望。
工程师常问的车削问题
车削直径能保证 ±0.005 mm 吗?
可以,前提是刚性装夹、材料稳定且温度受控。限制通常来自工件而非机床:薄壁、长悬伸轴和软铝在夹紧力和切削力下会变形。
我们在首件时确认可达到的公差,并在检测报告上注明,而不是假定图纸值。
车削件何时应转到车铣复合或 5 轴机床?
当零件需要四个或更多面上的特征,或两轴车床的额外装夹带来的公差链超过其节省的加工节拍时。
车铣复合中心在一次装夹中完成背面和交叉特征,消除基准转换。复杂几何形状可直接用同步 5 轴加工。
薄壁车削时如何控制颤振?
减小径向切深并提高线速度,避开工件固有频率。用扇形爪或涨力芯轴支撑壁面,并保持刀具悬伸短。
生产前用带音频监控的空运行确认稳定窗口。
车削表面能达到什么表面粗糙度?
普通车削通常为 Ra 1.6–3.2 μm。受控精车可达 Ra 0.8–1.6 μm,合适材料上的精细加工可达 Ra 0.2–0.8 μm。
表面质量取决于材料、每转进给和刀具状态,因此我们按特征分别设定。
你们最常车削哪些材料?
铝 6061、6061-T6、2024、7075 和 6082;不锈钢 303、304、316、316L、17-4PH 和 440C;钢 1018、1045、4130、4140 和 4340;以及钛 TA1、TA2、TC4、Inconel 和铜合金。
POM、PEEK 和 PA 等塑料也是常规加工材料。
保密图纸如何处理?
上传文件安全保密。我们可在审阅文件前按需签署 NDA,文件管理遵循 ISO 27001:2022 规范。
报价和免费 DFM 分析在 12 小时内返回,确认后 24 小时内可开始生产。









