
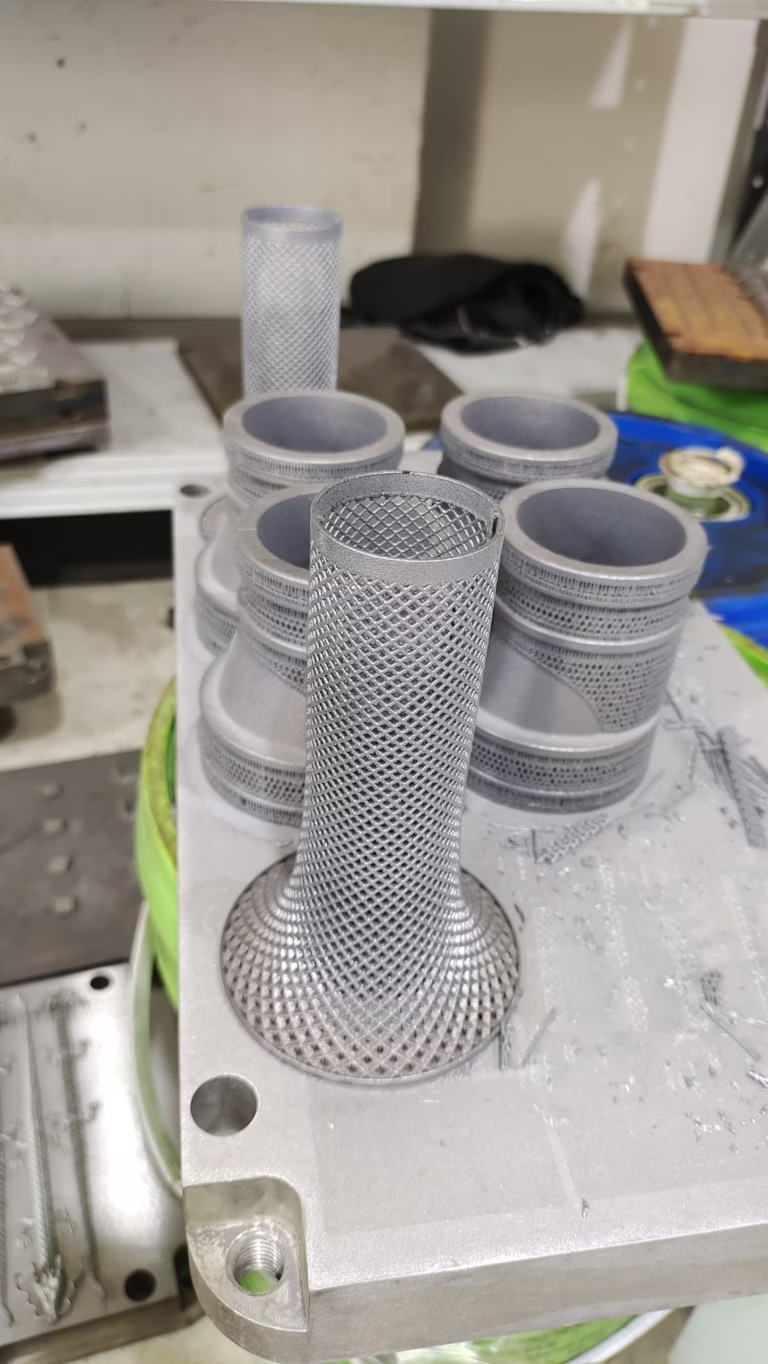
打印原型与打印零件的区别在哪里
以下每项技术都用一个问题来评判:它是否改变零件能否装入组件并正常工作?
变层高自适应切片:该精细处精细,该快处快
多数桌面切片软件默认使用固定层高,通常是 0.2 mm。这样容易理解,但会在不需要精细的几何上浪费时间。垂直壁面不在乎层高是 0.1 mm 还是 0.3 mm,浅穹顶则在乎。让切片软件在同一零件内改变层高,薄层只用在曲率或可见表面需要的地方。
收益真实但有上限。在特征混合的零件上,从固定 0.2 mm 改为 0.12–0.28 mm 范围,通常可缩短 15–30% 的成型时间,同时让可见面保持在较细的一端。低于 0.08 mm 时,喷嘴移动时间超过挤出时间,表面不再改善。增加最小层时间,让每层薄层在下一层落下前冷却。
有一个限制需要直说。自适应切片只改善打印表面,无法让平面配合面变平,也无法保证螺纹孔或压配销。这些特征需要切削刀具。在我们车间,打印支架和机器人末端执行器的基准面和内孔都在加工中心上精加工,因为打印出来的基准不是基准。
- 1设定下限层高绝不低于 0.08 mm;瓶颈是冷却时间,不是分辨率。
- 2保持顶面精细客户会看到或触摸的任何表面都强制使用薄层。
- 3机加工接口内孔、螺纹和压配属于铣床,不属于切片配置。
SLS 和金属打印中的粉末管理
在粉末床工艺中,材料不仅是原料,也是支撑结构。因此粉末状态是工艺变量,不是耗材。每个成型周期都会加热粉末床,未熔化的粉末会吸收水分、氧气和细小的卫星颗粒。不加控制地回用,下一个零件的烧结结果就会不同。
实用规则是跟踪旧粉与新粉的比例,并保持在合格窗口内。对于聚合物 SLS,通常将 30–50% 旧粉与新粉混合;具体上限取决于力学要求。金属系统更严格。钛粉和铝粉会与氧气反应,因此要过筛、检查粒径分布,并在化学成分漂移前报废批次。
hobby 机器与生产单元的分歧就在这里。带密封料斗的桌面 SLS 打印机可以连续数月使用同一混合比例。金属系统需要惰性气氛、筛分站和批次历史记录。如果打印件必须通过疲劳或压力测试,粉末记录就是可追溯性文件的一部分。
树脂打印中的灰度掩膜与亚像素固化
树脂打印机通过 LCD 或 DLP 掩膜一次曝光整层。多数用户忽略的技巧是掩膜不止两种状态。像素可以是全黑、全白或部分透明。利用灰度值可以柔化边缘、降低精细特征的剥离力,并控制单层内的固化深度。
亚像素渲染更进一步。通过在两次曝光之间将投影图像偏移半个像素,打印机可构建比物理像素网格更细的有效分辨率。尖角不再膨胀,小孔保持圆形而不是方化。代价是曝光时间:两次偏移曝光比一次更长。
这两种技术只对光线能到达的特征有帮助。内部通道、封闭体积和任何需要严格公差的地方仍需在后处理或铣床上解决。我们把打印件视为近净成形,之后切削关键尺寸,这就是我们在树脂打印机旁保留五轴加工中心的原因。
闭环工艺监控,而不只是耗材监控
断料传感器和拉丝检测只是入门级。它们告诉你出了问题,但问题已经发生。工业监控观察工艺特征:金属系统的熔池温度、粉末床的激光功率和扫描速度、树脂的逐层图像、FDM 的挤出压力。
对于金属打印,有用的信号是熔池强度和基板位置。任一漂移通常意味着零件在表面显现之前就已偏离。对于树脂,逐层成像能在支撑失效或零件脱落的当层发现,而不是六小时后。两种方法都能减少废品,并生成可交给客户的记录。
诚实的限制是:监控检测偏差,但不纠正偏差。闭环金属系统可以实时调整激光功率,树脂打印机只能暂停。在承诺公差之前,要清楚你买的是哪一种。
五轴机床上的混合增材与减材完成
本清单中最有用的技术也最不起眼:打印零件,然后机加工必须精确的特征。增材构建形状,减材创建基准。打印机可以把壁厚控制在零点几毫米,但无法可靠地把内孔控制在 ±0.005 mm。
流程很直接。在需要作为基准的面上留出加工余量进行打印。将零件装到工装夹具上,测头找正实际打印表面,然后加工基准、内孔、螺纹和密封面。在五轴联动加工中心上,一次装夹即可加工到倒扣和斜面,这对薄壁支架尤其重要——如果重新装夹,零件会变形。
这种组合是打印原型变成功能性零件的方式,也是避免“打印件很漂亮却装不上任何东西”这一常见失败模式的方法。
哪种工艺适合哪种零件
根据真正决定零件能否使用的特征来选择工艺。
| 工艺 | 适用场景 | 不适用场景 | 典型收益 |
|---|---|---|---|
| 自适应切片 | 曲面壳体、外观面、混合几何形状 | 平面配合面、螺纹、压配合 | 构建时间减少 15–30% |
| 粉末管理 | 使用回收粉末的 SLS 和金属打印批次 | 仅用新粉的一次性构建 | 力学性能稳定 |
| 灰度固化 | 精细树脂特征、小孔、尖角 | 厚实心截面、内部通道 | 有效分辨率更高 |
| 闭环监控 | 金属和树脂批量生产 | 无传感器的入门级打印机 | 废品率更低、日志可追溯 |
| 混合打印加 CNC | 内孔、基准、密封面、螺纹 | 无关键配合面的零件 | 切削特征可达 ±0.005 mm |
工艺能力一览
这些是我们自己车间从打印到后处理能保证的数据。
| 项目 | 加工能力 | 备注 |
|---|---|---|
| 机加工公差 | ±0.005 mm | 针对切削特征,而非打印表面 |
| 精细表面粗糙度 | Ra 0.2–0.8 μm | 需要抛光或精铣 |
| 标准加工表面 | Ra 0.8–1.6 μm | 功能配合面的典型值 |
| 最大零件尺寸 | 4,000 mm | 针对最大加工行程 |
| 五轴加工中心 | 16台五轴联动 | 用于倒扣和斜面 |
| 订单数量 | 1 件至 10,000+ 件 | 无最小起订量 |
常见问题
自适应切片能替代配合面的机加工吗?
不能。自适应切片改变的是层高,不是平面的几何形状。打印面仍带有层纹,以及挤出或烧结过程产生的微小锥度。
如果该面用于定位其他零件,就必须切削。我们留余量打印并加工基准,因此打印件和成品件不是同一个模型。
旧粉可以按多大比例掺回?
对于聚合物 SLS,旧粉掺入 30–50% 配新料是常见的工作范围。正确的上限取决于零件所需的力学性能。
金属粉末更严格。氧含量增加和颗粒粗化会改变熔化行为,因此要按记录的计划筛分、检测和报废批次,而不是靠目视检查。
桌面树脂打印机上灰度掩膜值得用吗?
取决于特征尺寸。如果最小孔为 2 mm 或更大,收益很小。如果打印 0.5 mm 孔或薄鳍片,它能减少光晕并保持边缘锐利。
亚像素偏移会增加曝光时间,因此只在需要的层上使用,而不是整个零件。
闭环监控实际记录什么?
金属系统记录熔池强度、激光功率、扫描速度和基板位置。树脂记录层图像和剥离力。FDM 记录挤出压力。
这些日志对可追溯性和及早发现漂移有用。它们不能纠正所有偏差,因此要配合成品件的尺寸检测。
打印件什么时候应转到五轴机床?
只要它有内孔、螺纹、密封面、压配合或其他零件参照的基准,就应转。打印表面在夹紧力下会变形时也应转。
如果零件纯属外观件或只是试装模型,仅打印即可,而且更快。
打印加机加工的混合订单报价需要哪些信息?
3D 模型、关键尺寸及其公差、材料,以及哪些面是功能面。告诉我们哪些特征必须机加工,哪些可以保持打印状态。
我们通常 12 小时内返回报价和可制造性设计(DFM)分析,批准后 24 小时内可开始生产。









