
金属Arpeggione实际需要什么
用与云杉特性完全不同的材料重建的历史乐器。
为什么用金属制作Arpeggione
原始Arpeggione由Johann Georg Stauffer于1824年前后制作。它有六根弦、带品指板、弧形琴体,演奏时像大提琴一样持弓、像吉他一样持琴。存世原件极少,木质复制品取决于薄音木的供应以及了解音梁结构的制琴师。金属版本消除了这一依赖。几何结构以CAD文件保存,同一文件可在多年后重新打印或重新加工。
金属还解决了维护问题。木材会随湿度变化。在潮湿排练室膨胀、在干燥环境收缩的琴体无法保持音准或琴颈弧度。316L不锈钢琴体不吸湿,因此指板角度和弦长会保持在设定位置。这对带品乐器比小提琴更重要,因为品丝位置误差会直接听出来。
代价是质量和阻尼。金属在其自身共振模态下振铃更长、更响,且不会像云杉面板那样弯曲。全金属Arpeggione不会听起来像木质乐器。如果目标是可演奏、框架稳定的现代乐器,金属是合理选择。如果目标是历史上忠实音色,金属就是错误材料,再多的点阵调校也无法弥补。
从CAD模型到打印琴体
从参数化实体模型开始,不要用网格。琴颈、指板、琴体壳、琴桥和拉弦板需要与弦长和品丝间距保持关联,因为弦长变化1 mm会移动每个品丝。建模时让弦长、琴颈角度和琴体深度成为驱动参数。接下来是仿真:对壳体做模态分析以找出前几个琴体共振,并对琴颈在弦张力下做静态检查。
琴体通常在琴颈接合处拆分。在我们的较大设备上打印4,000 mm零件是可行的,但Arpeggione琴体长约700 mm,完全适合750 × 1,150 × 550 mm的成型空间。拆分为琴体和独立琴颈仍有帮助,因为琴颈随后可在五轴加工中心上加工到最终品丝几何,而不是打印到净成形。
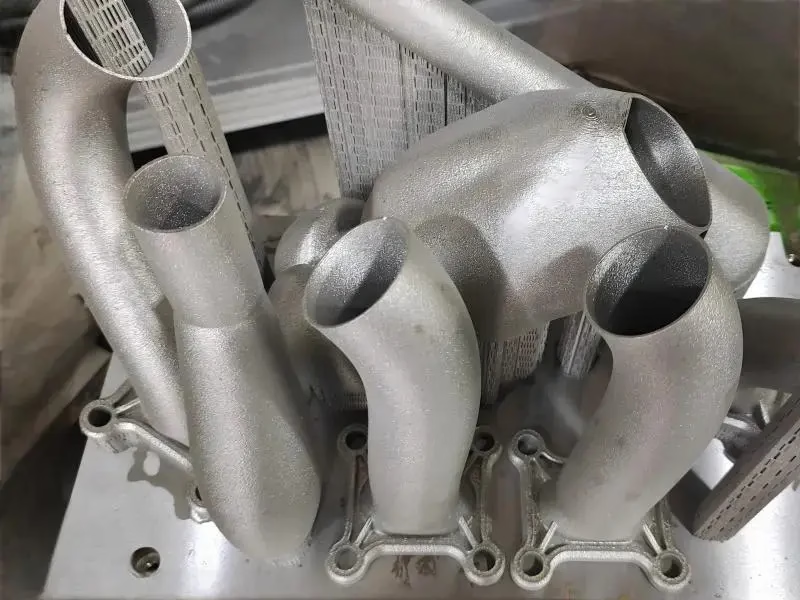
激光粉末床熔融是壳体和加强筋的标准路线。30–50 μm的层厚可获得需要后处理但能保持几何形状的表面。封闭琴体内部的支撑去除是难点。在下侧琴体设计检修开口,或沿中心线拆分壳体,使两半都能清理后再连接。拆分要在打印前规划,而不是打印后。
打印后,琴体进行去应力处理,然后上CNC加工关键接口:琴颈槽、琴桥座、拉弦板孔、弦轴内孔和指板平面。打印表面不够平,无法安放琴桥。对琴颈槽和顶板面进行一次五轴走刀,可将其加工到±0.005 mm,并提供真实基准。
弓弦金属乐器的合金选择
材料选择对音色的影响远大于打印参数。316L不锈钢是安全的默认选择:耐腐蚀、可焊接,密度7.9 g/cm³,足以在不采用极端壁厚的情况下提供稳定琴体。钛Ti-6Al-4V轻40%,比刚度更高,有助于让演奏者持琴一小时。它也更贵、加工更慢。AlSi10Mg是最轻的常用选项,打印成本最低,但材质软、阻尼低,琴体音色往往偏亮偏薄。
铜合金值得认真考虑用于琴体壳。C18150及类似的铜铬锆牌号与钢相比具有更高的热阻尼和声阻尼,可柔化困扰金属乐器琴体的刺耳高频模态。问题在于铜反射激光能量,打印需要更高功率和更慢扫描速度,薄壁更难保持。铜也很重。将其用于部分壳体或琴桥,而不是整个琴体。
琴颈方面,17-4PH不锈钢在刚度和可加工性之间取得良好平衡,且指板可获得精细表面。Inconel 718除非乐器会接触高温或盐雾,否则属于过度配置;它难以加工且昂贵。银和金等贵金属可用于套箍或拉弦板配件等小零件,但不是结构选择。
金属Arpeggione常用合金
数值为激光粉末床熔融后经CNC精加工的典型值。
| 合金 | 密度(g/cm³) | 最佳用途 | 主要限制 |
|---|---|---|---|
| 316L 不锈钢 | 7.9 | 琴体壳、加强筋、拉弦板 | 手持琴体偏重 |
| Ti-6Al-4V | 4.4 | 对重量敏感的琴体壳 | 加工慢,成本较高 |
| AlSi10Mg | 2.7 | 轻质琴体、原型框架 | 阻尼低,承载表面软 |
| C18150铜合金 | 8.9 | 琴桥、用于阻尼的部分壳体 | 反射激光,重量大 |
| 17-4PH 不锈钢 | 7.8 | 琴颈、指板板 | 需热处理才能达到 full strength |
| Inconel 718 | 8.2 | 高温或盐雾环境中的五金件 | 昂贵,难以精加工 |
公差、表面处理与声学限制
打印出的几何形状与机加工几何形状不同。打印态激光粉末床熔融在小特征上通常保持 ±0.1 mm,长跨度上更差,且有可见层纹。这对琴身外曲线没问题,但对指板、琴颈槽、琴桥座或调音弦轴孔不行。这些特征应在打印后机加工。在我们的五轴加工中心上,关键配合面保持 ±0.005 mm(±0.0002 in),这正是保持品丝间距和弦高一致的关键。
表面粗糙度重要有两个不同原因。在指板和琴颈上,需要光滑、低摩擦的表面:抛光后 Ra 0.2–0.8 μm。在琴身内部,粗糙度不如干净去除支撑重要,因为封闭壳体内松散的粉末或部分熔合材料晃动会发出杂音。如果希望外部保留打印态外观,预期 Ra 1.6–3.2 μm,并计划喷砂以均匀层纹。
声学表现是金属让人意外的地方。琴身有尖锐的共振,如果某个弦泛音接近其中一个,那个音会明显更响、持续更久。打印前的模态分析可以移动壳体厚度或晶格图案来分散这些模态。琴颈是另一个问题。金属琴颈传递振动的方式与木材不同,刚性琴颈会把演奏响应推向明亮端。厚琴颈不会自动更好听。
晶格壁、刚度与传感器集成
内部晶格是在不损失刚度的情况下减重的主要工具。具有 1.5–2.0 mm 实心表皮和 15–25% 相对密度晶格芯的琴身壳体,与相同外形尺寸的全实心壳体相比,可将琴身重量降低 30–40%。晶格还会改变模态分布,这对调音有用。让晶格远离之后要钻孔或攻丝的区域;无法在晶格中加工螺纹。
琴颈接合处和琴桥区域应保持实心。这些是载荷路径。六弦 arpeggione 的弦张力在轻吉他弦组范围内,琴颈根部的弯矩是乐器中应力最高的地方。这些区域全密度打印,并将配合面机加工平整。低于约 1.2 mm 的壁厚在 316L 中难以可靠打印,且去应力时容易变形。
传感器容易嵌入,因为零件是逐层构建的。应变片或压电拾音器的小型腔可打印在琴桥板中,并带一条通向拉弦板的走线通道。通道打印为 2 mm 直径或更大,以便屏蔽电缆实际通过。如果传感器腔位于声腔内,腔壁应为实心,否则清洁后粉末可能迁移到腔内。
何时金属增材制造是错误选择
如果只需要一把乐器,且要听起来像古典 arpeggione,木材更快更便宜。金属琴身单件成本高于木制,直到小批量才持平,且音色无论如何都会不同。增材制造对简单的平板拉弦板或一套调音弦轴也没有意义。那些是车削和铣削件,直接从棒料机加工更便宜且表面更好。
金属打印的理由是无法从实心材料机加工的几何形状:带内部加强筋的封闭曲面壳体、集成晶格、带打印传感器通道的琴身。这才是该工艺体现成本价值的地方。对于平面和圆柱零件,保留在车床和铣床上。
实用的构建会拆分工作。打印琴身壳体、琴颈毛坯和琴桥主体。机加工指板平面、品丝槽、琴颈槽、弦轴孔和琴桥座。最后喷砂,然后在演奏表面抛光。这种组合获得只有增材能做出的几何形状,加上只有机加工能保持的精度。
工程师常问的问题
整个 arpeggione 能一体打印吗?
可以打印成一个琴身,但封闭腔内的支撑去除困难,残留粉末会发出杂音。大多数构建沿中心线拆分壳体,或在下半部留检修口。
琴颈通常单独打印,以便其指板平面和品丝槽能机加工到最终几何形状。
打印金属乐器琴身能保持什么公差?
打印态激光粉末床熔融在小特征上保持约 ±0.1 mm。长跨度和薄壁可能漂移更多。
五轴精加工后,我们在琴颈槽、琴桥座和弦轴孔上保持 ±0.005 mm。这些是控制演奏性的表面。
金属琴身会改变音色吗?与木材相比?
会。金属刚度更高、阻尼不同,因此琴身共振更尖锐,乐器响应更快但温暖感更少。
打印前的模态分析可以移动壳体厚度和晶格密度来分散共振。它减轻问题,但不能消除。
哪种合金在重量和刚度之间平衡最好?
Ti-6Al-4V 在常见可打印合金中比刚度最好,与 316L 相比可降低琴身重量约 40%。
如果成本和机加工时间比重量更重要,316L 是实用默认选择。
琴身壁能多薄?
对于 316L,实心壁保持在 1.5–2.0 mm。低于约 1.2 mm,打印和去应力时的变形难以控制。
实心表皮加 15–25% 相对密度晶格芯,比薄实心壳每克提供更高刚度。
拾音器或应变片能内置到琴身中吗?
可以。在琴桥板或上部打印腔体和走线通道。通道保持 2 mm 直径或更大。
位于声腔内的任何传感器腔周围的壁应为实心,以便清洁后粉末无法迁移进去。









