
2025 年调查数据涵盖什么
先看商业信心,再看由此产生的工艺决策。
3D 打印供应端的商业信心
一项针对 3D 打印行业近一百家大型公司的调查询问了领导者对 2025 年的预期。62.10% 预计商业环境有利,其中 16.7% 回答非常有利,45.2% 回答有利。2024 年的实际数字更低:11.6% 非常有利,38% 有利。因此行业预期来年好于刚过去的一年。
经营状况呈现相同趋势。67.8% 的受访者对 2025 年经营持正面看法,其中 13.8% 预期有利。2024 年实际有利比例为 56%。2024 年预期与实际之间的差距不大,说明受访者并未戴着玫瑰色眼镜看自己的订单簿。
同一讨论中引用的一项外部分析认为,2025 年工业 3D 打印机增长为 14%。该数字指硬件台数,而非出货零件数。要区分这一点。打印机销售是有预算的公司做出的资本决策;零件订单是有交期的工程师做出的生产决策。
- 1商业展望2025 年 62.10% 有利,2024 年实际约 49.6%。
- 2经营展望2025 年 67.8% 正面,2024 年实际 56%。
- 3硬件预测2025 年工业 3D 打印机预计增长约 14%。
为何前景是谨慎乐观而非看涨
高利率、资本支出受限和全球通胀冲击了整个制造业,3D 打印也未能幸免。资金昂贵时,公司会推迟设备采购。这正是 2024 年调查结果反映的环境:订单流尚可,投资犹豫。
随着利率下降和整体经济降温,其他行业可能在 2025 年恢复增长。这对 3D 打印很重要,因为增材需求很大程度上由下游项目驱动。航空航天支架、医疗植入物和电动汽车热管理零件都通过各自的开发周期拉动打印部件。如果这些项目放缓,即使信心改善,打印机利用率也会下降。
对采购工程师的实际解读:预计 2025 年供应商将在交期和单件成本上更激烈竞争。预计机时折扣减少,因为利用率是每家工厂都关注的数字。预计混合报价增多,即单个零件拆分到增材和减材工序,而非锁定一种工艺。
增材还是减材:让工艺匹配零件
当图纸两种工艺都可行时使用此表。
| 决策因素 | 适合 3D 打印的情况 | 适合 CNC 加工的情况 |
|---|---|---|
| 几何形状 | 内部通道、点阵、有机加强筋 | 棱柱形、精密内孔、平面基准 |
| 数量 | 1 到几百件 | 从 1 件原型到 10,000+ 件批量 |
| 公差 | 金属件典型 ±0.1 mm | 可达 ±0.005 mm(±0.0002 in) |
| 表面粗糙度 | 成形后需后续机加工 | 刀具直接加工可达 Ra 0.8–1.6 μm |
| 材料范围 | 认证金属粉末有限 | 铝、不锈钢、钛、PEEK、POM |
| 成本曲线 | 单件成本平稳,批量不占优 | 工装摊销后成本大幅下降 |
| 交期 | 构建周期数天 | 编程后 3–5 天 |
| 最佳用途 | 复杂几何、小批量 | 配合、功能和承载零件 |
增材不适合生产零件的情况
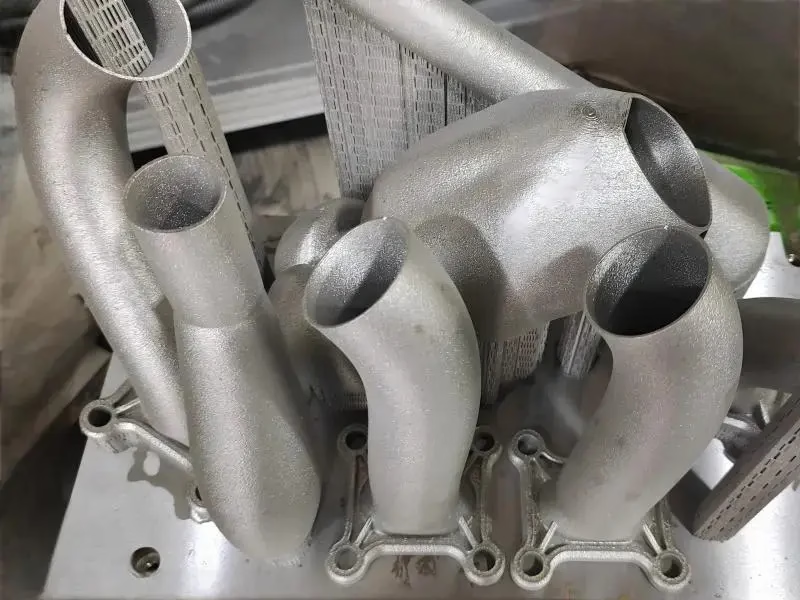
金属打印在无法切削的几何形状上体现价值。模具镶件中的随形冷却通道、带内部桁架的支架、带弯曲内部通道的歧管。如果图纸显示刀具无法到达的空心形状,增材通常是唯一无需将三件焊接在一起的路线。
它在通过机加工接口承载的零件上处于劣势。轴承壳体需要保持 ±0.005 mm 且热处理后仍圆的内孔。打印内孔通常仍需铰孔或镗孔,因此打印毛坯换来几何形状,却增加一次装夹。加上这次装夹后,相对于棒料加工的成本优势往往消失。
表面处理是另一个隐性陷阱。成形金属件通常落在 Ra 6–10 μm 范围。如果图纸要求 Ra 0.8–1.6 μm,就必须有人机加工或抛光。在报价前就把该工序规划进路线,而不是首件检验不合格后再补。
- 1适合增材内部通道、小批量、刀具无法到达的几何形状。
- 2不适合增材精密内孔、平面密封面、高载荷接口。
- 3混合路线打印近净成形件,再 CNC 加工关键特征。
这对 2025 年 CNC 产能和报价意味着什么
如果增材硬件需求增长 14%,而零件量保持温和,真正进入生产的零件仍需机加工。打印毛坯需要工装夹具设计、基准清理和精加工走刀。这些工作落在服务于所有其他项目的同一批五轴和车铣复合产能上。
在我们位于东莞和新加坡的三家工厂中,这体现为单份报价上的混合工艺路线。零件以打印或铸造近净成形件到达,我们加工接口:内孔、端面、螺纹、槽。16 台五轴联动加工中心和 16 台车铣复合中心处理轮廓加工;27 台三轴机床和 12 台四轴铣床吸收较简单的特征。最大加工尺寸 4,000 mm,大型机架行程 4,000 × 400 × 150 mm。
因此,3D 打印的经济前景对机加工车间很重要,原因很简单:每一个进入批量生产的打印零件都会带来一道机加工序。市场情绪告诉你产量走向。图纸告诉你用哪道工艺。
可用于打印和铸造毛坯的加工产能
| 项目 | 规范 |
|---|---|
| 公差 | ±0.005 mm / ±0.0002 in |
| 表面粗糙度 | 精加工 Ra 0.2–0.8 μm,标准 Ra 0.8–1.6 μm |
| 五轴加工中心 | 16台五轴联动 |
| 车铣复合中心 | 16 |
| 四轴铣床 | 12 |
| 三轴机床 | 27 |
| 最大零件尺寸 | 4,000 mm |
| 材料 | 铝、不锈钢、钢、钛、铜、PEEK、POM |
| 检测 | 出货前 100% 检验,检测报告按需提供 |
| 报价周期 | 12 小时内提供报价和 DFM 分析 |
如何解读行业预测而不据此过度规划
调查情绪是资本预算的滞后指标,除此之外不是任何东西的领先指标。62.10% 这个数字说明高管们对 2025 的感觉好于对 2024 的感觉。它并不说明你那个具体的支架项目会拿到资金。
用预测来制定产能策略,而不是零件策略。如果你的项目管线中复杂几何形状更多、批量更小,就增加增材供应。如果中等批量下承载零件更多,就保持加工供应基础紧凑且经过资质认证。2025 年的大多数项目两者都需要,而决策按图纸逐件做出,不按行业趋势。
一个具体的规划数字:调查显示的是预期改善,而非繁荣。这支持灵活合同、无最小起订量,以及设计冻结后能在 24 小时内开始生产的供应商。在此基础上零件 3–5 天发货,历史延迟交付概率低于 2%。
工程师关于 3D 打印前景和工艺选择常问的问题
工业 3D 打印机 14% 的增长数字是否意味着会有更多零件被打印?
不直接意味着。该数字统计的是售出的硬件台数,而购买打印机是一项资本决策。零件产量取决于航空航天、医疗和汽车领域的下游项目。
实际上,这些打印零件大多在可用之前仍要经过一道机加工序,加工内孔、端面或螺纹。
打印金属零件不经机加工能保持 ±0.005 mm 吗?
不能。打印态金属件通常落在 ±0.1 mm 左右,表面粗糙度足以让内孔无法密封或正确配合。
如果图纸要求 ±0.005 mm,就要对关键特征安排一道机加工。我们可以加工打印或铸造毛坯,并在发货前检验。
CNC 机床加工出的表面粗糙度与打印态相比如何?
CNC 加工的标准表面粗糙度为 Ra 0.8–1.6 μm,图纸需要时可做到 Ra 0.2–0.8 μm。打印态金属件通常粗糙得多。
如果打印零件需要精细表面,无论走哪条路线都包含一道精加工工序。这项成本应从报价开始就计入。
在什么数量下 CNC 加工比打印更便宜?
没有单一的盈亏平衡数字,因为它取决于几何形状和公差。打印的单件成本是固定的;一旦编程和装夹成本被摊薄,加工成本就会下降。
对于简单的棱柱形零件,通常在远不到几百件时机加工就更便宜。对于无法切削的内部通道,打印保持竞争力的时间更长。
你们是否处理在别处打印、需要精加工的零件?
是。我们加工近净成形毛坯,无论打印还是铸造,并切削接口:内孔、端面、螺纹和槽。我们也在厂内做表面处理。
不设最小起订量。上传安全保密,可按要求提供 NDA。









