
CNC 机床是哪一年发明的,先出现的是什么
问第一台 CNC 机床何时开发出来,多数时间线都从错误的地方开始。第一台数控机床于 1952 年在 MIT 演示。它靠穿孔纸带运行,而不是计算机。每个轴的移动都来自纸带上的孔,由硬接线控制器读取。换零件,就得打新纸带。
真正的 CNC 属于 1960 年代。当小型计算机便宜到能放进车间,它们取代了 NC 控制器的固定逻辑。程序存储转入内存,编辑程序不再需要打新纸带。这一转变才是 CNC 机床何时发明的真正答案。
对今天的工程师来说,这个区别比日期更重要。硬接线 NC 只能重复固定的动作序列。CNC 控制器可以重新编程、设置偏置,并从 CAD 重新后处理,无需改动机床接线。因此一家工厂能在同一台机床上报价单件原型和 10,000 件批量。
所以诚实的答案是两个日期,而不是一个。1952 年是数控,1960 年代是计算机数控。如果有人问 CNC 机床何时发明却只给你一个年份,他们描述的是 NC,不是 CNC。
穿孔纸带与 Parsons–MIT 项目
推动力来自航空。1940 年代末,密歇根州一位名叫 John Parsons 的机加工人正在为美国空军切削复杂的机翼轮廓模板。手工放样曲面轮廓,做出来的零件因操作者不同而不同。他提出向机床输入坐标数据,而不是依赖手轮。
Parsons 从 1949 年起与 MIT 伺服机构实验室合作,由空军资助。团队造出一台铣床,从穿孔卡片、后来从穿孔纸带读取坐标。到 1952 年,它已能自动切削铝件,保持住手工铣削难以重复的轮廓。
瓶颈在硬件。真空管、继电器和解算器反馈装满一个小办公室大小的机柜。单个纸带程序可能要准备数天,除了打新纸带别无编辑办法。只有大型航空航天和国防工厂才负担得起。
这就是 NC 在 1950 年代推广缓慢的原因。精度提升是真实的,但装夹负担很重。对低批量工作,一位有良好数显的熟练手工机加工人往往比准备纸带更快。
计算机取代硬接线控制
向 CNC 的过渡始于小型计算机变得可负担。机床不再运行由固定逻辑构成的控制器,而是运行可读取、编辑和重跑的存储程序。操作者可在控制台改变进给率或刀具偏置,并在下一个零件上看到结果。
1970 年代把 CNC 推入中小型工厂。小型计算机缩小、价格下降,机床制造商开始交付集成控制而非一次性机柜。编程语言标准化,程序员可以在不同机床间切换而无需全部重学。
1980 年代加入了个人计算机。基于 PC 的控制让编辑和仿真变得实用,CAD 软件开始直接输出刀路,而不再经过绘图员和纸带打孔机。这十年,CNC 不再稀奇,成为生产金属切削的默认方式。
有一个后果容易被忽略。因为程序存在内存里,工厂可以保存某个零件的成熟工艺,多年后重跑。返单不再依赖某位机加工人对当时如何装夹的记忆。
多轴加工与现代车间
1990 年代,多轴机床进入通用工业。三轴加工让刀具沿 X、Y、Z 移动。四轴增加绕一个轴(通常是 A 轴)的旋转。五轴倾斜并旋转零件或主轴,使刀具无需第二次装夹就能到达倒扣和复合角度。
对复杂几何形状,真正重要的是联动 5 轴。各轴同时运动时刀具保持垂直于表面,使有效进给和残高在曲面上保持一致。零件重新装夹三次就引入三次累积误差的机会。一次装夹就消除了它们。
现代工厂在此基础上叠加自动化。对刀仪离线测量偏置,在机测头在精加工前检查基准,CAM 软件仿真完整刀路包括刀柄间隙。机床原理自 1960 年代以来没有改变,改变的是周边工艺。
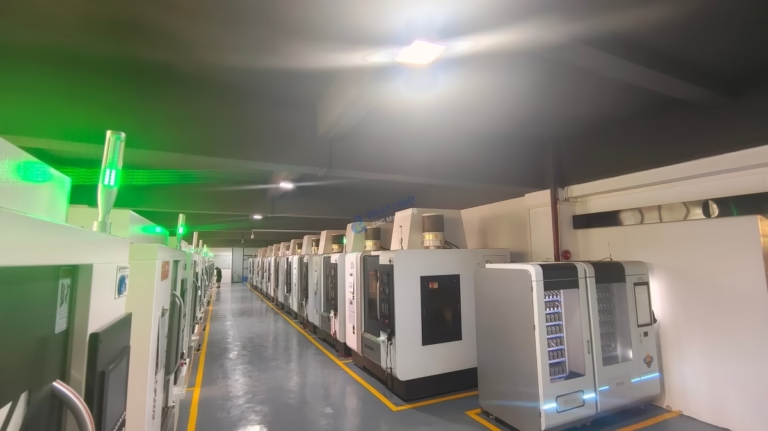
在钜亮五金(GreatLight),我们在三个全资工厂运行 127 台高精度 CNC 机床,包括 16 台联动 5 轴加工中心和 12 台四轴铣床。最大加工尺寸达 4,000 mm,大机架行程 4,000 × 400 × 150 mm,中机架 750 × 1,150 × 550 mm。这一范围覆盖从 Ø400 mm 转台工件到小型连接器壳体。
这段历史对你的图纸意味着什么
图纸上标注的每一项能力,都对应着这条时间线上的某一步。Ø0.02 mm 的真实位置度标注,前提是机床具备闭环反馈,且控制系统能补偿丝杠误差。Ra 0.8–1.6 μm 的表面标注,前提是主轴和刀路能保持恒定步距。
五轴联动也改变了设计规则。五个面都有特征的零件可以在一次装夹中完成加工,基准结构因此保持干净。航空航天和医疗壳体之所以那样设计,原因就在这里。如果只按三轴设计,你可能增加装夹次数和公差链,而五轴车间并不需要这些。
但也有边界。五轴联动解决不了糟糕的设计。深而窄的型腔仍然需要细长刀具,而细长刀具会让刀。硬度约 45 HRC 以上的淬硬钢,最终成形仍然要靠磨削或电火花加工。铝件薄壁在松开压板时仍然会变形。
实际问题不是哪台机床最新,而是哪种工艺能以合理的成本保证你的公差。历史告诉你这种工具存在,但不会告诉你它是否适合这个零件。
NC、三轴、四轴和五轴:各自能带来什么
在询价之前,先把零件几何形状与控制类型匹配好。
| 控制类型 | 典型年代 | 适用场景 | 注意事项 |
|---|---|---|---|
| 硬接线 NC | 1952 年起 | 简单重复轮廓、大批量 | 无法在加工中修改,每次变更都要新纸带 |
| 3 轴 CNC | 1960 年代起 | 棱柱类零件、板件、平底型腔 | 倒扣和复合角度需要额外装夹 |
| 4 轴 CNC | 1990 年代起 | 轴类、圆柱类、分度特征 | 旋转为分度式,并非完全联动 |
| 五轴联动 | 1990 年代起 | 曲面、深腔、一次装夹完成的零件 | 需核对编程时间和刀具可达范围 |
常见问题
NC 机床和 CNC 机床的核心区别是什么?
NC 机床从穿孔纸带或卡片读取固定的动作序列。控制器是硬接线的,所以更换零件就要制作新纸带。
CNC 机床在计算机上运行存储的程序。你可以在控制台上修改进给、转速和偏置,设计变更时从 CAD 重新后处理同一程序即可。
1952 年的机床是 CNC 还是 NC 机床?
是 NC。1952 年 MIT 的演示从穿孔纸带读取坐标,并通过硬接线控制器执行,回路中没有通用计算机。
1960 年代小型计算机接管程序存储和执行后,才适用 CNC 这个名称。
五轴加工何时变得普遍?
多轴机床在 1990 年代随着控制和 CAM 软件的跟进而出现。仿真变得足够可靠、可以信任之后,五轴联动从仅限航空航天的工作进入一般合同加工。
如今,对于有曲面、深腔或多个面特征、否则需要反复装夹的零件,五轴已是标准做法。
旧机床是否意味着精度更差?
不一定。精度来自反馈分辨率、热稳定性和维护,而不是控制系统的年份。
维护良好的三轴机床配合良好的测头程序,可以在棱柱类零件上保证 ±0.005 mm。维护不善的五轴机床做不到。
如何知道我的零件需要哪种工艺?
发送 3D 模型和带公差、表面标注的图纸。我们审查几何形状、基准结构和特征可达性,然后告诉你这个零件实际需要哪种控制类型和几次装夹。
报价和免费 DFM 分析在 12 小时内返回。
更多加工笔记
我们发布来自工厂车间的装夹记录、刀具试验和检测数据。











