
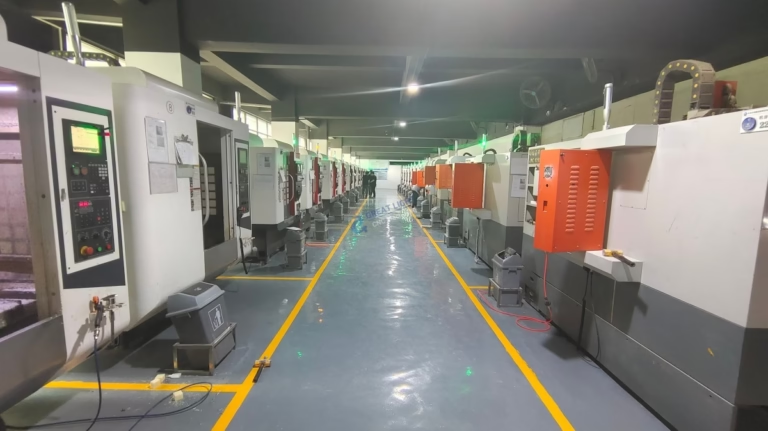
CNC 机床的温度环境:数字从何而来
CNC 机床是多种热膨胀系数不同的金属叠在一起。铸铁立柱、钢滚珠丝杠、铝护罩和工作台上的零件膨胀速率各不相同。500 mm 长的钢滚珠丝杠在 10 °C 温差下,在控制系统移动任何轴之前就伸长大约 0.06 mm。仅这一项就可能超过 ±0.005 mm 的图纸公差。
20 °C 并非魔法数字。它是大多数机床校准的参考温度,也是大多数计量实验室出具报告的温度。在该温度下工作,你买到的刻度就是实际得到的刻度。高出 8 °C 工作,你切的每个线性尺寸都带有一个测头无法发现的隐藏偏移。
湿度和温度同样重要。低于 40% RH,切屑和粉尘不再附着而开始飞散,细铝粉带来静电和火灾隐患。高于 60% RH,周末停机后冷滚珠丝杠和磨削表面会结露,第一次切削前直线导轨就出现锈迹。
因此实际目标是范围而非单点:20 °C ± 2 °C、40–60% RH,变化速率低于每小时 1 °C。这个范围是大多数制造商写入面向通用加工车间机床安装手册的数值。
超出范围会损失多少精度
以 300 mm 长的 6061 铝支架为例,在 28 °C 下加工、在 20 °C 检测室测量。铝每米每 °C 膨胀约 23 μm。300 mm 长度、8 °C 温差下,切削与检测之间约有 0.055 mm 收缩。零件在机床上是对的,在大理石平台上却是错的。
钢表现更好,铸铁更好,但机床本身是更大的问题。立式加工中心冷启动后前两小时主轴可伸长 20–30 μm,纯粹来自主轴和轴承热量。这就是预热程序存在的原因,也是周一早班第一件通常是本周最差件的原因。
钛合金和 Inconel 从另一面让情况更糟。切削力和低导热率把热量推入刀具和工件而非切屑。Ti-6Al-4V 型腔局部可升温 40–60 °C,而房间仍是 20 °C。决定最终尺寸的是局部热量,不是室温。
对工程师的结论很简单:室温设定基线,机床和切削在其上叠加自身热负荷。控制房间就消除一个变量。你仍需预热主轴并关注工件。
哪些材料和特征需要更严格的环境
长零件最先感受温度。铝件超过 500 mm、钢件超过 800 mm,车间波动几度就足以产生影响。在我们 4,000 mm 最大加工尺寸的机床上,零件和床身在该长度上一起膨胀,因此长导轨和框架件安排在一天中温度稳定的时段加工。
其次是薄壁和精密内孔。铝壳体上 0.05 mm 壁厚几乎没有热质量,几分钟内就跟随室温。Ø20 H7 内孔在 24 °C 磨削,若零件是铝,在 20 °C 下测量结果不会相同。
复合材料和塑料以不同方式无视这些规则。POM 和 PEEK 吸湿,尺寸随湿度而非仅随温度变化。碳纤维零件长度稳定,但树脂在 60 °C 附近软化,因此切削液和装夹策略比室温更重要。
不在意的零件:短钢接头、100 mm 以下支架,以及任何 ±0.1 mm 公差的零件。为这些零件追求 20 °C 花钱无收益。我们在报价前评估风险。
受控车间实际是什么样
受控车间不是一台大空调。它是有热围护结构的建筑。门保持关闭,装卸货台密封,机房与仓库隔开。下午西墙日照足以让小车间升温 3 °C,因此遮阳和保温先于更大的冷水机组。
冷却送到热源处。主轴冷水机、滚珠丝杠冷却和油冷机带走机床热量,房间 HVAC 处理环境负荷。如果房间机组只按人员负荷选型,它敌不过六台机床以 80% 主轴负载运行。
空气流动是工具。分层使热空气聚在天花板、冷空气留在地面。慢速吊扇或管道回风混合房间空气,无需额外制冷即可把垂直温差从 4 °C 降到 1 °C 以下。
然后测量。在机床高度而非墙面温控器处记录温度和湿度。30 天记录告诉你房间夜间是否漂移、周末是否让你损失两小时预热、第二班是否比第一班更热。
按零件类型和公差的温度目标
使用与图纸上最紧公差对应的行。
| 零件或公差 | 室温目标 | 湿度 | 备注 |
|---|---|---|---|
| ±0.1 mm 支架、短钢件 | 18–26 °C | 30–65% RH | 标准车间 HVAC 即可 |
| ±0.02 mm 铝件,300 mm 以内 | 20 °C ± 3 °C | 40–60% RH | 检测前让零件冷却 |
| ±0.005 mm,内孔与配合 | 20 °C ± 2 °C | 45–55% RH | 首刀前执行预热程序 |
| 长导轨与床身,4,000 mm | 20 °C ± 1 °C | 40–60% RH | 缓慢漂移优于严格控温带 |
| Ti-6Al-4V 与 Inconel 型腔 | 20 °C ± 2 °C | 40–60% RH | 控制切削热,不只是控制室温 |
| POM、PEEK、尼龙零件 | 20 °C ± 3 °C | 35–50% RH | 先干燥或调节毛坯 |
| 医疗与洁净室加工 | 20 °C ± 2 °C | 45–55% RH | 正压、过滤空气 |
工程师接下来会问的问题
如果车间温度比推荐范围高 5 °C 会怎样?
每个线性尺寸都会随机床一起变化。在 500 mm 铝件上,5 °C 会让切削时与 20 °C 检测室之间相差约 0.058 mm。机床在切削时能保住尺寸,零件到了花岗岩平台上却会不合格。
普通空调能维持这个温度带吗?
对于 ±0.05 mm 的活,通常可以。选型合适的分体式或整体式机组,配稳定温控器,在密闭房间里能保持 20 °C ± 2 °C。
对于 ±0.005 mm 的活,不行。办公室 HVAC 会启停循环,每次循环房间波动 1–2 °C。你需要调节式控制、风管回风和记录,证明机床高度处的温度带稳定。
不买计量系统,怎么监测温度?
在机床高度放两个数据记录仪就够起步。一个放主轴侧,一个放房间远端。每 15 分钟记录一次,连续 30 天。
看夜间降温、午后峰值和两个记录仪之间的差值。这个差值比墙上温控器的任何单次读数都更有用。
湿度需要像温度一样严格控制吗?
温度优先,湿度其次。导轨生锈和冷滚珠丝杠结露出现在 60% RH 以上。静电和粉尘问题出现在 40% RH 以下。
对多数机加工车间,保持 40–60% RH 就够了。洁净室和医疗加工常要求 45–55% RH,并叠加正压。
检测室应该设多少温度?
与机床间一致,20 °C ± 2 °C。如果检测室低 4 °C,你检的每个零件都会偏小,你会去追一个不存在的问题。
测量前让零件在检测室充分均温。300 mm 铝件约需 30–60 分钟达到室温。
气候对五轴机床比三轴更重要吗?
房间目标相同。变化的是热源数量:转台、摆头和多出的伺服都在壳体内发热。
五轴机床上,主轴和转台冷却更重要,预热循环更长。房间控制仍设定基线。
更多来自车间现场
我们发布来自工厂车间的装夹记录、刀具试验和检测数据。











