
CNC 多主轴机床如何切削
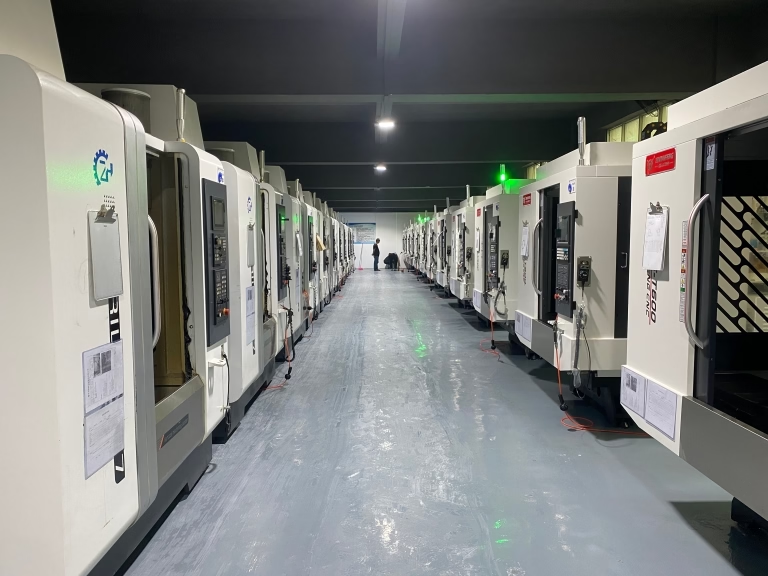
抛开营销话术,CNC 多主轴机床就是一台装有多个主轴的机床床身,每个主轴各带刀具、各有轴运动,由控制器统一协调。在车床式机床上,4 到 8 个主轴围绕公共轴线布置,每个主轴执行不同工序,如端面车削、钻孔或切槽,加工从中心送进的棒料。在铣床式机床上,2 到 3 个主轴头同时在一个或多个工作区上方移动。
收益不来自转得更快,而来自重叠切削——单主轴只能一道接一道地做。若零件需要端面、内孔和交叉孔,单主轴要花三次换刀间隔和三次接近移动。四个主轴可在约等于最长单次切削的时间加上分度时间内完成同一零件。一句话,这就是全部思路。
每个主轴仍需自己的刀柄、自己的偏置和自己的热路径。机床新的时候,主轴间对中保持得住。几千小时后,对中会漂移。小幅漂移表现为工序间的台阶,常达 0.01 mm 或更大。对公差 ±0.005 mm 的零件,这个台阶就是废品。这就是多主轴加工通常落在公差比最紧的单主轴任务更宽的零件上的原因。
控制器和机床本体同样重要。同步运动防止主轴碰撞,并让各工作区步调一致。老式凸轮驱动多主轴机床使用固定凸轮循环,设计变更意味着换新凸轮。CNC 多主轴机床把循环存为程序,改版就是换新文件。这一差别决定车间报价设计变更的速度。
- 1主轴重叠切削加工节拍接近最长单道工序,而非各工序之和。
- 2对中会漂移主轴间偏置需定期检查并重置。
- 3循环存于软件设计改版是改程序,不是换凸轮。
工装夹具、棒料进给与零件装夹方式
多主轴机床靠工装夹具赚钱,而不只靠主轴数量。车床式机床通过导套送进棒料,每个主轴分度到工位。棒料直径决定加工范围,常见规格通常可达 32 mm,重型机床更大。若零件从铸件或锻件开始,机床每个工位都需要卡盘或筒夹,且各工位必须夹持同一基准。
铣床式机床的两个工作区让一个主轴切削时操作员装夹另一区。主轴从不等人的。这对小批量任务是真正的好处,机床可短时无人运行。代价是工装夹具成本。两个工作区意味着两套台钳、两套软爪和两套测头程序。
对于 50 mm 以下、需在不同面做两道以上工序的零件,多主轴布局常胜过带墓碑式夹具的单主轴。对于有一个主导特征的零件,如长内孔,单主轴装夹更简单、更便宜。工装夹具复杂度是扼杀商业可行性的隐性成本。
- 1棒料进给决定尺寸导套覆盖小直径;卡盘覆盖铸件。
- 2双工作区隐藏装夹时间一个主轴切削时,另一工作区在装夹。
- 3单一主导特征单主轴通常在装夹成本上胜出。
公差、表面处理及其失效边界
CNC 多主轴机床的精度是误差堆叠,而非单一数字。每个主轴有自己的跳动,每个工位有自己的热增长,工位间转移又增加位置误差。维护良好的机床上,主轴间位置保持在约 0.01 mm 内,随之而来的零件公差通常为 ±0.02 mm 或更宽。不靠测头和再切削,声称四个主轴同时达 ±0.005 mm 不现实。
表面处理同理。单主轴连续切削一个轮廓,不难保持 Ra 0.8–1.6 μm,精加工可达 Ra 0.2–0.8 μm。把该轮廓分到三个主轴上,每条接缝都会留下痕迹。若图纸要求整圈 Ra 0.8 μm,就把该特征留在一个主轴上。
热漂移是慢性杀手。四个主轴向小床身输入约四倍热量。班次第一小时和第五小时切削表现不同。在多主轴机床上做紧公差的车间会预热机床、测头测标准件,并每隔几小时重测。没有这套流程,上午和下午的零件对不上。
有些特征就该放到别处。深径比 20:1 的深孔需要带内冷和长刀具的单主轴。1 mm 以下的薄壁会被第二主轴的切削力顶变形。两孔间位置度要求低于 0.02 mm 的零件,在单主轴、一次装夹的五轴机床上更容易做。
- 1±0.02 mm 是现实值更紧则需测头和单主轴。
- 2接缝会显现拆分轮廓会在主轴边界留下接刀痕。
- 3预热很关键开机时和班中分别用标准件测一次。
单主轴与多主轴:哪种适合该工件
看工件,不看机床宣传册。
| 加工条件 | 单主轴 | 多主轴 |
|---|---|---|
| 年产量 | 1 到 500 件 | 5,000 件及以上 |
| 每件工序数 | 一到两道工序 | 三道或更多工序 |
| 零件尺寸范围 | 最大 4,000 mm | 通常 100 mm 以下 |
| 公差标注 | 可达 ±0.005 mm | 典型 ±0.02 mm |
| 表面粗糙度目标 | 全轮廓 Ra 0.2–0.8 μm | 加工态 Ra 1.6–3.2 μm |
| 装夹时间 | 短,一套工装夹具 | 长,每工位一套工装夹具 |
| 设计变更成本 | 程序编辑 | 改程序并重新修调 |
| 适用场景 | 原型、大件 | 小件车削批量生产 |
常见问题
CNC 多主轴机床比五轴加工中心切得快吗?
对于需要多道工序的小型车削件,是的。四根主轴把单主轴依次进行的切削重叠起来,加工节拍向最长单道工序靠拢,而不是各工序之和。
对于只有一个复杂轮廓的大件,不是。单主轴五轴加工中心一次连续走刀完成轮廓,特征之间的位置精度更紧。
通常有几根主轴?
车床式机床通常围绕公共轴线布置四到八根主轴。铣床式机床通常在一到两个工作区上方布置两到三个主轴头。主轴越多,工位越多、刀具越多、装夹时间越长。
超过六根主轴后,装夹和维护成本通常只有在全年连续生产的工件上才划得来。
多主轴机床能保证 ±0.005 mm 吗?
正常生产下,不会所有主轴同时达到。每根主轴都会增加跳动和热漂移,因此叠加误差大于稳定床身上的单主轴。
如果某个特征需要 ±0.005 mm,就在一根主轴上加工,并用测头验证。其余主轴留给公差较宽的特征。
这些机床适合加工哪些材料?
易切削钢和中碳钢、黄铜、铝,以及 303、304 等不锈钢牌号都适合。棒料送料适合这些材料,因为坯料均匀、切屑断得干净。
钛合金和 Inconel 每根主轴产生的热量更多,小床身上的四根主轴可能把热漂移推到公差之外。这类工件通常留在带高压切削液的単主轴机床上。
500 件的批量用多主轴机床划算吗?
很少划算。每工位的工装夹具和刀具成本是关键数字,500 件的批量可能在设计变更前还摊不完。
单主轴配墓碑式工装夹具或棒料送料器,通常能以更低总成本完成 500 件,而且改版到来时装夹更快。
采购前应检查什么?
检查主轴对主轴的找正记录、热预热流程,以及棒料送料能力是否覆盖你的最大直径。问清机床在某一工位中途换刀时如何处理。
然后试切你自己的工件。在演示铝件上能保住公差的机床,加工你的 316 不锈钢件时表现可能不同。
更多加工笔记
我们发布来自工厂车间的装夹记录、刀具试验和检测数据。











