
要点速览
为什么液力端是要求苛刻的 CNC 加工任务
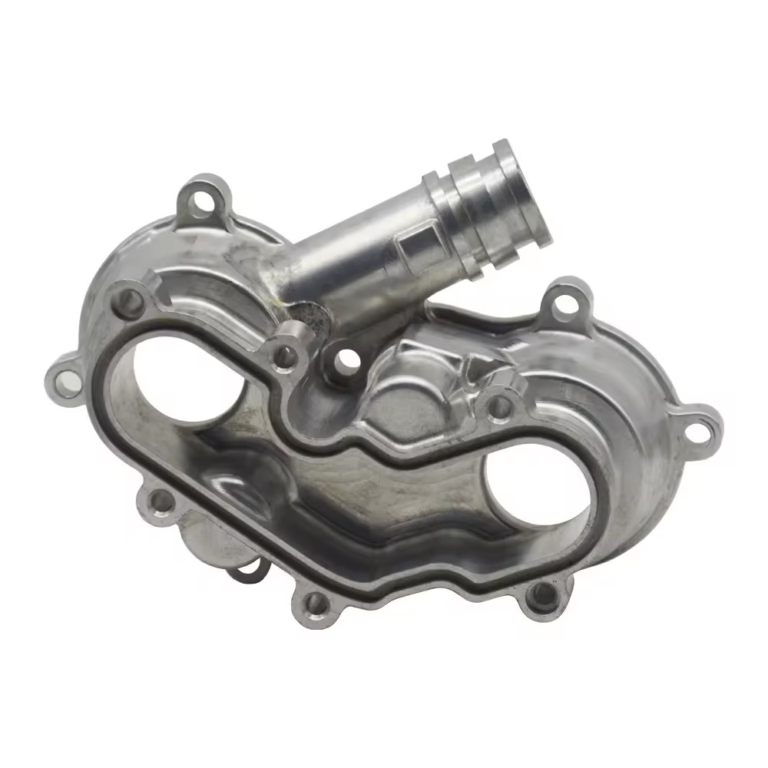
液力端安装在往复柱塞泵上,容纳吸入阀和排出阀、柱塞孔以及连接它们的压力腔。压裂和油田服务工况的工作压力超过 10,000 psi,每个冲程都会使载荷反向。阀体必须在数百万次循环中保持内孔圆度和同轴度。
这种工况体现在加工要求上。孔与孔的中心距必须在可能长达 2 m 的阀体上保持。柱塞孔需要密封件能在其上运行而不被撕裂的表面粗糙度。阀座需要平整且与孔轴线垂直的端面,使阀座在压力下不泄漏。
材料也不帮忙。大多数液力端采用 4140、4340 或 17-4PH 不锈钢,通常在精加工前热处理到 28-40 HRC。在该硬度下,轻精加工走刀可行,重粗加工走刀不可行。机床需要足够刚性,使镗杆在 6:1 或 8:1 长径比下稳定工作而不颤振。
所以问题不是 CNC 机床能否切削液力端,而是哪种机床几何精度、工件夹持和工艺顺序能同时保证这三项要求。
液力端加工需要哪种 CNC 机床
对于内孔分布在三个或更多面上的阀体,五轴联动加工中心是自然选择。零件一次装夹,转台旋转阀体,所有内孔从同一基准切削。这消除了阀体在三台独立机床之间转移时累积的重复装夹误差。
带转台的四轴卧式铣床适用于内孔位于两个相对面加一个侧面的常见情况。转台转位 180°,镗杆保持较短,装夹比全五轴简单。对于类似阀体系列,这通常是更经济的路线。
大型简单阀体仍可在三轴机床上用直角铣头和多道装夹完成。代价是真实的:每次重新装夹都会增加自身的位置误差,而孔与孔公差为 0.05 mm 的阀体在第三次装夹后可能漂移出规格。
当柱塞孔较深时,车铣复合中心很重要。在车床类轴线上车削内孔可使刀具保持轴向和刚性,这比用立铣刀插补深孔更容易保证表面质量。
- 1五轴一次装夹,多面内孔,复杂阀体的最佳同轴度。
- 2四轴卧式两个相对面加一个侧面;转台使镗杆保持较短。
- 3三轴仅适用于简单阀体;每增加一次装夹都会增加位置误差。
- 4车铣复合深柱塞孔轴向切削,圆度和表面质量更好。
CNC 机床在液力端上实际能保证什么
位置精度是首要指标。在我们的五轴加工中心上,孔与孔中心距在整个阀体上保持在 ±0.005 mm 以内,交叉孔、阀座型腔和安装法兰共用同一基准。这很重要,因为交叉孔若偏离相交位置 0.1 mm,就会留下台阶,在流动中发生冲蚀。
内孔圆度和表面质量是第二项。32 HRC 的 4140 柱塞孔用精镗头加工到 Ra 0.8–1.6 μm;当密封要求更低时,铰孔或珩磨工序可达到 Ra 0.2–0.8 μm。表面质量不是机床单独决定的,刀具牌号、每转进给和切削液压力起主要作用。
阀座型腔需要与孔轴线垂直的平整端面。端面和外圆镗削可将垂直度保持在几微米以内,这正是防止阀座晃动的原因。型腔直径通常按轻压配合控制,使阀座无需敲击即可装入。
螺纹接口、法兰螺栓孔和安装孔是常规加工。使用行程 4,000 mm 的机床,我们可以在不重新定位零件的情况下加工长阀体上的接口。这是尺寸的实际上限,覆盖大多数油田服务液力端。
CNC 路线在哪些情况下不再合适
硬度是第一道墙。大约高于 45 HRC 时,硬质合金镗杆开始崩刃,表面质量下降。该硬度范围的液力端在退火状态下粗加工,热处理后,在磨床上或用刚性机床上的 CBN 刀片精加工。CNC 仍负责定位特征,但去除的材料不多。
深小孔是第二道难关。10 mm 的交叉孔深 300 mm,长径比达到 30:1。没有镗杆能在这种条件下不发生偏让。遇到这种几何结构,我们从两端钻孔,再用 EDM 或长行程钻孔循环完成精加工。孔是圆的,但孔壁位置此时属于钻孔问题,而不是铣削问题。
内部相交处是第三个问题。两个内孔在块体内部相交会留下尖边。如果不倒圆,这条边在压力循环下会开裂。CNC 机床可以用成形刀或棒棒糖铣刀加工到该位置,但刀具必须足够长以够到,又必须足够短以避免颤振。这种取舍往往迫使后续增加手工抛光工序。
客观边界:CNC 机床可以加工液力端上的每一个外部特征、每一个内孔和每一个型腔。它不能修复不良铸件,也不能替代热处理或最终表面处理。这些是工艺路线中独立的工序。
可执行的加工顺序
需要热处理的 4140 液力端典型顺序。
- 1粗加工所有端面和内孔内孔留 1.5–2.0 mm,端面留 1.0 mm。精加工前进行去应力处理。
- 2热处理按图纸范围淬硬,通常为 28–40 HRC,然后去应力回火。
- 3精加工基准面铣削并找正一个表面。后续所有内孔均以它为测量基准。
- 4镗柱塞孔粗镗至留 0.3 mm,半精镗至留 0.05 mm,然后精镗到尺寸。
- 5加工交叉孔用小刀具圆弧插补,然后过渡相交处的圆角。
- 6加工阀腔端面一次装夹完成端面铣削和镗孔,以保证与孔轴的垂直度。
- 7去毛刺并检验对所有内部相交处倒圆,然后检查孔位置和表面质量。
哪种机床适合哪种液力端
在比较价格之前,先把块体几何与机床平台匹配好。
| 液力端类型 | 最佳平台 | 主要原因 |
|---|---|---|
| 小型三缸,孔分布在 2 个面 | 4 轴卧式 | 分度工作台,短镗杆,装夹简单 |
| 压裂泵块,孔分布在 3 个以上面 | 五轴联动 | 一次装夹使所有内孔基于同一基准 |
| 长块体,端口在两端 | 五轴,4,000 mm 行程 | 无需重新装夹即可加工端部特征 |
| 深柱塞孔,表面质量要求严 | 车铣复合中心 | 轴向镗孔在深处保持圆度 |
| 单件原型块体 | 五轴 | 单件无需专用工装夹具成本 |
| 淬硬阀座镶套型腔 | 5 轴加工加磨削 | 40 HRC 及以上仅做精加工走刀 |
液力端加工常见问题
CNC 机床在液力端内孔上能达到什么公差?
在刚性 5 轴加工中心上使用精镗头,孔径和位置可控制在 ±0.005 mm 以内。该数值的前提是零件在精加工前已完成热处理,且基准面在同一次装夹中加工。
长块体上的孔间距是更难的指标。它取决于机床几何精度和热漂移,因此值得在图纸上单独标注,而不是并入一般公差栏。
热处理后还能加工液力端吗?
可以,但只能做轻精加工走刀。在 28–40 HRC 下,硬质合金刀具切深 0.3–0.5 mm 没有问题。45 HRC 以上,最终内孔和阀座端面需安排磨削或 CBN 加工。
常规做法是热处理前粗加工。在软态去除大部分材料,速度更快,对刀具也更友好。
如何消除深柱塞孔中的颤振?
缩短刀具悬伸,增大镗杆直径,降低每转进给。长径比 6:1 的镗杆与 10:1 的镗杆表现差别很大。
在非常深的孔上,车铣复合中心有帮助,因为刀具保持轴向,而不是从侧面伸入。将切削液对准切削刃也有助于减振。
液力端内孔需要什么表面质量?
大多数柱塞孔为 Ra 0.8–1.6 μm,这是标准精镗结果。承受高循环的密封面通常要求 Ra 0.2–0.8 μm,需要在镗孔后铰孔或珩磨。
规定比密封实际需要更细的表面质量只会增加成本,不会延长密封寿命。表面质量应与密封供应商的建议匹配。
液力端使用哪些材料?
4140 和 4340 合金钢覆盖大多数油田服务块体。17-4PH 不锈钢用于需要耐腐蚀的场合。部分设计使用 4130 或双相不锈钢牌号。
这些材料我们都能加工。材料选择对热处理工序和精加工路线的影响,大于对 CNC 平台选择的影响。
液力端需要专用工装夹具吗?
单件或小批量不需要。带立式转台和标准压板的 5 轴加工中心可以夹持块体,一次装夹即可加工到所有面。
对于重复系列的块体,专用工装夹具可以收回成本。它缩短装夹时间,并消除操作者之间的差异。
更多加工笔记
我们发布来自工厂车间的装夹记录、刀具试验和检测数据。











