
01
最后几刀时刀具是否振颤、烧伤?
HRC 60 的 D2 在切削深度和进给速度不对时,几分钟就能让刃口失效。结果是白层、微裂纹和模具早期失效。粗加工和精加工需要分开的参数,而不是同一程序跑两遍。
如果以下情况听起来熟悉,原因通常是工艺方案,而不是图纸。
HRC 60 的 D2 在切削深度和进给速度不对时,几分钟就能让刃口失效。结果是白层、微裂纹和模具早期失效。粗加工和精加工需要分开的参数,而不是同一程序跑两遍。
O1 和 W1 在淬火和回火过程中尺寸不稳定。淬火前按最终尺寸切好的成形模可能收缩 0.05 mm 以上。留余量,回火后再精加工。A2 尺寸保持更好,所以我们把紧公差工件导向它。
软退火毛坯像 4140 一样好加工,能延长刀具寿命。如果设计要求使用状态 HRC 58–62,硬切削又慢又贵。先确定硬度,再围绕它选择钢种和加工顺序。
D2 上 0.8 mm 的加强筋就是断刀隐患。特征宽度低于约 1 mm 时,壁会让刀、刀具会咬入,零件报废。我们在 DFM 评审中标记这些特征,并建议换钢种或重新设计。
六个系列,其中四个我们每周都做,每个都有对应的切削方案。
水淬 W1 含碳 0.6–1.4%,几乎不含合金元素。退火态易加工,水淬后达到 HRC 57–60。快速淬火也意味着变形,所以适合小零件和低温工况,如丝锥、铰刀、钻头和冷镦模具。
O1 增加油淬,达到相近硬度,回火后尺寸稳定性更好。它是我们弯曲模、冲孔模、落料模、量具和衬套的默认选择。屈服强度约 345–682 MPa,切削时保持切削液覆盖,用硬质合金在中速下切得干净。
A2 是空淬钢。它在静止空气中达到全硬度,变形小,是模具需在热处理后保持公差的优选钢种。D2 含更多碳和铬,耐磨更久,但更难加工、磨削慢。
对薄筋、尖角和会在第二次热循环中变形的特征,直接铣削硬态毛坯是合理的。我们在五轴加工中心上用小直径硬质合金和高速刀路完成这些切削。按每立方毫米算更慢,但省去一道热处理及其风险。
先从这里开始,再核对使用中实际需要的硬度。
| 牌号 | 切削加工性 | 典型硬度 | 适用场景 |
|---|---|---|---|
| W1 | 退火态易加工 | HRC 57–60 | 150 °C 以下的小型工具 |
| O1 | 良好,油淬 | HRC 57–62 | 模具、量具、衬套 |
| A2 | 中等,空淬 | HRC 57–62 | 稳定的长寿命模具 |
| D2 | 难加工,高碳 | HRC 58–62 | 耐磨板、冲头 |
| H13 | 中等,热作 | HRC 45–52 | 压铸、挤压 |
| M2 | 难加工,高速钢 | HRC 60–65 | 切削刀具、钻头 |
几何、配合和表面一家搞定。
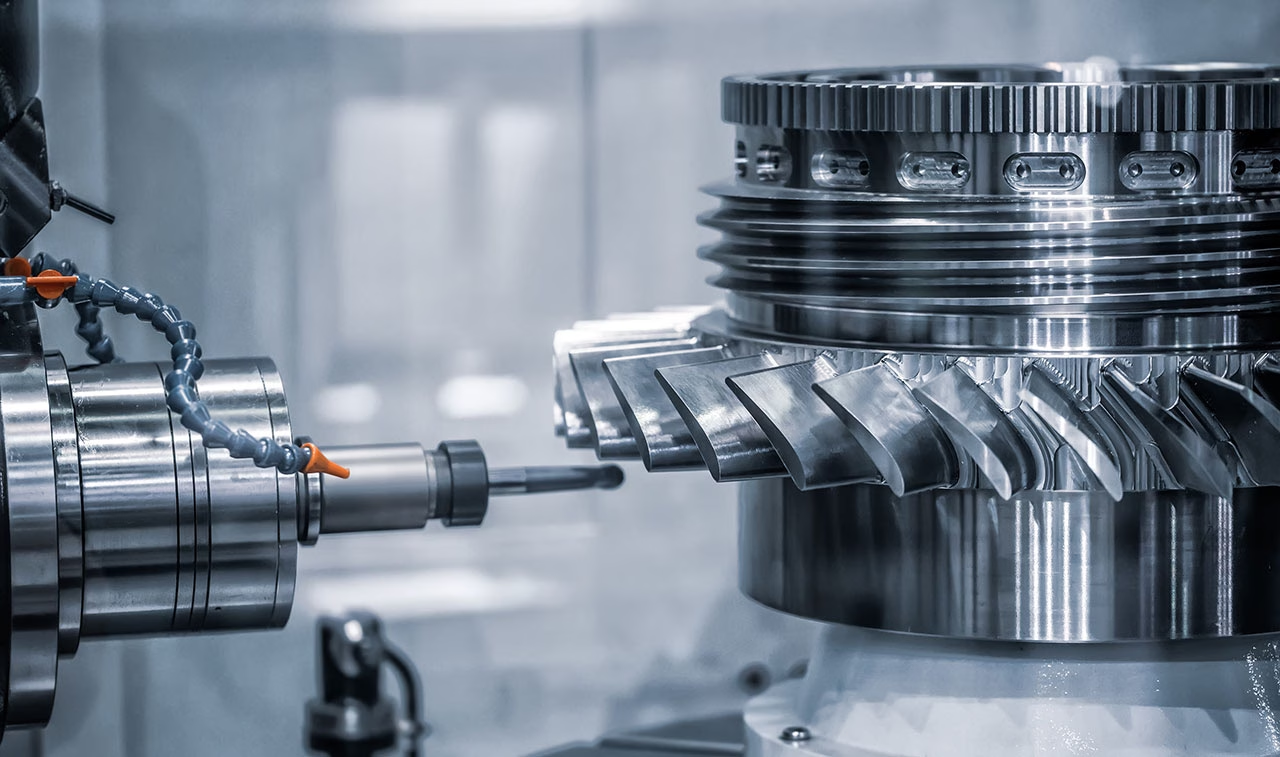
五轴联动加工曲面模具、深腔和需一次装夹保证精度的特征。
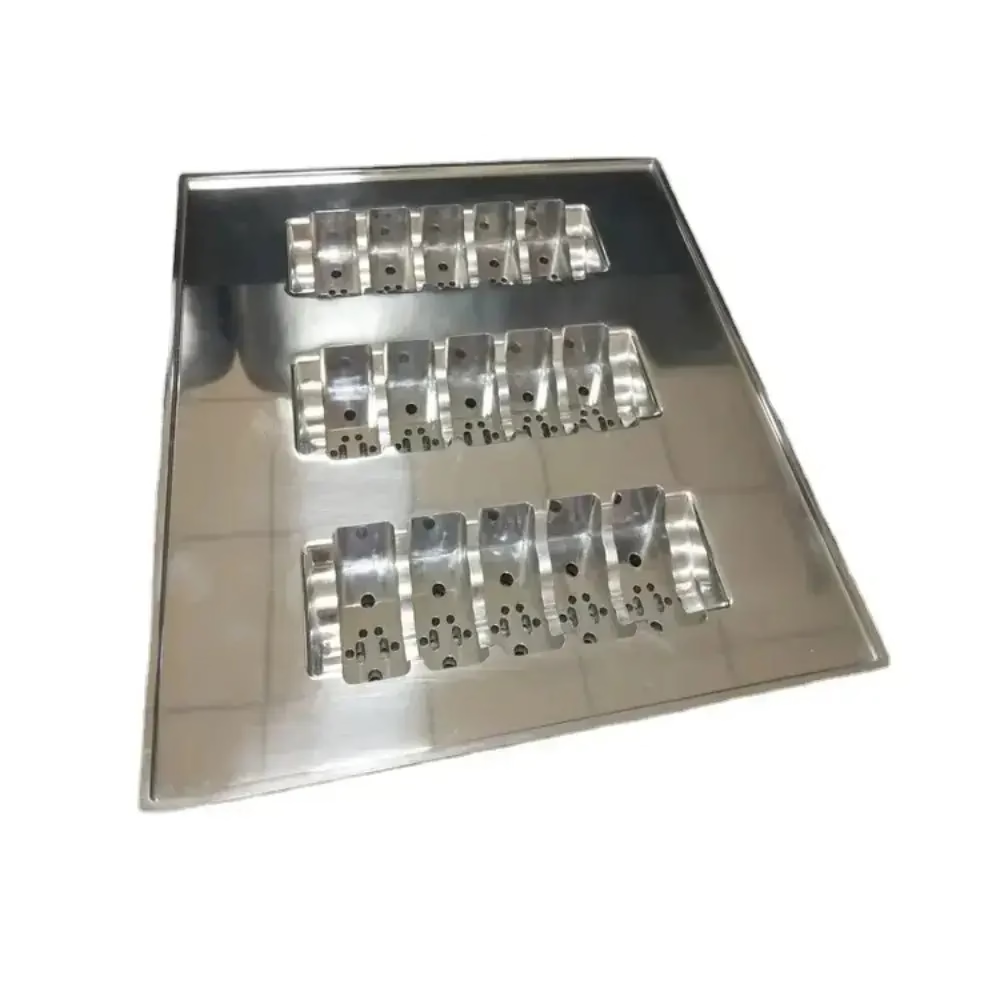
棱柱形模板、冲头固定板和耐磨板。12 台四轴铣床和 27 台三轴机床。
O1 和 A2 的衬套、导柱、铰刀毛坯和螺纹嵌件,车削至 ±0.005 mm。
在投入完整模具前做单件冲头和试模模。无最小起订量。
发黑、喷砂、拉丝和抛光。激光打标最小字符高度 1.5 mm。
原材料检验、过程监控和终检。检测报告按需提供。
| 项目 | 范围 | 备注 |
|---|---|---|
| 最大零件尺寸 | 4,000 mm | 最大行程 4,000 × 400 × 150 mm |
| 公差 | ±0.005 mm | 合格特征上 ±0.0002 in |
| 表面粗糙度 | Ra 0.2–0.8 μm | 可按要求做精细表面 |
| 转台 | Ø400 mm | 用于圆形和斜向特征 |
| 交期 | 3–5 天 | 24 小时内启动生产 |
| 订单规模 | 1 至 10,000+ | 无最小起订量 |
15 年工具钢、不锈钢和合金钢加工经验。切削参数来自车间积累,不在您的订单上试错。
16 台五轴联动中心、12 台四轴铣床、27 台三轴机床和 16 台车铣复合中心。
合格特征公差 ±0.005 mm,机床上检测,终检时再检一次。
零件一次交检合格。检测报告随货发出。
12 小时内提供图纸报价和免费 DFM 反馈。
单件原型冲头或 10,000 件批量。同一工艺,同一检验标准。
A2 和 D2 镶件,公差 ±0.005 mm,配合间隙匹配。
O1 量块和定位夹具,回火后尺寸稳定。
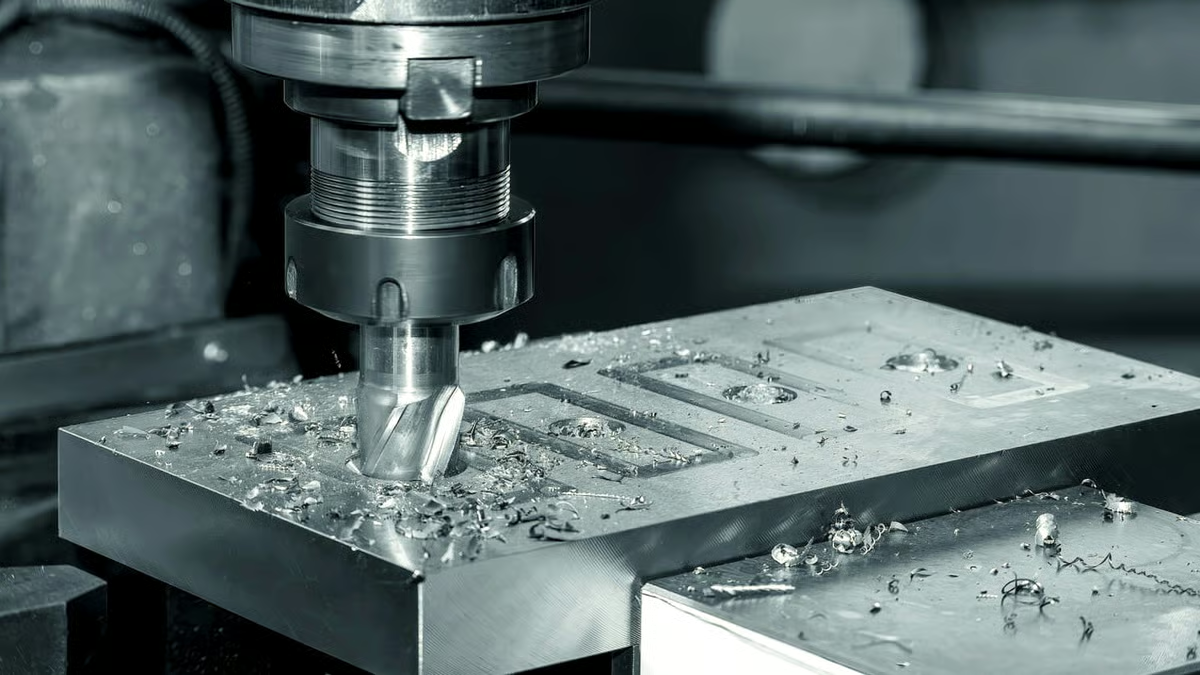
D2 耐磨板,硬铣轮廓,磨削端面。
可以,最高约 HRC 62。硬铣和硬车使用小直径硬质合金刀具,配高速刀路,切深较小,切削液不间断。
代价是时间。在 HRC 60 的 D2 上去除 1 立方毫米材料,耗时是退火态同样切削的数倍。所以我们通常先粗加工再淬火,只精加工会变形的特征。
选 A2。它空冷淬火,冷却均匀,淬火变形小。O1 需要油淬,变形更大,但更易加工、采购成本更低。
如果模具内孔间距紧或壁薄,A2 更稳妥。如果是简单的弯曲或冲裁模,O1 够用且成本更低。
合格特征 ±0.005 mm,图纸要求时表面粗糙度可达 Ra 0.2–0.8 μm。加工态表面通常为 Ra 1.6–3.2 μm。
公差取决于特征。淬火 D2 上 0.5 mm 的加强筋和 50 mm 的内孔不可能同一公差带。开工前我们会告知哪些特征可行。
我们在退火态加工,并按图纸硬度协调热处理。热处理后进行精加工或磨削,保证最终尺寸。
如果您提供预硬毛坯,我们按来料状态加工。请随订单提供硬度证明,以便设定切削参数。
淬火料上刚性壁的实际下限约为 1 mm 特征宽度。再小刀具会让刀,断刀风险快速上升。
DFM 评审时我们会标出薄加强筋、尖内角和深窄槽,并建议换牌号、加圆角或调整加工顺序。
12 小时内返回报价和免费 DFM 分析。24 小时内可投产,之后 3–5 天发货。
硬铣、严公差和多工序装夹会增加时间。我们在报价时确认交期,而不是下单后才说。
可以。带公差的 2D 图纸加样件,通常足以加工模具镶件、冲头和替换耐磨件。我们测量样件,与图纸比对,加工前指出任何冲突。
3D 模型更快,歧义更少,但不是必需。
牌号、使用硬度、图纸或模型、数量及表面粗糙度要求。这些足以给出价格和 DFM 说明。
上传文件安全保密。可按需签署 NDA。
深受全球工程师和制造商信赖










上传 3D 模型或 2D 图纸,获取报价及免费 DFM 分析。最大加工尺寸 4,000 mm。
CNC 金属 13 种牌号
CNC 塑料 10 种牌号
设备与工艺 12 种选项
表面处理与后处理 10 种选项
材料:未选择 设备:未选择 后处理:未选择
填写此简短表单,我们会打开 WhatsApp 并准备好您的消息。我们仅使用这些信息回复您。
在 WhatsApp 内点击发送前,不会发送任何内容。