
01
松开卡盘后内孔收缩
三爪卡盘在三点上加载壁厚。零件在夹紧状态下车圆,卡爪一松开就回弹成三角形。你在机床上测量合格,到了来料检验却不合格。
我们在来图以及别处加工失败的零件上常见的四类问题。
三爪卡盘在三点上加载壁厚。零件在夹紧状态下车圆,卡爪一松开就回弹成三角形。你在机床上测量合格,到了来料检验却不合格。
壁厚刚性低会降低零件的固有频率。超过一定切削深度后,刀具开始摩擦而非剪切,表面形成轴向颤纹,抛光也去不掉。
夹紧压力随卡爪磨损和操作者手感变化。第 1 件圆度偏差 0.02 mm,第 20 件偏差 0.06 mm。图纸公差是 0.01 mm,整批报废。
一次走刀粗车 4 mm 壁厚,大部分切削能量进入工件。直径在热态下涨大,放到工作台上又缩回。在热态零件上定精车尺寸,冷态零件必然偏小。
以下方法用于从单件原型到 10,000 件量产批的薄壁零件。
标准自定心卡盘通过三个卡爪点接触,夹紧力正好集中在壁厚最薄弱处。只要几何结构允许,我们就把夹持位置移到较厚的台阶、凸台或工艺余料耳上。
当设计上没有可夹持的刚性特征时,我们车一个软镗套或整圆筒式工装,把载荷分布到外圆 360 度上。零件轻夹,在同一装夹中镗内孔,最终壁厚只在最后几刀达到。这是整个工艺中精度提升最大的一步。
粗车去除大部分余量,给零件带入最多的热量和应力。我们将其作为独立工序,壁厚留 0.3–0.5 mm 精车余量,待零件冷却至室温后再精车。对调质钢,有时在两道工序之间安排去应力停留。
精车使用锋利正前角刀片、小刀尖圆弧半径、小切深和较高线速度。零切深弹簧走刀清理残余让刀,而不给壁厚增加载荷。切削液对准切削区而非整个零件,使热变形可预测。
根据壁厚比、零件长度和批量选择装夹方案。
| 条件 | 装夹选择 | 原因 |
|---|---|---|
| 壁厚 ≥ 内孔的 1/10 | 标准软爪 | 刚性足够,无工装费用 |
| 壁厚为内孔的 1/10 至 1/20 | 镗制软爪,低压力 | 分散载荷,限制椭圆度 |
| 壁厚 < 内孔的 1/20 | 整圆套或筒式工装 | 360° 支撑防止塌陷 |
| 长径比大于 3:1 | 尾座或中心架 | 防止弯曲和锥度 |
| 单件原型 | 单件软套,手工调整 | 制作快,无工装投入 |
| 10,000 件以上 | 专用液压工装夹具 | 每个循环压力可重复 |
车削零件所需的一切,在同一厂区、同一检验链内完成。
Ø400 mm 回转能力的动力刀塔车削和车铣复合加工,包括内孔、沟槽、螺纹和圆弧滚道。
16 台车铣复合中心一次装夹完成交叉孔、平面和槽,这对已经薄壁的零件很关键。
16 台五轴联动加工中心处理车削毛坯上的轮廓型面和斜向特征。
单件车削原型用于在投入量产工装前做配合验证。
阳极氧化、电镀、发黑、喷砂和抛光,均在尺寸检验之后进行。
可按需提供三坐标测量机和圆度检测报告,出货前 100% 检验。
薄壁零件上我们执行的参数。
| 项目 | 范围 | 备注 |
|---|---|---|
| 最大车削直径 | Ø400 mm | 转台承载能力 |
| 最大零件长度 | 4,000 mm | 可提供更大行程机床 |
| 壁厚 | 0.5 mm 及以上 | 取决于材料和长度 |
| 直径公差 | ±0.005 mm | 在稳定、有支撑的特征上 |
| 表面粗糙度 | Ra 0.2–0.8 μm | 精车,有支撑壁厚 |
| 材料 | 铝、不锈钢、钢、铜、钛 | 完整清单可索取 |
工程师把薄壁加工交给我们的六个原因。
十五年旋转件加工经验,三座全资工厂,150 名技术人员。
127 台高精度设备,让我们按零件匹配装夹方案,而不是按排程。
车铣一次装夹完成,薄壁不再受第二次夹爪咬合影响。
装夹正确时,可夹持在外圆、内孔和圆弧特征上。
收到文件后 12 小时内提供报价与免费 DFM 分析。
无最小起订量。一个原型或 10,000 件批量,同样的工艺规范。
轻量化旋转体,带圆弧滚道,壁厚控制严格。
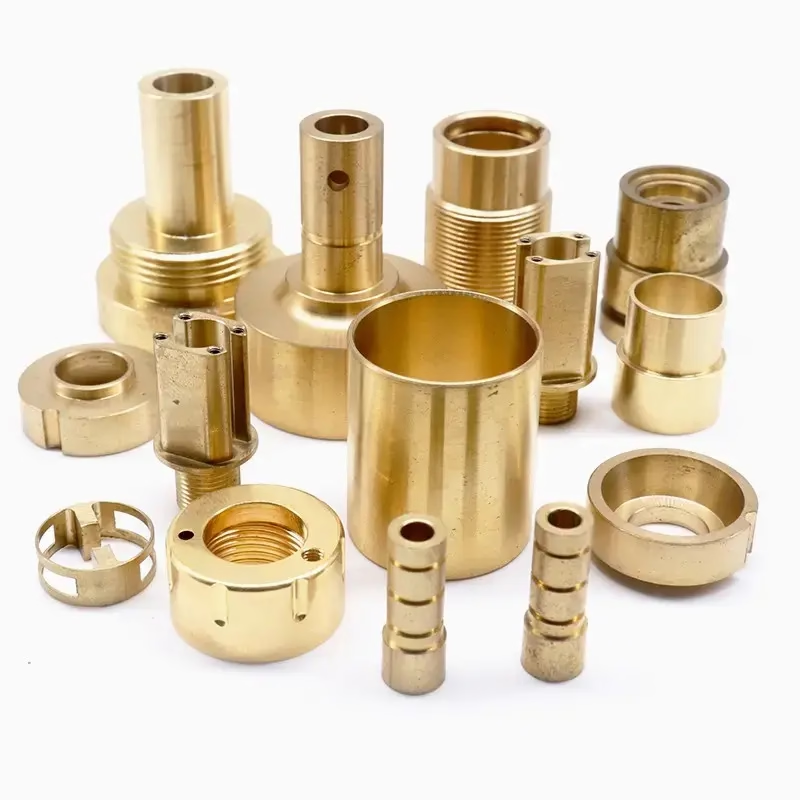
薄壁圆柱套筒和衬套类零件,中高批量。
小型薄壁管和筒体,圆度决定装配配合。
细长薄壁辊筒,需尾座支撑以避免锥度。
取决于材料、零件长度和壁厚无支撑部分的比例。铝件短零件我们常车到约 0.5 mm 壁厚。调质钢 4 mm 壁厚时,限制因素是装夹,不是刀具。
发图纸过来,我们判断需要整圆工装还是镗软爪即可。
夹紧力在壁厚中储存弹性势能,松开夹爪后能量释放,直径随之变化。
办法是夹在较厚部位、把载荷分散到整圈,并在夹紧状态下切出最终壁厚,使松开后的零件就是测量时的状态。
通常不。粗加工产生大部分热量,我们分开进行,让零件回到室温再精加工。
壁厚较大的简单零件会合并工序,因为额外装夹不划算。
锋利正前角刀片,小刀尖圆弧半径。它降低径向切削力,而径向力正是把薄壁推离刀具的原因。
精加工走刀避免大刀尖圆弧半径和负前角,尽管它们在刚性零件上效率更高。
在自由状态下、下机后、零件处于室温时测量。夹紧状态下的机上读数反映的是夹紧形状,不是交付零件。
圆弧滚道和轮廓槽用轮廓检测对照图纸半径,而不只靠点测千分尺。
稳定、有支撑的特征,标准能力为 ±0.005 mm。长悬空薄壁的实际极限更松,报价前我们会说明。
图纸要求超出几何能力时,DFM 报告在 12 小时内标出。
可以。调质钢和 17-4PH 很常见。硬度约 42 HRC 以上会缩短刀具寿命、升高切削温度,我们降低精加工走刀速度并更严格控制冷却。
这类材料在粗精加工之间做去应力处理有帮助。
可以。阳极氧化、化学镀镍、镀锌、发黑、喷砂和抛光均可提供。
表面处理在尺寸检验之后进行,影响配合的涂层厚度会在图纸评审中计入。
深受全球工程师和制造商信赖










上传 3D 模型或 2D 图纸,获取报价及免费 DFM 分析。最大加工尺寸 4,000 mm。
CNC 金属 13 种牌号
CNC 塑料 10 种牌号
设备与工艺 12 种选项
表面处理与后处理 10 种选项
材料:未选择 设备:未选择 后处理:未选择
填写此简短表单,我们会打开 WhatsApp 并准备好您的消息。我们仅使用这些信息回复您。
在 WhatsApp 内点击发送前,不会发送任何内容。