
01
切边挂渣与热变色
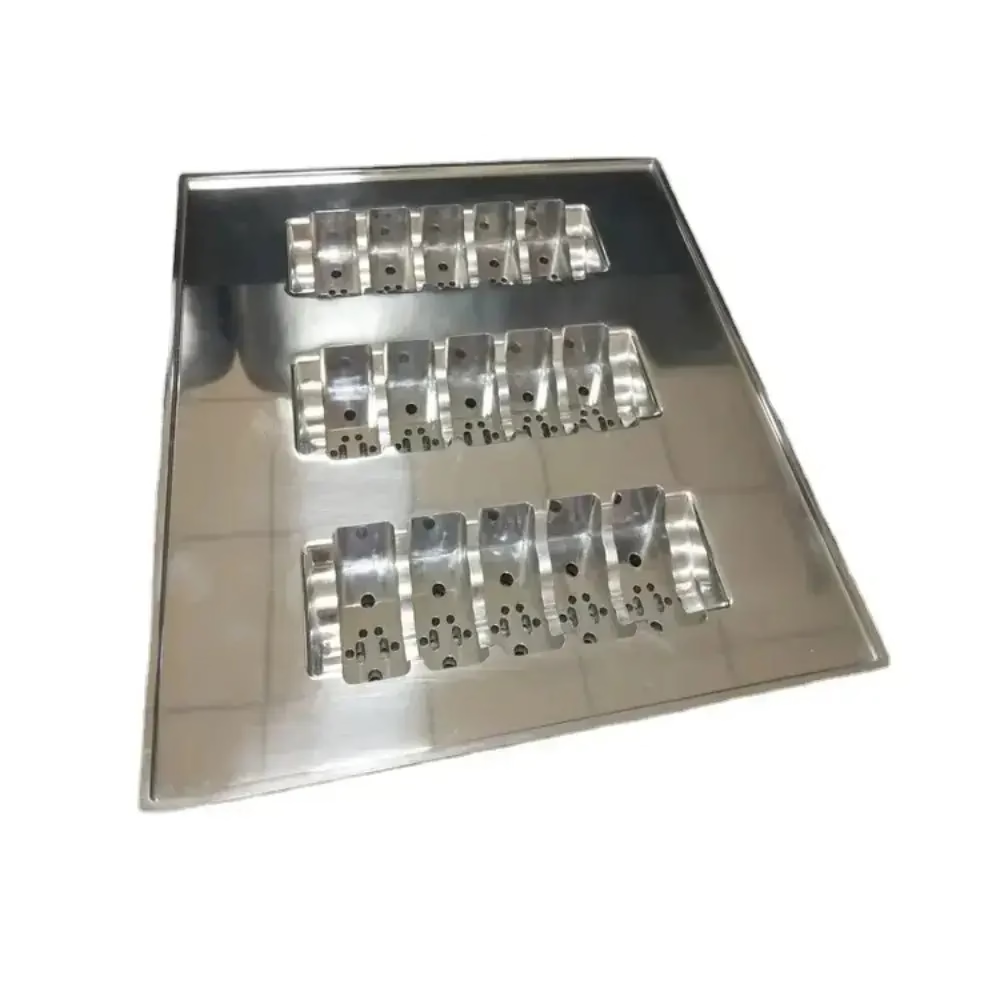
激光功率过高会在每个零件上留下氧化物。如果后续要焊接或做外观面,就得有人去磨削或滚光,而 0.8 mm 薄板在边缘清理干净前就可能变形。
我们见到的大多数失效并非切割失效。问题从图纸开始,到装配时才暴露。
激光功率过高会在每个零件上留下氧化物。如果后续要焊接或做外观面,就得有人去磨削或滚光,而 0.8 mm 薄板在边缘清理干净前就可能变形。
孔按名义尺寸切割,但展开图从未按折弯补偿调整。同一批的两个支架在孔中心处相差 0.3 mm,工装夹具就合不上。
切割厂发来平板毛坯,机加工厂返修关键内孔,预钻孔偏位时双方互相推责。最终尺寸无人负责。
304 到货时没有钢厂证书或炉号。对食品设备或医疗壳体来说,这是有记录的不合格项,零件只能报废重切。
展开图、切边和成品尺寸由同一家工厂负责。
我们用氮气辅助的光纤激光切割不锈钢,切口干净,在 304、316L 和 430 上残留氧化物少。3 mm 及以下薄板切边通常可直接进入焊接或拉丝工序,无需磨削。
厚度范围 0.5 mm 至 20 mm,视合金而定。17-4PH 和 316L 的表现与 304 不同,切割参数按炉批设定,不照搬上一单。
激光切割保证轮廓,但无法把轴承内孔、螺纹嵌件或销孔做到 ±0.005 mm。这些特征转到同栋楼的 CNC 部门加工,基准是同一个零件,而不是重新装夹的毛坯。
切割后我们加工沉孔、槽、螺纹孔和密封面。零件一次发货、附一份检测报告,而不是两家供应商互相推责。
发图前先确定工艺。
| 零件特征 | 仅激光切割 | 激光 + CNC 精加工 |
|---|---|---|
| 外轮廓、平板 | 典型 ±0.1 mm,可接受 | 不需要 |
| Ø6 mm 以上螺栓孔 | 可用于间隙配合 | 用于轴定位时 |
| 轴承内孔或销孔 | 守不住 ±0.005 mm | 在加工中心镗削 |
| 螺纹孔 | 非切割工序产出 | 切割后攻丝 |
| 密封面或 O 形圈槽 | 边缘粗糙度过高 | 铣削至 Ra 0.8–1.6 μm |
| 1 mm 以下薄板 | 注意热输入与变形 | 平面度要求高时需工装夹具 |
切割只是一步,以下是配套工序。
对 304、316L 和 430 的支架、机箱、面板和框架进行激光切割、折弯和成形。
同一零件号上的内孔、槽、螺纹和密封面加工至 ±0.005 mm。
一次装夹完成复杂角度和曲面,适合复合几何形状的支架。
单件和小批量零件,便于在量产前试装验证。
不锈钢零件的钝化、喷砂、拉丝、抛光和激光打标。
夹具、工装和非金属原型,配合金属件生产。
我们能保证的数值,不是营销范围。
| 项目 | 范围 | 备注 |
|---|---|---|
| 不锈钢牌号 | 303、304、316、316L、420、430、431、440C、17-4PH | 含 SUS630 |
| 板材厚度 | 0.5 mm 至 20 mm | 取决于合金 |
| CNC 后公差 | ±0.005 mm | ±0.0002 in |
| 表面粗糙度 | 精加工 Ra 0.2–0.8 μm,Ra 0.8–1.6 μm 为高要求 | 机加工态 Ra 1.6–3.2 μm |
| 最大零件尺寸 | 4,000 mm | 行程 4,000 × 400 × 150 mm |
| 订单数量 | 从 1 件原型到 10,000+ 件 | 无最小起订量 |
六个影响结果的关键点,附具体数据。
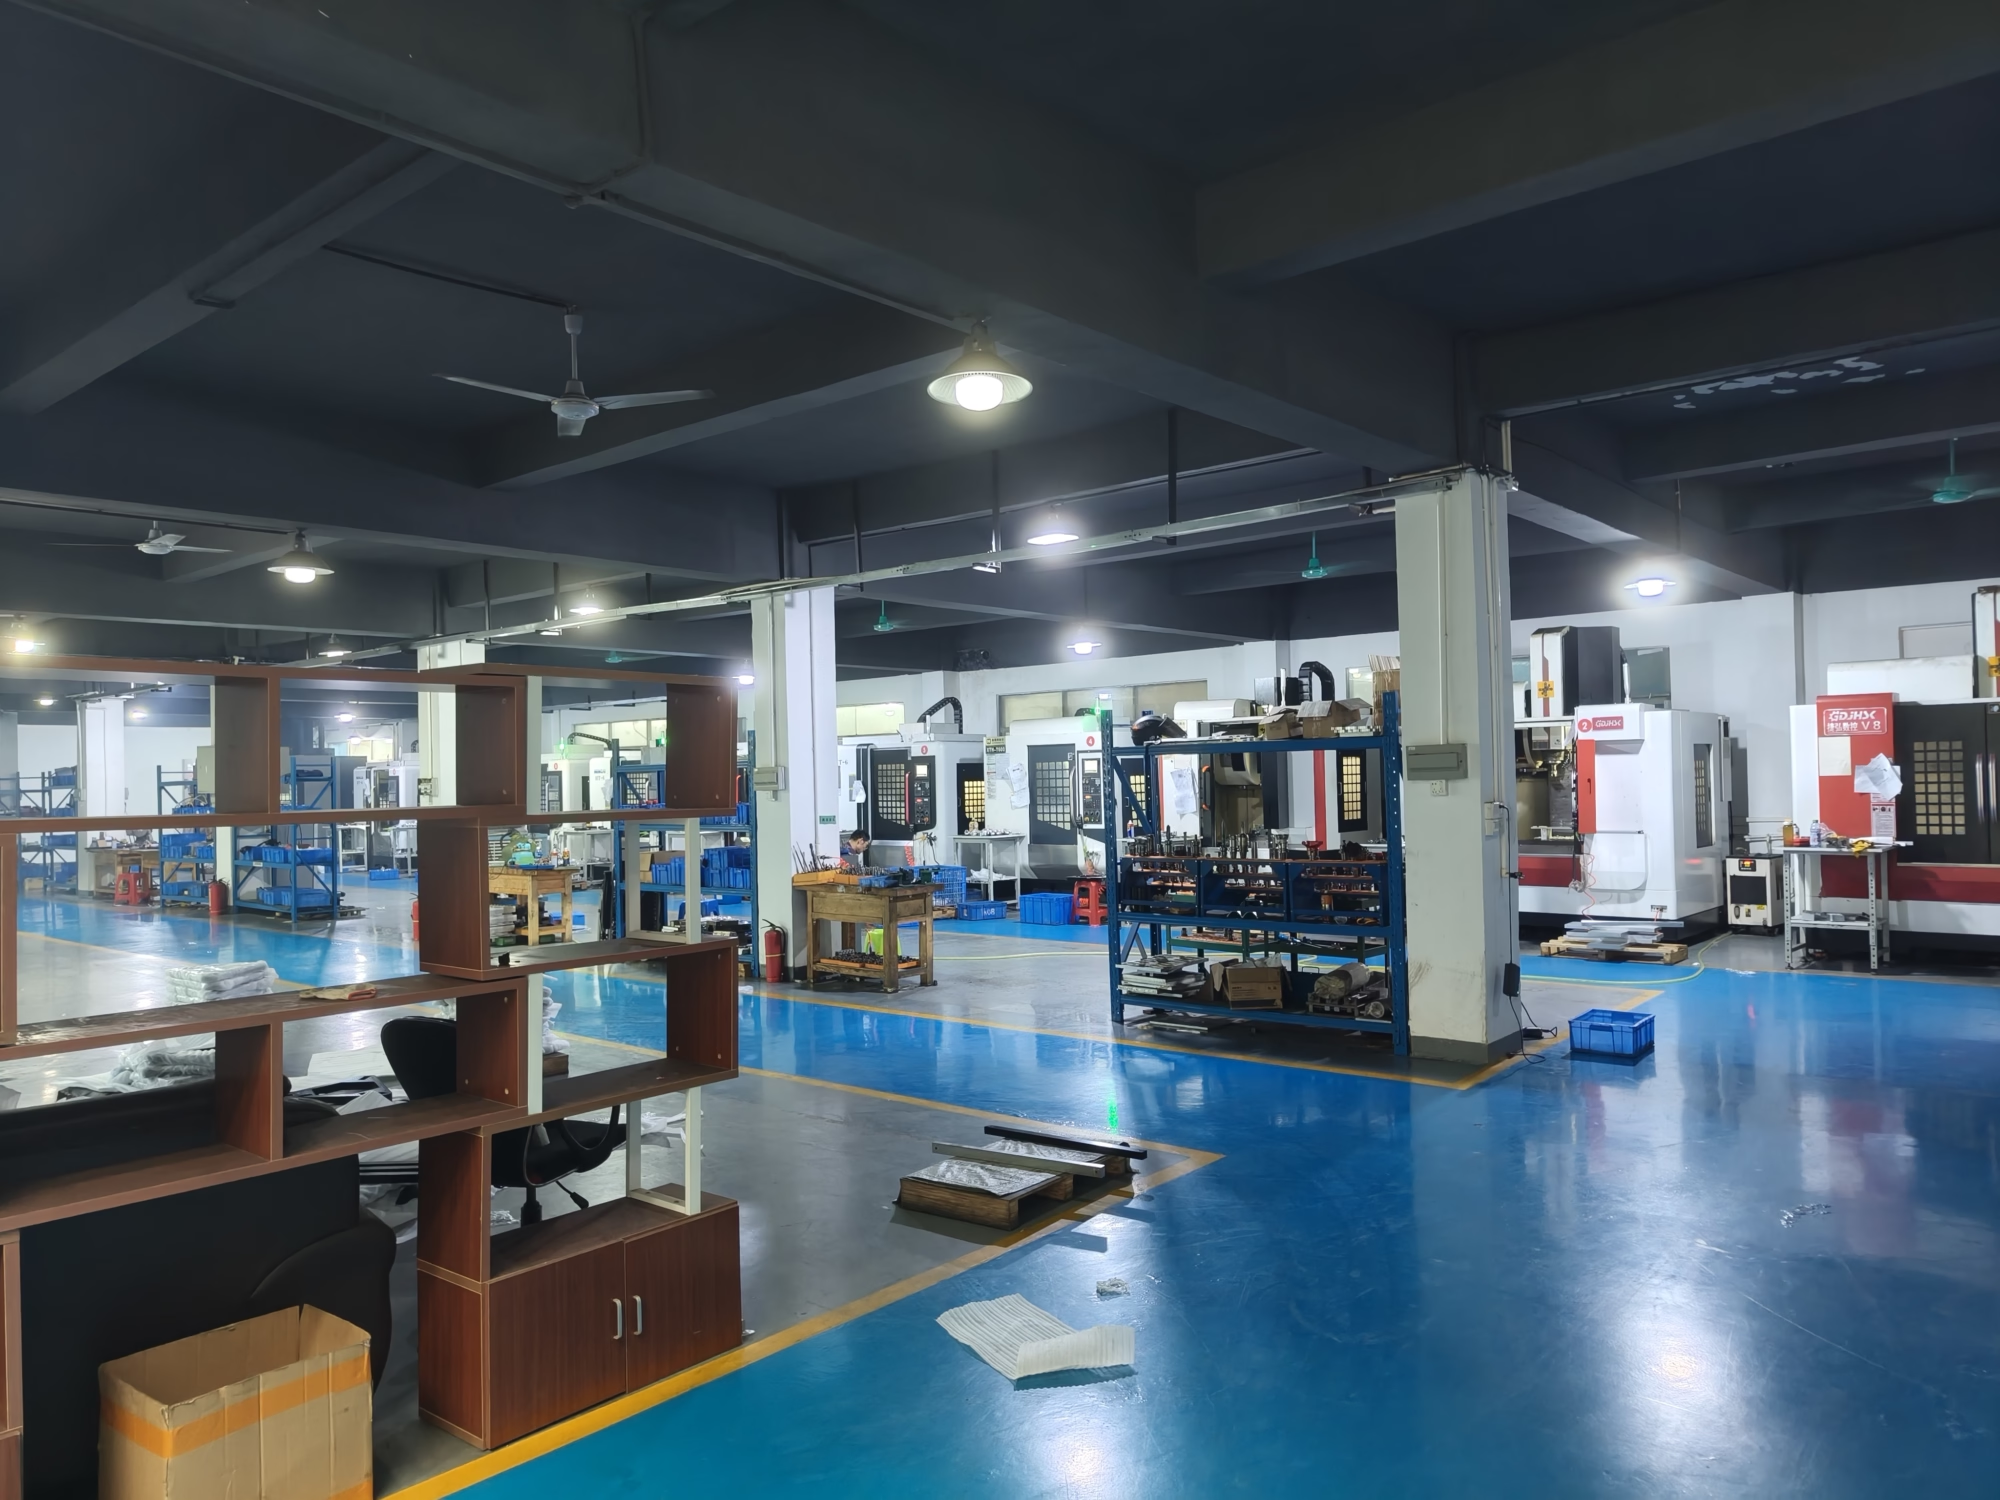
三家全资工厂和 150 名技术人员,不锈钢订单不会排在无关工作之后。
切割后的机加工特征可达此精度,发货前经 100% 全检验证。
我们在 12 小时内审核图纸,并标出折弯补偿、孔尺寸和材料问题。
材料现货或已下单,批准后 24 小时内可开始切割。
标准不锈钢订单 3–5 天出货,历史延迟交付风险低于 2%。
ISO 9001:2015、IATF 16949:2016、ISO 13485:2016 和 ISO 27001:2022 覆盖有文档记录的工作流程。
切割边缘光洁,表面钝化,壳体和支架材料可追溯性有文档记录。
展开图检查折弯补偿,大批量成型后孔位保持稳定。
薄板不锈钢无挂渣切割,然后沉孔和攻丝用于电路板安装。
最大 4,000 mm 的大面板可切割和精加工,加工安装孔用于框架对位。
根据合金不同,我们切割 0.5 mm 到 20 mm。1 mm 以下的薄板最需要关注,因为即使切割本身看起来干净,热输入也可能使平板变形。
如果薄板对平面度有要求,请告知平面度标注。我们会调整切割路径并支撑工件,而不是按 3 mm 板材的同样方式加工。
不能。激光切割能很好地保证外轮廓和一般孔位,但无法将轴承内孔或定位销孔控制在 ±0.005 mm。
我们先切毛坯,再把关键特征转到加工中心。这就是同一家工厂完成两道工序、而不拆分订单的原因。
303、304、316、316L、420、430、431、440C 和 17-4PH(SUS630)。304 和 316L 覆盖大多数钣金加工。
对于 17-4PH 和 440C,切割前我们会确认状态,因为热处理状态会改变边缘表现。
在合金允许的情况下,我们用氮气辅助切割不锈钢,可减少薄板的氧化和挂渣。较厚截面仍可能出现轻微变色。
如果零件外观可见或需要焊接,我们会增加钝化、喷砂或拉丝作为二次工序。请在采购订单中注明,出货前完成边缘处理。
可以。不锈钢订单可按要求提供材质证明和炉号,切割前我们会做原材料检查。
这对食品设备、医疗壳体和材料属于文档包一部分的零件很重要。
没有最小起订量。从 1 件原型到 10,000+ 件批量均可生产。
单件加工时装夹成本占主导,因此通常值得发送标注关键尺寸的图纸。这样我们可以将需要 CNC 时间的特征与切割轮廓分开报价。
3D 文件足以审核几何形状并在 12 小时内给出 DFM 回复。对于平板件,我们仍需要带公差、孔尺寸和折弯说明的 2D 图纸。
没有 2D 标注,我们可以切割外形,但无法判断哪些孔是间隙孔、哪些孔用于定位轴。
上传文件安全保密,可按要求签署保密协议。我们的 ISO 27001:2022 认证涵盖信息处理。
如果您的项目要求,我们可以将文件访问权限限制在参与该工作的工程和编程人员。
深受全球工程师和制造商信赖










上传 3D 模型或 2D 图纸,获取报价及免费 DFM 分析。最大加工尺寸 4,000 mm。
CNC 金属 13 种牌号
CNC 塑料 10 种牌号
设备与工艺 12 种选项
表面处理与后处理 10 种选项
材料:未选择 设备:未选择 后处理:未选择
填写此简短表单,我们会打开 WhatsApp 并准备好您的消息。我们仅使用这些信息回复您。
在 WhatsApp 内点击发送前,不会发送任何内容。