
01
齿侧磨损出现得早
压力角错误或侧隙过小的花键会使一侧齿侧受力大于另一侧。微动磨损首先出现在接触端,然后齿面剥落。返修意味着换新轴,而不是修补。
大多数花键问题可追溯到四种习惯之一。
压力角错误或侧隙过小的花键会使一侧齿侧受力大于另一侧。微动磨损首先出现在接触端,然后齿面剥落。返修意味着换新轴,而不是修补。
如果花键节圆与轴承轴颈不同心,配对齿轮每转一圈就会摆动一次。高速时产生噪音,磨损痕迹在齿面上移动。
侧隙过大会让轴在每次扭矩换向时摆动。这种冲击载荷作用在齿角上,而齿角正是裂纹的起点。侧隙过紧且配合不当同样糟糕:接头卡死,齿侧拉伤。
当两个零件都渗碳淬火到相同深度时,它们会相互磨损。一侧应较软,或该对零件应进行氮化以获得受控的渗层。搞错这一点意味着要更换两个零件,而不是一个。
四种齿形覆盖大多数工作。选择取决于载荷、对中和成本。
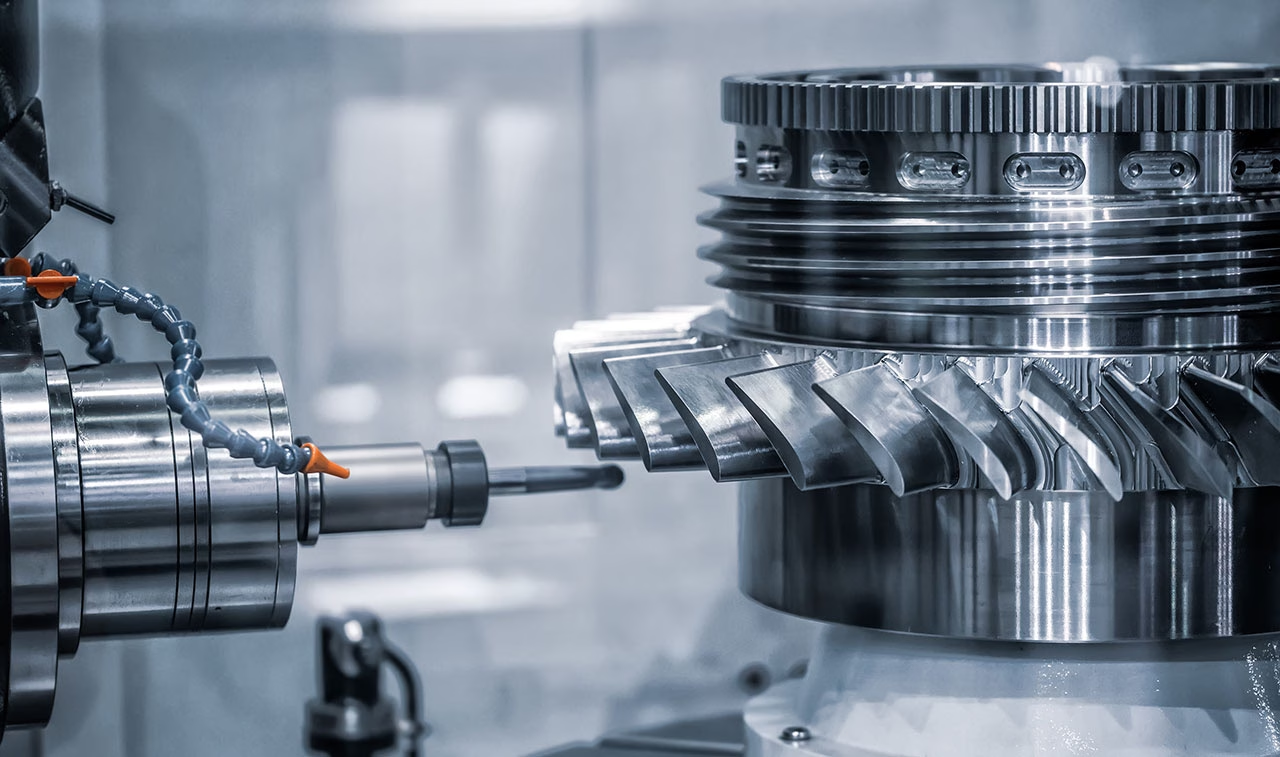
平行边花键简单且加工成本低。齿侧在径向和轴向都保持平行,因此滑动自由,能很好地承受不对中。它们适用于滑动接头和低速联轴器,但齿根处的尖角会集中应力。
渐开线花键使用与齿轮齿相同的曲线,只是更短。曲线将应力分散到齿侧,而不是堆积在角上,因此给定轴能传递更大扭矩,或在相同扭矩下寿命更长。当两半会略微不对中时,我们对公齿进行鼓形修形,使接触保持在齿侧中部附近。
花键的好坏取决于其加工基准。在零件允许的情况下,我们在一次装夹中车削轴承轴颈、花键节圆和定位面,使花键相对于实际承载轴的轴颈保持同轴。
对于外花键,我们在四轴或五轴加工中心上滚齿或铣削,然后在机床上检查齿形。内花键通过插齿或拉削加工,盲孔或断续孔则在铣床上用小刀具加工。长达 4,000 mm 的长轴由 Ø400 mm 转台支撑,以保持远离卡盘处的切削稳定。
在图纸发出报价前,可将其作为初步筛选。
| 花键类型 | 适用场景 | 注意事项 |
|---|---|---|
| 平行边(直齿) | 滑动接头、低速、低成本 | 齿根角应力、无自定心 |
| 渐开线 30° | 高扭矩、疲劳载荷轴 | 需要匹配刀具、滑动性较差 |
| 渐开线 45° | 高扭矩且配合更紧 | 切削载荷更高、刀具成本 |
| 鼓形渐开线 | 不对中、柔性安装 | 仅能处理几度的角度 |
| 锯齿 | 小直径轴 | 每齿扭矩低、齿侧浅 |
一家工厂完成齿形、齿轮和精加工。
对 Ø6 mm 至 Ø400 mm 的轴进行平行、渐开线和鼓形齿形的滚齿和铣削,跳动相对于轴承轴颈控制。
轮毂、齿轮和联轴器中的插齿、拉削和铣削内齿形。盲孔和断续孔在五轴加工中心上加工。
按相同模数和压力角加工匹配的内外花键,侧隙按你的装配设定,而不是通用默认值。
轴身、轴颈、台肩和键槽与花键在同一程序中车削和铣削,以保持基准一致。
渗碳淬火、氮化、发黑、电镀和阳极氧化。当花键需要保持公差时,我们在热处理后进行磨削。
测量并记录齿形、节圆、跳动和侧隙。报告可随货按需提供。
量产可稳定保证的数值。
| 项目 | 范围 | 备注 |
|---|---|---|
| 轴径 | Ø6 mm 至 Ø400 mm | 更大尺寸可定制 |
| 最大长度 | 最大 4,000 mm | 支持转台加工 |
| 公差 | ±0.005 mm | 关键直径 |
| 表面粗糙度 | Ra 0.2–3.2 μm | 取决于齿形和材料 |
| 材料 | 钢、不锈钢、合金、钛合金 | 1018、4140、4340、17-4PH、TC4 |
| 订单规模 | 1 到 10,000+ 件 | 无最小起订量 |
十五年车铣经验,主要加工旋转类零件。
成立于 2011 年。主要加工轴、齿轮、壳体和工装夹具,同心度决定装配能否正常工作。
不是实验室数据。关键直径和花键节圆直径在加工机床上保证 ±0.005 mm。
十六台五轴机床和十六台车铣复合中心,花键、型腔和油口一次装夹完成,无需转序。
发送图纸,12 小时内返回报价和可制造性评估。批准后 24 小时内可开始生产。
ISO 9001:2015、IATF 16949:2016、ISO 13485:2016 和 ISO 27001:2022。原材料检验、过程监控和终检均为标准流程。
上传文件安全,可按要求签署 NDA。您的图纸不会转给其他工厂比价。
电机轴和变速箱输入轴上的花键须在高转速下保持平衡,并承受扭矩反向。我们保证节圆直径与轴颈同心,并按装配要求设定侧隙。
作动器和控制连杆的轴类齿形需要材料可追溯性,齿面光洁且齿根无尖角。渐开线齿形配合可控渗层深度可满足大部分要求。
此处常见长达 4,000 mm 的长传动轴。转台支撑使花键全长切削保持直线,避免端部锥度。
谐波和行星关节中的小花键轴需要严格跳动量和批次一致性。我们对每件检测齿形和跳动,而非抽检。
扭矩大、载荷反向或需在传递扭矩时滑动,应使用花键。键槽在轴上切槽,恰好在弯曲应力峰值处削弱截面。
花键将载荷分散到多个齿上,轴截面更均匀。代价是成本:切花键耗时更长,且需要匹配的内花键件。
从载荷路径出发。若接头滑动且转速低,矩形花键最经济。若轴承受疲劳载荷且扭矩高,选渐开线。
若两件运行时有几度不对中,外齿做鼓形。小直径轴、轻扭矩时,锯齿形即可。
在零件几何允许时,花键与轴承轴颈使用同一基准加工。即实际定位轴的直径一次装夹完成。
切削后,检测节圆跳动和全跳动(相对轴颈),并记录数值。
可以。拉刀需要贯通路径,盲孔或断续孔改用五轴中心配小刀具铣削。齿形由刀路生成,而非推刀。
深度和圆角半径决定铣削是否可行。硬材料中的超深盲孔,我们会建议重新设计。
侧隙取决于接头用途。固定联轴器取仍能装配的最小间隙。不对中下的滑动接头需要更大侧隙,否则齿面拉伤。
告知应用,我们设定配合。若装配图已有侧隙范围,我们按此加工。
花键在渗碳淬火或氮化后需保持 ±0.005 mm 时,需要磨削。热处理会使零件变形,变形量不足以预留在切削中。
配合较松时,按尺寸切好后再热处理,成本更低、周期更短。
最好提供带花键标注的 2D 图纸:齿形类型、模数或径节、齿数、压力角和配合等级。3D 模型有助于轴体加工。
若只有样件,发送照片和关键尺寸,我们据此处理。报价和 DFM 反馈 12 小时内返回。
上传安全保密。分享图纸前可按要求签署 NDA,您的文件不会转给其他工厂。
若暂不想发送完整图纸,发送花键标注和总体包络,我们可给出预算评估。
深受全球工程师和制造商信赖










上传 3D 模型或 2D 图纸,获取报价及免费 DFM 分析。最大加工尺寸 4,000 mm。
CNC 金属 13 种牌号
CNC 塑料 10 种牌号
设备与工艺 12 种选项
表面处理与后处理 10 种选项
材料:未选择 设备:未选择 后处理:未选择
填写此简短表单,我们会打开 WhatsApp 并准备好您的消息。我们仅使用这些信息回复您。
在 WhatsApp 内点击发送前,不会发送任何内容。