
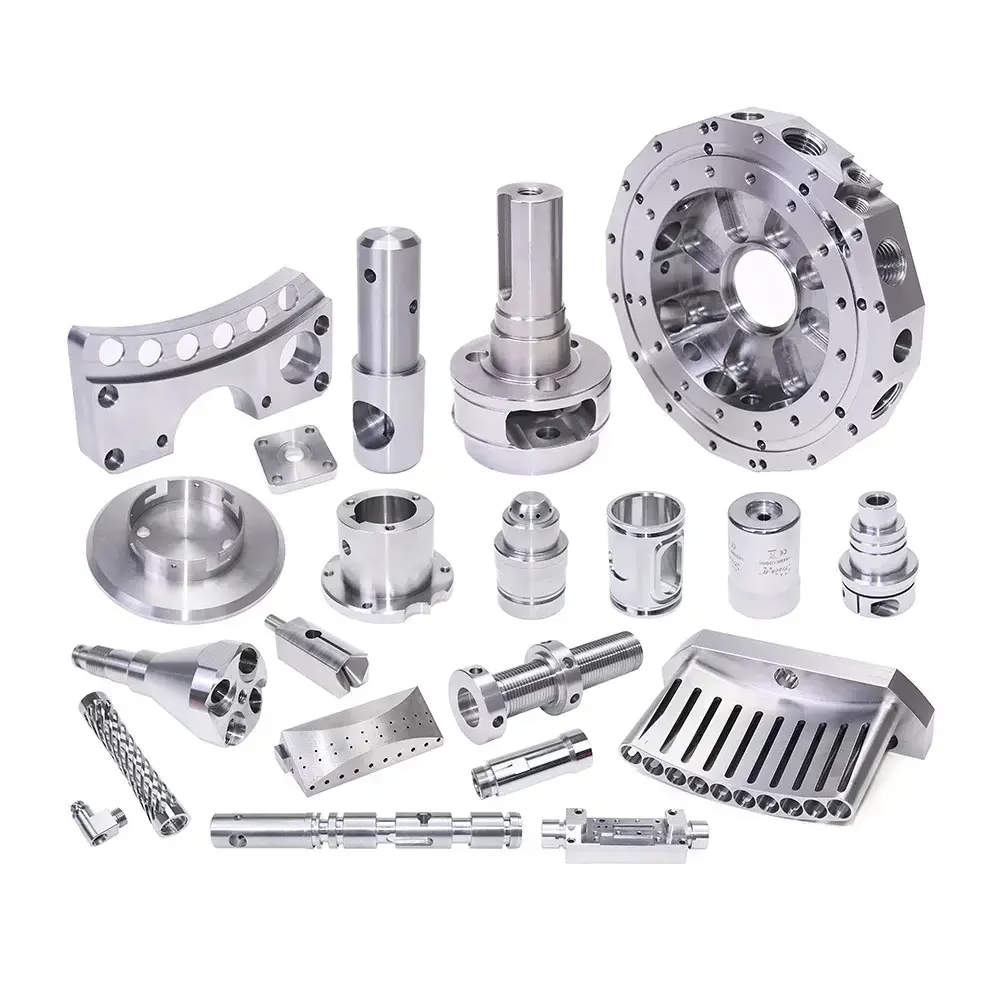
钛合金为何承担发动机热端
压气机出口温度决定了发动机核心能推送多少空气的上限。铝合金远未达到该上限就已软化,而镍基高温合金密度大,用其制造风扇轮毂或压气机盘会使下游各处重量增加。钛合金居中:密度约为钢的60%,比强度约为钢的两倍,可用强度可维持到数百度。
钛合金还能抵抗海洋或沿海发动机遇到的盐分和湿气。正因如此,高温钛合金材料成为风扇叶片、压气机盘和高压压气机前几级的默认选择。
问题在于氧。约600 °C以上,钛会吸氧并在表面形成硬而脆的α层。该层在循环载荷下开裂。本文所有温度限制都源于这一反应及其后的蠕变。
合金系列及各自优势
工业纯钛TA1和TA2较软、可焊、成本低,不适用于热压气机级。强度来自铝和钒的添加,它们稳定α相和β相,两相比例决定合金在载荷和高温下的行为。
Ti-6Al-4V(也写作TC4)是主力材料。它是α-β合金,使用温度上限约400 °C。切削性能可预测,焊接需谨慎,有棒材、板材和锻件供应。大多数航空发动机钛合金支架、壳体和中介压气机零件采用Ti-6Al-4V。
Ti-6242和IMI 834等近α合金将上限推至550-600 °C。它们以部分室温延性换取抗蠕变性,这对在高温下旋转数千小时的盘件很重要。它们也更难锻造、更难加工,刀具磨损更大,工艺窗口更窄。
Ti-10V-2Fe-3Al等β合金则相反。它们在较低温度下提供高强度和高淬透性,适合起落架和大型结构锻件,而非热端零件。
高温下最先失效的是什么
蠕变先于熔化发生,而且悄无声息。盘件在500 °C离心载荷下,每千小时持续伸长千分之几。零件不会开裂,而是不断长大,直到叶尖间隙增大、效率下降。近α合金主要就是为了减缓这种增长。
氧化是第二个限制。600 °C以上形成的α层硬度足以在表面引发裂纹,加工后不腐蚀检查就看不出来。对于经历热循环的零件,该表层正是疲劳裂纹的起点。
热疲劳是第三个限制。薄壁和尖锐内角在起飞循环中承受最大温度梯度。加大圆角和均匀壁厚对寿命的贡献大于小幅升级合金。
榫头和螺栓连接处的微动磨损常被忽视。钛合金自配副抗咬合性差,在高温下每循环移动几微米的接头会在使用中磨穿涂层。
机加工车间有哪些变化
钛合金导热率约为钢的三分之一,切削热留在刃口。这一事实决定了大部分规则:降低表面速度、提高每齿进给、高压充分供给切削液、切削中不停留。摩擦会加工硬化表面,下一刀就要切过更硬的表层。
刚性比主轴转速更重要。薄壁压气机壳体在夹紧力下会变形,松开后回弹,因此我们在第一刀前就规划支撑。在带Ø400 mm转台的五轴机床上,我们可保持零件定位,而不必四次重新装夹。
刀具选择原则上很简单:无涂层或AlTiN涂层硬质合金、锋利刃口、正前角。按后刀面磨损而非崩刃更换。磨损刃口会提高切削温度,严重时可能使表面超过α层生成阈值。
钛合金零件公差控制在±0.005 mm,出货前100%检验,原材料证书到货即核验。密封面表面粗糙度为Ra 0.8-1.6 μm,密封或轴承配合要求时为Ra 0.2-0.8 μm。
保证高温钛合金零件可靠的设计规则
保持壁厚均匀。1.5 mm壁厚紧邻4 mm凸台,每个循环都会产生温度梯度,薄侧先进入压缩状态。如果载荷路径不需要凸台,就去掉它。
在应力处设置圆角。钛合金内角对应力集中敏感,0.5 mm圆角在循环零件上就是裂纹源。按装配允许的最大圆角标注在图纸上。
不要过度指定表面处理。热端压气机零件上的抛光表面可能比机加工表面更差,因为抛光会掩盖本应去除的 alpha 层。在足够的地方标注 Ra 1.6-3.2 μm,精细表面留给密封面。
标注尺寸时考虑检测可达性。三坐标测量机无法伸入五轴刀具用长悬伸刀柄到达的内孔。如果图纸需要位置度标注,确保该特征从测头方向可达。
高温钛合金材料:系列对比
使用温度是实际工作极限,不是认证值。发布前请对照实际规范确认。
| 合金系列 | 典型牌号 | 使用温度上限 | 适用场景 |
|---|---|---|---|
| 工业纯钛 | TA1、TA2 | 约 300 °C | 导管、支架,不用于热端 |
| α-β 型 | Ti-6Al-4V(TC4) | ~400 °C | 压气机叶片、轮盘、壳体 |
| 近 α 型 | Ti-6242、IMI 834 | 约 550-600 °C | 高压压气机轮盘、机匣 |
| β 型 | Ti-10V-2Fe-3Al | 以强度为主,不以耐热为主 | 起落架、大型锻件 |
常见问题
高温钛合金材料能替代镍基高温合金吗?
大约 600 °C 以上不能。钛更轻、加工成本更低,但氧化和蠕变设定了镍合金没有的硬上限。通常的分工是:压气机段用钛,燃烧室往后用镍。
如何判断加工过程中是否形成了 alpha 层?
肉眼看不出来。它在金相检验中表现为硬而浅蚀刻的层,或表现为表面硬度检查不合格。实际控制方法是降低切削温度,并在精加工走刀中去除热影响表皮。
五轴加工对薄壁钛零件有帮助吗?
有,主要是减少装夹。装夹次数越少,薄壁变形的机会越少,连续刀具啮合可避免热量集中在单一区域。我们运行 16 台五轴加工中心和 16 台车铣复合中心做这类工作。
钛原型件应计划多长交期?
报价和可制造性设计(DFM)反馈在 12 小时内返回,生产可在 24 小时内启动,零件 3-5 天发货。钛料可能需要单独订购,值得在报价阶段提出。
没有 3D 模型,只凭图纸能做吗?
可以。带公差标注的尺寸图纸就足以报价和加工。模型对复杂曲面有帮助,但不是必需。
有最小起订量吗?
可以。我们承接从单件原型到 10,000+ 件的批量生产,上传文件可按要求签署保密协议处理。
更多来自车间现场
我们发布来自工厂车间的装夹记录、刀具试验和检测数据。











